Certifié ISO 9001 Service OEM et ODM Expédition mondiale vers plus de 50 pays Depuis 2007 · Hangzhou, Chine Norme EN 13236 Assistance technique 24h/24, 7j/7 Certifié ISO 9001 Service OEM et ODM Expédition mondiale vers plus de 50 pays Depuis 2007 · Hangzhou, Chine Norme EN 13236 Assistance technique 24h/24, 7j/7
Accueil/Solutions/Travail des métaux
Guide d'application 03

De vrais copeaux, pas de la poussière de meulage.

Coupe et perçage de l'acier doux, de l'inoxydable, de l'aluminium et des métaux non ferreux — nombre de dents, vitesse de rotation et le piège de l'écrouissage.

FIG. 03 · FABRICATION MÉTALLIQUE
03
1,500–2,500 rpm
Acier doux
1,000–1,500 rpm
Acier inoxydable
2,500–3,500 rpm
Aluminium
jusqu'à 50× plus froid
face au disque abrasif
01 — En un coup d'œil

Les trois points qui comptent le plus

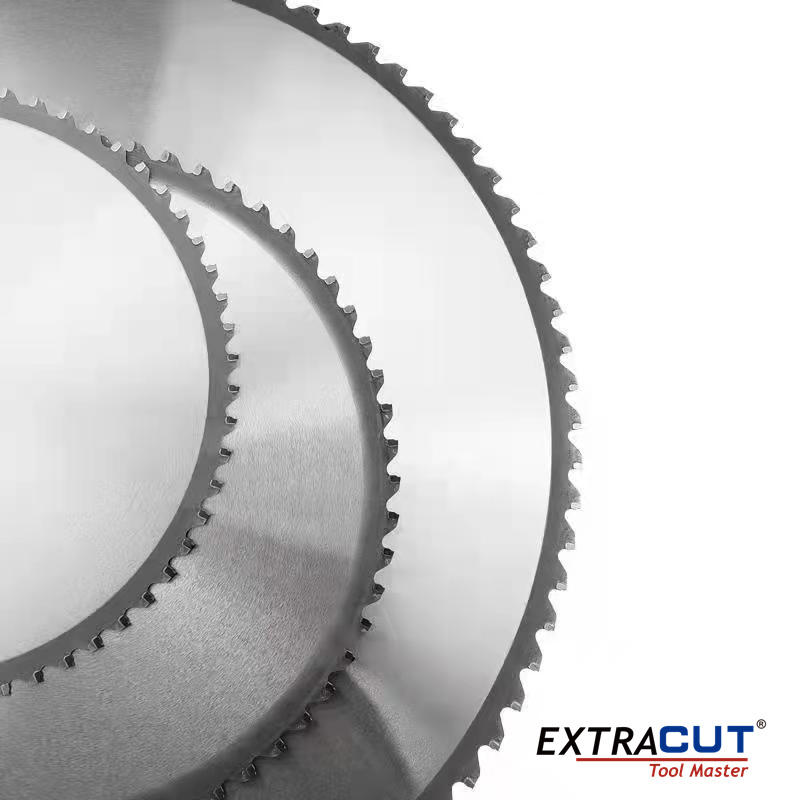
Les lames à plaquettes carbure coupent le métal ; les disques abrasifs le meulent. Une lame TCT enlève un copeau, travaille bien plus froid et laisse une finition presque sans bavure. L'astuce est d'accorder le nombre de dents et la vitesse au matériau — et de traiter l'inoxydable de façon entièrement différente de l'acier doux.

Le nombre de dents décide de la finition

60–80 d pour l'acier doux et les cornières, 80–100 d pour la tôle et les profilés d'aluminium, 10–24 TPI bi-métal pour tubes et gaines. Des dents plus grossières coupent plus vite et plus grossièrement ; des dents plus fines laissent une arête plus nette.

L'inoxydable n'est pas de l'acier doux

L'inoxydable s'écrouit dès qu'une dent frotte au lieu de couper. Travaillez-le plus lentement (1 000–1 500 tr/min) avec lubrifiant et maintenez une avance positive. Brusquer une coupe d'inoxydable durcit la surface, et l'acier durci dévore les lames.

L'aluminium demande sa propre lame

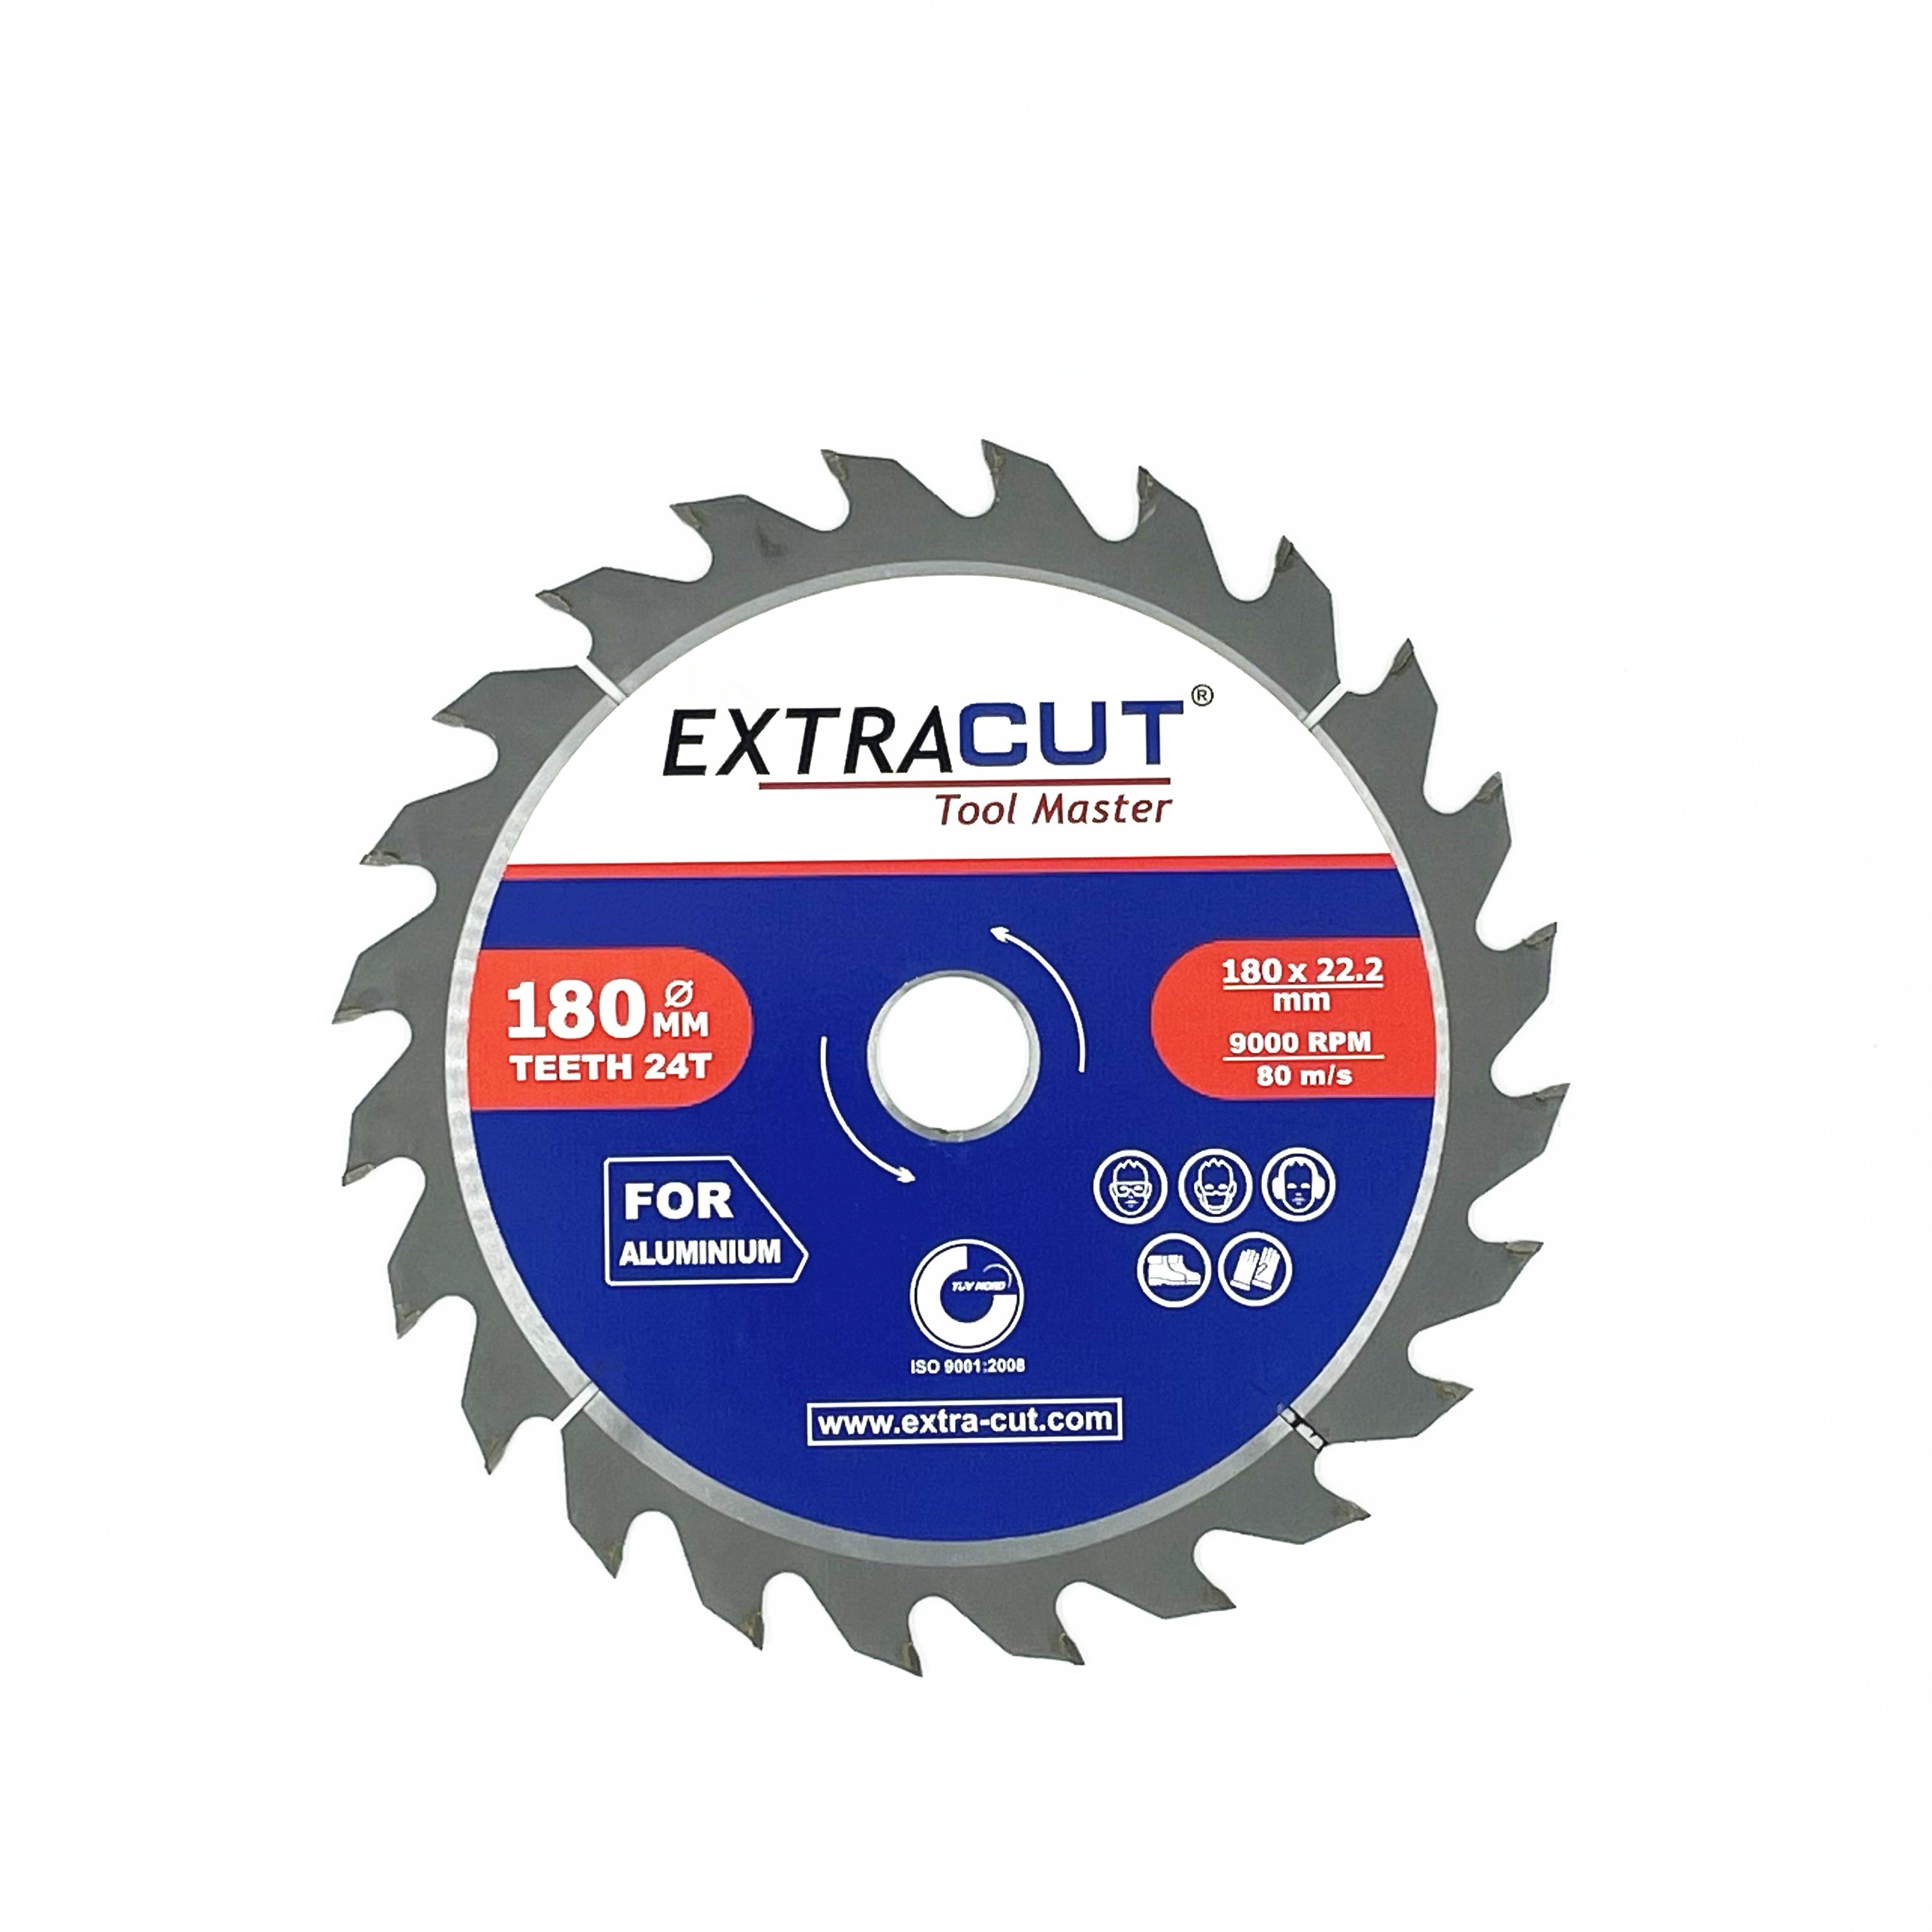
L'aluminium est tendre et collant. Utilisez une lame non ferreuse à grand nombre de dents, dégagez souvent les copeaux et lubrifiez pour éviter l'arête rapportée. Ne coupez jamais l'aluminium avec un disque abrasif — il encrasse la meule et peut la faire éclater.

02 — Choix de l'outil

Adaptez l'outil au matériau

Choisissez la ligne correspondant à votre matériau. Si deux lignes se ressemblent, commencez par l'option la plus lente — c'est presque toujours l'erreur la plus sûre et la moins coûteuse.

Matériau → lame → vitesse → technique
MatièreLameVitesseTechnique
Acier doux / à bas carboneTCT, 60–80 d1,500–2,500 rpmAvance régulière, coupes droites, lubrifiant léger
Acier inoxydable 304 / 316Carbure ou cermet, pas fin1,000–1,500 rpmLent + lubrifiant, ne forcez jamais
Aluminium 6061 / 6063TCT non ferreux, 80–100 d2,500–3,500 rpmDégagez souvent les copeaux, lubrifiez
Cuivre / laitonDents fines2,000–3,000 rpmPression légère, soutenez la pièce
Tube carré, cornière, fer à béton (scie à tronçonner 14″)TCT, 66–120 d≈1 800 tr/minBridez les deux côtés du trait
Tube, gaine, démolitionBi-métal, 10–24 TPIVitesse de courseSoutenez la chute
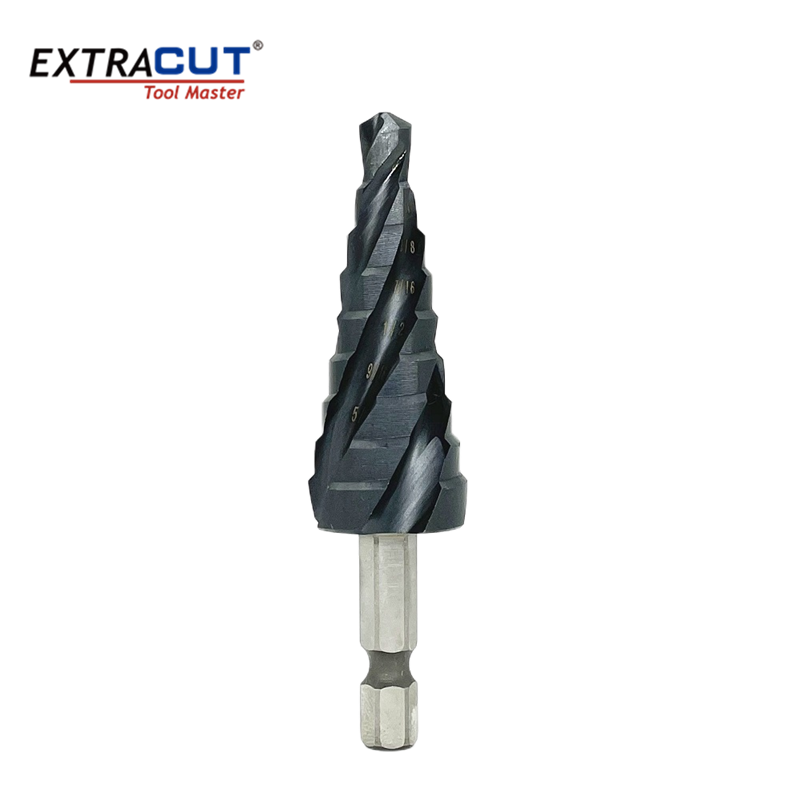
Tôle ≤3 mmForet étagé300–600 rpmUn foret, de nombreux diamètres
Acier de construction, tôle forteFraise annulaire400–800 rpmPerceuse magnétique + lubrifiant
03 — Étape par étape

Obtenir une coupe nette dans le métal

Dans l'ordre. Sauter une étape coûte en général plus de temps qu'elle n'en fait gagner.

01

Bridez les deux côtés du trait

Le métal se déforme en libérant ses contraintes. Bridez la pièce de part et d'autre du trait de scie pour qu'elle ne puisse pas pincer la lame — c'est le pincement qui provoque le rebond.

02

Choisissez les dents selon le matériau

Grosses dents (40–60 d) pour le matériau massif épais, 60–80 d pour l'acier courant, 80–100 d pour l'aluminium et les matériaux minces. Trop peu de dents s'accrochent ; trop de dents s'encrassent avec les matériaux tendres.

03

Laissez la lame couper, ne vous appuyez pas dessus

Une lame carbure coupe en enlevant des copeaux, pas en meulant. Si vous devez pousser, quelque chose ne va pas — mauvaise lame, mauvaise vitesse ou dent émoussée. Une avance excessive est la première cause de plaquettes carbure cassées.

04

Gardez le copeau dégagé

Recouper les copeaux multiplie la chaleur et détruit les arêtes. Sur l'aluminium surtout, dégagez régulièrement la lame et évacuez le trait de scie.

05

Refroidissez — et ne trempez jamais l'inoxydable chaud

Utilisez de l'huile soluble, un fluide de coupe ou un pulvérisateur. Sur l'inoxydable, gardez le lubrifiant en continu de la première dent à la dernière ; un refroidissement intermittent ajouté à l'écrouissage, voilà comment une bonne lame meurt jeune.

06

Ébavurez avant d'assembler

Un disque à lamelles ou un disque de ponçage enlève la bavure en quelques secondes. L'ébavurage fait partie de la coupe, ce n'est pas un supplément facultatif — il protège la finition, l'assemblage et la personne qui manipule la pièce.

04 — Avances et vitesses

Des chiffres pour démarrer

Prenez-les comme point de départ et ajustez selon ce que la coupe vous dit. Démarrez lentement et montez progressivement.

Vitesse de rotation des forets hélicoïdaux HSS selon le matériau et le diamètre (vitesse de coupe pour outillage HSS)
PièceVitesse de coupeØ3 mmØ6 mmØ10 mmLubrifiant
Acier doux / à bas carbone (S235, 1045)25–30 m/min2,653–3,1831,326–1,592796–955Huile soluble ou fluide de coupe
Acier allié (4140, 42CrMo4)15–20 m/min1,592–2,122796–1,061477–637Arrosage abondant
Acier inoxydable (304, 316)10–15 m/min1,061–1,592531–796318–477Lubrifiant abondant, avance lente
Fonte20–25 m/min2,122–2,6531,061–1,326637–796À sec ou en brouillard
Aluminium (6061, 6063)60–100 m/min6,366–10,6103,183–5,3051,910–3,183Kérosène ou brouillard
Laiton / bronze60–90 m/min6,366–9,5493,183–4,7751,910–2,865Huile légère
Cuivre45–60 m/min4,775–6,3662,387–3,1831,432–1,910Huile légère
Avec des forets au cobalt (M35) et des forets revêtus TiAlN, vous pouvez ajouter 15–25 % à ces vitesses. Divisez-les par deux pour une perceuse à main que vous ne pouvez pas brider — le perçage à la main a bien moins de rigidité qu'une perceuse à colonne.
05 — Dépannage

Quand ça se passe mal

Le symptôme est rarement le problème. Lisez la colonne des causes racines avant de changer quoi que ce soit.

Ce que la coupe vous dit
SymptômeCause racineCorrectif
L'inoxydable polit au lieu de couper ; les dents s'émoussent viteÉcrouissage dû à une vitesse trop élevée ou à une avance trop légèrePassez à 1 000–1 500 tr/min, augmentez l'avance pour que chaque dent morde, arrosez abondamment
L'aluminium encrasse les dents (arête rapportée)Copeaux non évacués, ou absence de lubrifiantUtilisez une lame non ferreuse 80–100 d, du kérosène ou de l'huile de coupe, dégagez pour évacuer les copeaux
Coloration bleue ou brune, odeur de brûléCoupe trop rapide et sans lubrifiantRalentissez, ajoutez du fluide, vérifiez que les dents sont encore affûtées
La lame sort du trait / rebondPièce non bridée, ou lame qui attaque en biaisBridez les deux côtés, laissez la lame atteindre sa vitesse avant le contact, attaquez d'équerre
Le foret dérive à l'attaquePas de pointeau, ou démarrage trop rapidePointez ou faites un avant-trou, démarrez à 300–600 tr/min
Bavure épaisse sur l'arête coupéeNombre de dents trop faible, avance trop élevéePas plus fin, avance réduite, ébavurez au disque à lamelles
Trou triangulaire ou ovalisé avec un foret étagéTrop de vitesse, trop de pression300–600 tr/min dans la tôle, pression légère et régulière, laissez le palier faire le travail
07 — Sécurité

Avant de mettre quoi que ce soit en marche

Liste courte, conséquences longues. Ces règles valent pour tous les travaux de cette page.

Les étincelles déclenchent les incendies. Éliminez les poussières combustibles, les solvants et les emballages avant de couper. Poussière métallique plus étincelles : l'incendie d'atelier classique.
Yeux et visage, pas seulement les yeux. Les disques à tronçonner projettent des fragments ; un écran facial complet par-dessus les lunettes est la norme pour la coupe abrasive.
La poussière d'inoxydable et de chrome-nickel est cancérogène. Coupez à l'eau ou utilisez une aspiration à la source ; ne respirez pas les particules fines.
Accordez le disque à l'outil. N'utilisez jamais un disque dont la vitesse admissible est inférieure au régime à vide de la meuleuse, et ne remontez jamais un disque usé sur une machine sur laquelle il n'a pas servi.
Pas de disque abrasif sur l'aluminium. L'aluminium remplit les pores de la meule, la surchauffe et peut la faire éclater. Utilisez une lame TCT non ferreuse.
Débranchez avant de changer une lame ou un disque. À chaque fois, sans exception.
08 — FAQ

Questions fréquentes

Les questions auxquelles notre équipe technique répond le plus souvent.

Puis-je couper l'aluminium avec un disque abrasif ?
Non. L'aluminium bouche les pores de la meule, accumule de la chaleur et peut faire éclater le disque. Utilisez une lame TCT non ferreuse à grand nombre de dents, gardez les copeaux dégagés et lubrifiez.
Pourquoi ma coupe d'inoxydable prend-elle autant de temps ?
À cause de l'écrouissage. Si la vitesse est trop élevée ou l'avance trop légère, la dent frotte et durcit la surface au lieu de couper en dessous. Passez à 1 000–1 500 tr/min, augmentez l'avance et maintenez le lubrifiant en continu.
Lame TCT ou disque abrasif sur une scie à tronçonner ?
Pour le travail répétitif, TCT. Elle coupe plus froid, tient la tolérance, produit des copeaux plutôt que de la poussière et laisse une finition presque sans bavure. Les disques abrasifs sont bon marché à l'unité, mais lents et sales, et le coût par coupe est en général plus élevé.
Quelle vitesse pour une lame à métal de 14 pouces ?
Environ 1 800 tr/min. Une lame à métal de 185 mm est généralement donnée pour 3 200 tr/min max, une lame de 210 mm pour 2 800 tr/min. Restez toujours en dessous du maximum gravé sur la lame.
Comment éviter qu'un foret étagé fasse un trou triangulaire ?
Ralentissez. Travaillez à 300–600 tr/min dans la tôle, avec une pression légère et régulière, et laissez chaque palier se terminer avant de passer au suivant. Une vitesse élevée ou une forte pression fait vibrer le foret et triangulise le trou.

Vous ne savez toujours pas quel outil convient au travail ?

Envoyez-nous le matériau, la machine et le fini recherché. Nos ingénieurs spécifieront la lame, le liant ou la couronne — et vous feront un devis avec un échantillon si vous voulez tester avant de vous engager.