| O inox fica polido em vez de ser cortado; os dentes perdem o fio rápido | Endurecimento por deformação por rotação alta demais ou avanço leve demais | Caia para 1.000–1.500 rpm, aumente o avanço para que cada dente morda e use fluido de corte em abundância |
| O alumínio empasta os dentes (gume postiço) | Cavacos não removidos, ou falta de lubrificante | Use um disco não ferroso de 80–100 T, querosene ou óleo de corte e levante para remover os cavacos |
| Descoloração azul ou marrom, cheiro de queimado | Corte rápido demais e sem fluido de corte | Reduza a velocidade, adicione fluido e verifique se os dentes ainda estão afiados |
| O disco sai do corte / coice | Peça sem fixação, ou disco entrando em ângulo | Prenda os dois lados, deixe o disco atingir a rotação plena antes do contato e entre perpendicular |
| A broca desvia na entrada | Sem ponto de puncionamento, ou começou rápido demais | Puncione ou faça um furo-guia, comece a 300–600 rpm |
| Rebarba grossa na borda cortada | Número de dentes baixo demais, avanço alto demais | Passo mais fino, menos avanço e remova rebarbas com disco flap |
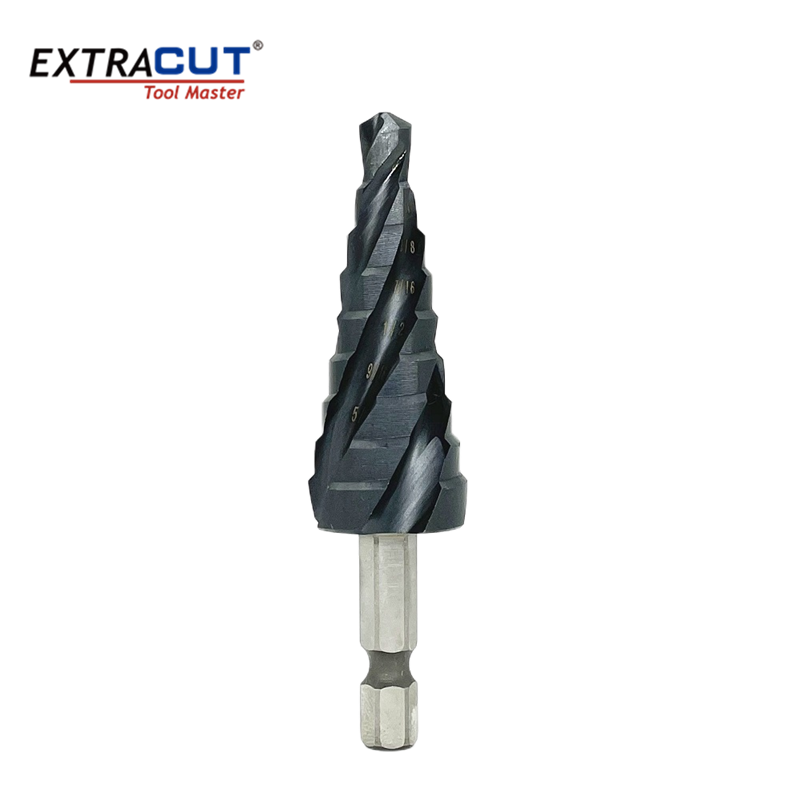
| Furo triangular ou ovalizado com uma broca escalonada | Velocidade demais, pressão demais | 300–600 rpm em chapa, pressão leve e constante, deixe o escalão fazer o trabalho |