Certifié ISO 9001 Service OEM et ODM Expédition mondiale vers plus de 50 pays Depuis 2007 · Hangzhou, Chine Norme EN 13236 Assistance technique 24h/24, 7j/7 Certifié ISO 9001 Service OEM et ODM Expédition mondiale vers plus de 50 pays Depuis 2007 · Hangzhou, Chine Norme EN 13236 Assistance technique 24h/24, 7j/7
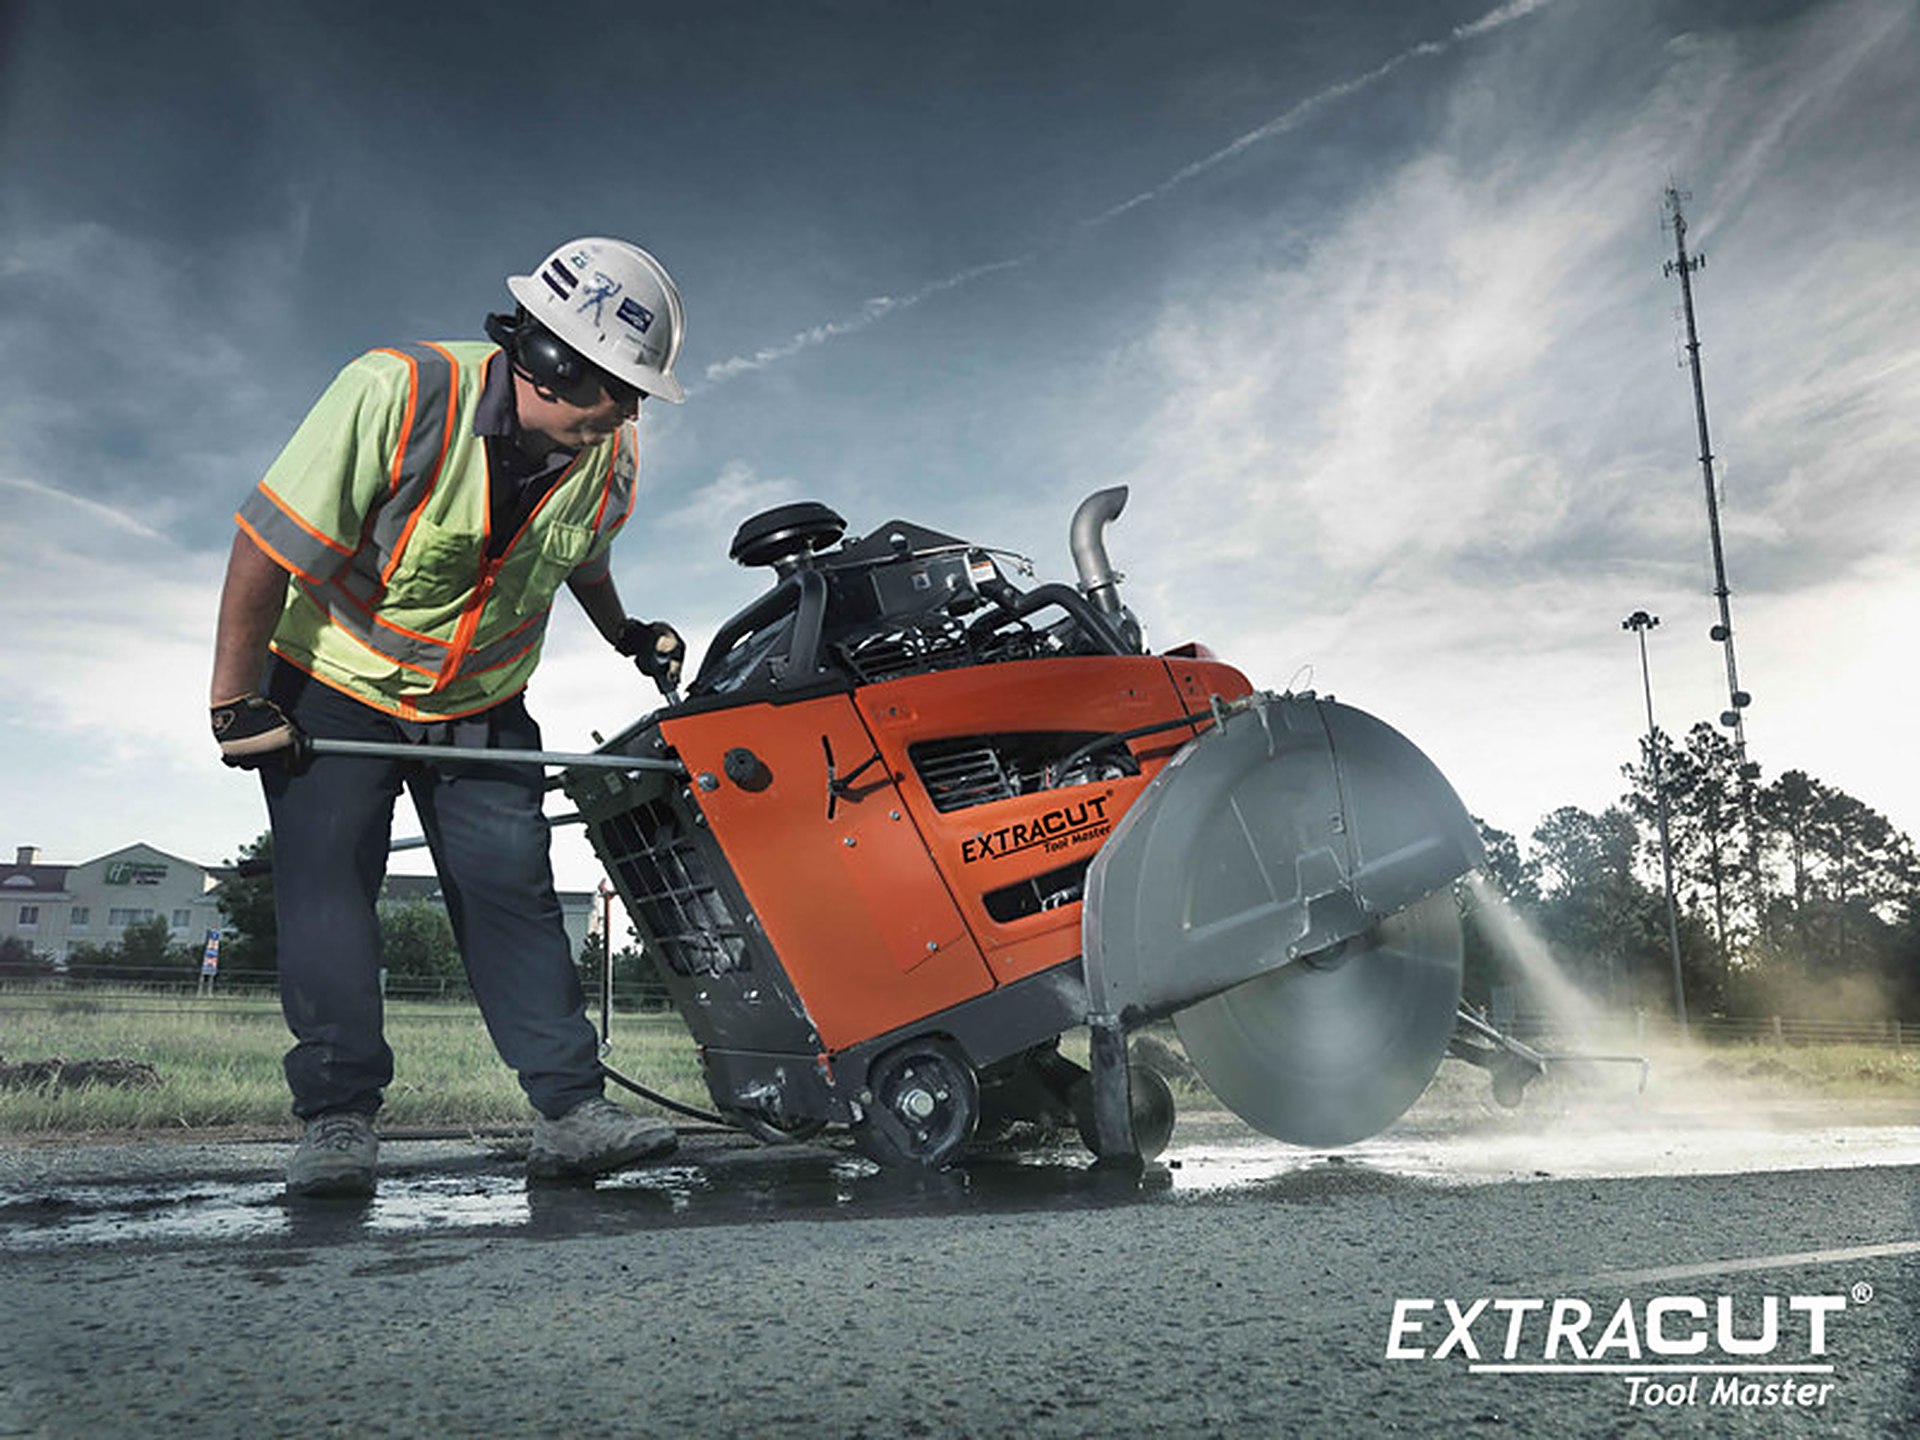
EXTRACUT diamond blade on a walk-behind floor saw cutting asphalt on a road job site
Processus de fabrication · Hangzhou, Chine

Du cristal de diamant brut à votre quai de chargement.

Sept étapes contrôlées — matière première, production, contrôle qualité, emballage, expédition, transport et dédouanement. Chaque lame diamantée, foret et scie cloche que nous exportons passe par les sept avant de quitter nos installations.

  • ISO 9001:2015 SMQ
  • Testé selon EN 13236
  • FOB Shanghai / Ningbo
  • Licence d'exportation propre
07Étapes contrôlées
17Points de contrôle qualité
248Modèles de produits
50+Marchés d'exportation
01
Étape une

Matière première, testée avant d'entrer sur la ligne.

Rien n'entre dans le mélangeur sur parole. Chaque lot entrant de grain de diamant, de poudre de liant métallique et de substrat en acier est échantillonné, mesuré et enregistré selon notre norme d'inspection des entrées. Un lot sans certificat, ou hors tolérance, est refusé à la porte.

MAT-01

Grain de diamant synthétique

Grain monocristallin obtenu par HPHT, criblé sur une bande de maille étroite et adapté à la matière que vous coupez réellement — granit, béton armé, asphalte, carrelage en porcelaine ou béton frais.

Classement
Maille 30/40 – 80/100
Contrôlé pour
Ténacité · forme · stabilité thermique
Concentration
Fixée selon le liant et l'application
MAT-02

Poudres de liant métallique

Mélanges de cobalt, fer carbonyle, cuivre, étain et nickel, avec ajouts de carbure de tungstène et régulateurs de porosité. La chimie est vérifiée lot par lot, car le liant décide si un segment se vitrifie ou continue de couper.

Système
Co · Fe · Cu-Sn · Ni-WC
Vérifié
Chimie · D10/D50/D90 · O₂
Traçabilité
Certificat de lot archivé
MAT-03

Noyaux en acier

Noyaux 65Mn et 75Cr1 découpés au laser et détensionnés pour lames diamantées, fournis sur toute la plage de 100 à 600 mm de diamètre. Chaque flan est contrôlé en dureté, planéité et faux rond d'alésage avant d'être accepté en stock.

Noyaux
65Mn · 75Cr1 · 100–600 mm
Planéité
≤ 0,10 mm à l'arrivée
Dureté du noyau
42–48 HRC
STEEL CORE WELD 0.8–1.2 mm DIAMOND SEGMENT SYNTHETIC DIAMOND GRIT SINTERED METAL BOND
FIG. 01 Section d'un segment — cristaux de diamant bloqués dans une matrice métallique frittée, soudée à un noyau en acier détensionné plutôt que collée à lui.

Le liant, c'est l'outil. Nous le spécifions, nous ne l'achetons pas sur étagère.

La dureté du diamant est acquise — tous les fournisseurs ont les mêmes cristaux. Ce qui sépare une lame qui coupe 120 m de béton armé d'une autre qui se vitrifie à 40 m, c'est le liant métallique qui retient ces cristaux, et la porosité qui laisse la matrice s'user exactement assez vite pour garder du diamant frais exposé.

C'est pourquoi nous traitons le liant comme une formulation, pas comme un produit de base. Substituer du fer au cobalt pour alléger le coût du fret est précisément le raccourci que nous refusons de prendre, et c'est la première chose qu'un client remarque en comparant notre lame à une moins chère sur le même mur.

À liant cobalt Liant fer à coupe libre Turbo / segmenté / toit Formulations à sec et à l'eau
Inspection des entrées — ce qu'un lot de matières premières doit passer
Matière Ce que nous mesurons Instrument Acceptation
Grain de diamant Distribution granulométrique, ténacité à l'impact, stabilité thermique après 1 100 °C Tamis Ro-Tap, testeur de friabilité, four de stabilité Tolérance de maille ±3 % ; indice de résistance ≥ 45
Poudre de liant métallique Composition chimique, granulométrie D10 / D50 / D90, teneur en oxygène Spectromètre, granulomètre laser, analyseur LECO O/N Certificat de coulée obligatoire ; O₂ dans les spécifications
Noyau / flan en acier Dureté, épaisseur, planéité, faux rond d'alésage Duromètre Rockwell, micromètre, comparateur à cadran 42–48 HRC ; planéité ≤ 0,10 mm
02
Étape deux

Production — dix opérations, un même toit.

Le pressage, le frittage, le soudage laser, la rectification, le traitement thermique et le revêtement sont tous réalisés en interne. Les paramètres de process restent entre nos mains et non celles d'un sous-traitant, et les données de cycle sont enregistrées par charge de four et par programme de soudage — c'est la seule raison pour laquelle un rapport qualité signifie quelque chose plus tard.

  1. 01

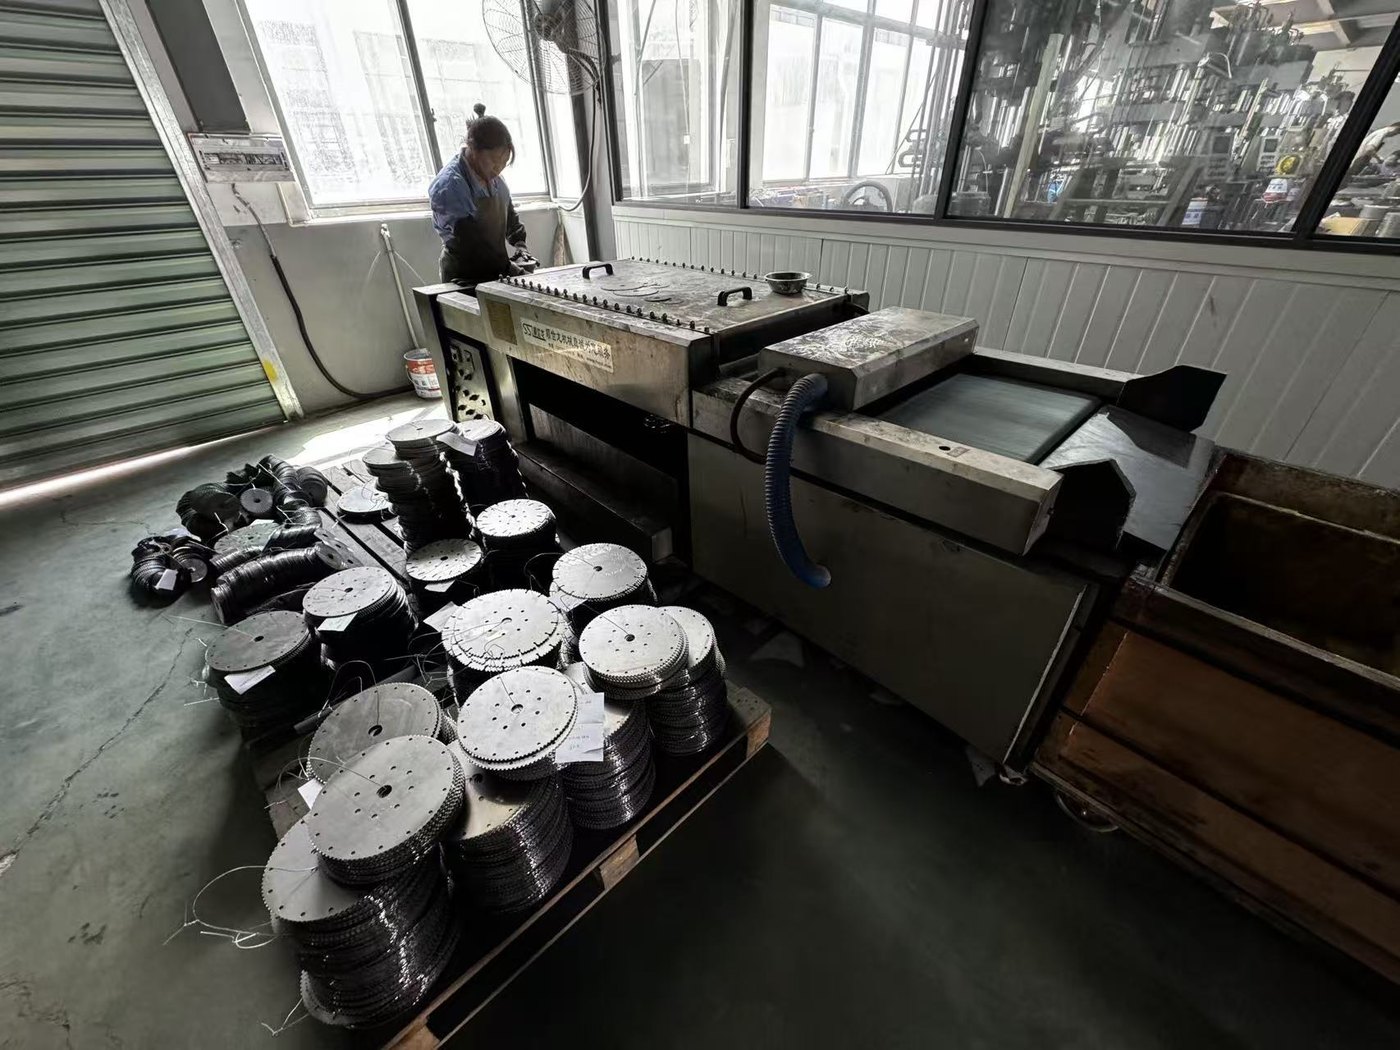
    Lavage du corps de lame

    Les noyaux en acier arrivent de la fonderie avec de l'huile de laminage et un film antirouille. Ils passent directement par la ligne de lavage — dégraissés, rincés et séchés — avant que quoi que ce soit d'autre ne les touche, afin que le soudage, la rectification et la peinture partent toujours d'un acier propre et nu.

    • Dégraisser · rincer · sécher
    • Première opération de la ligne
  2. 02

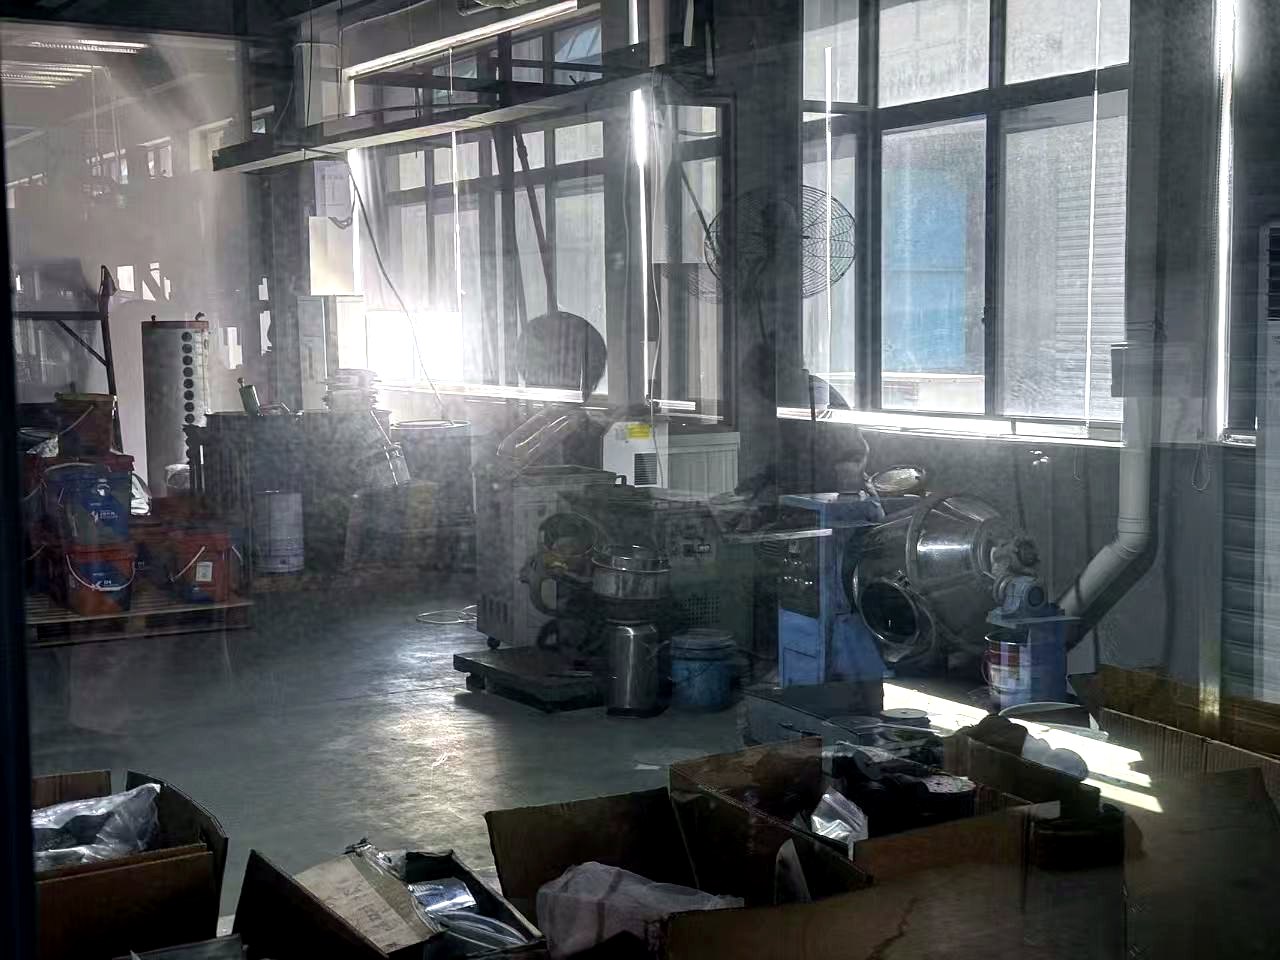
    Mélange et granulation des poudres

    Le grain de diamant et les poudres métalliques sont broyés au broyeur à billes jusqu'à obtenir un mélange homogène, puis granulés en un granulé fluide afin qu'une matrice uniforme entoure chaque cristal. Le rapport de mélange est enregistré par type de segment — un lot n'est jamais "complété" depuis un autre fût.

    • Broyeur à billes
    • Débit du granulé vérifié
    • Fiche de lot émise
  3. 03

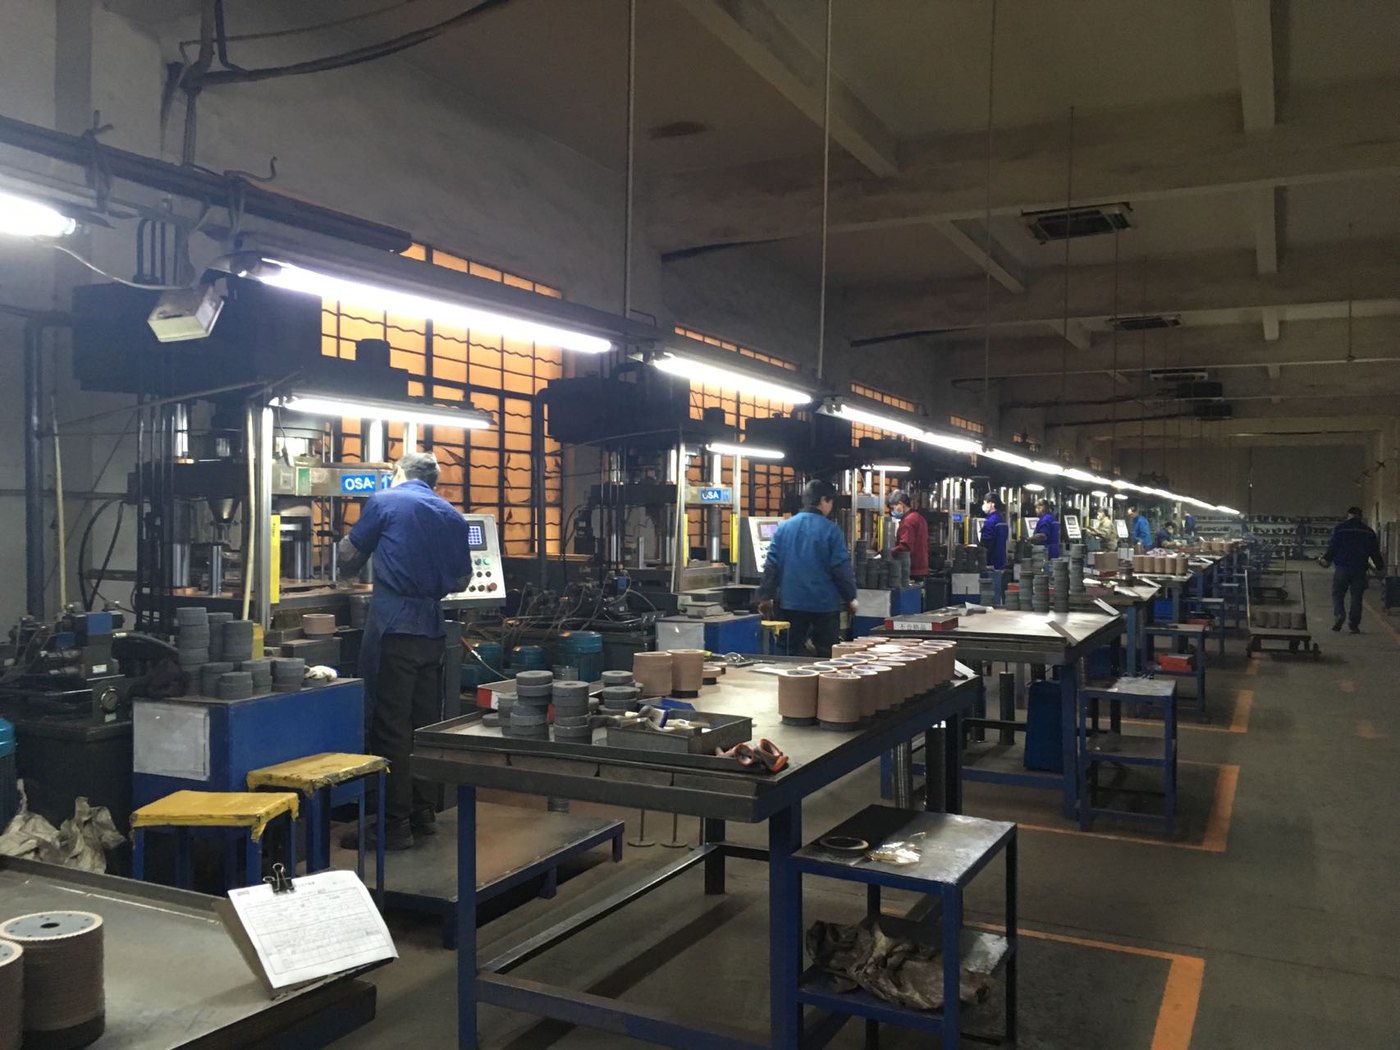
    Pressage à froid

    Des presses hydrauliques et des moules usinés par CNC compactent le granulé à la géométrie du segment — droit, turbo, type toit ou ondulé. La densité à cru est vérifiée lot par lot, car un segment qui n'est pas dense à froid ne le sera jamais à chaud.

    • Contrôle de densité à cru
    • Moules calibrés selon planning
  4. 04

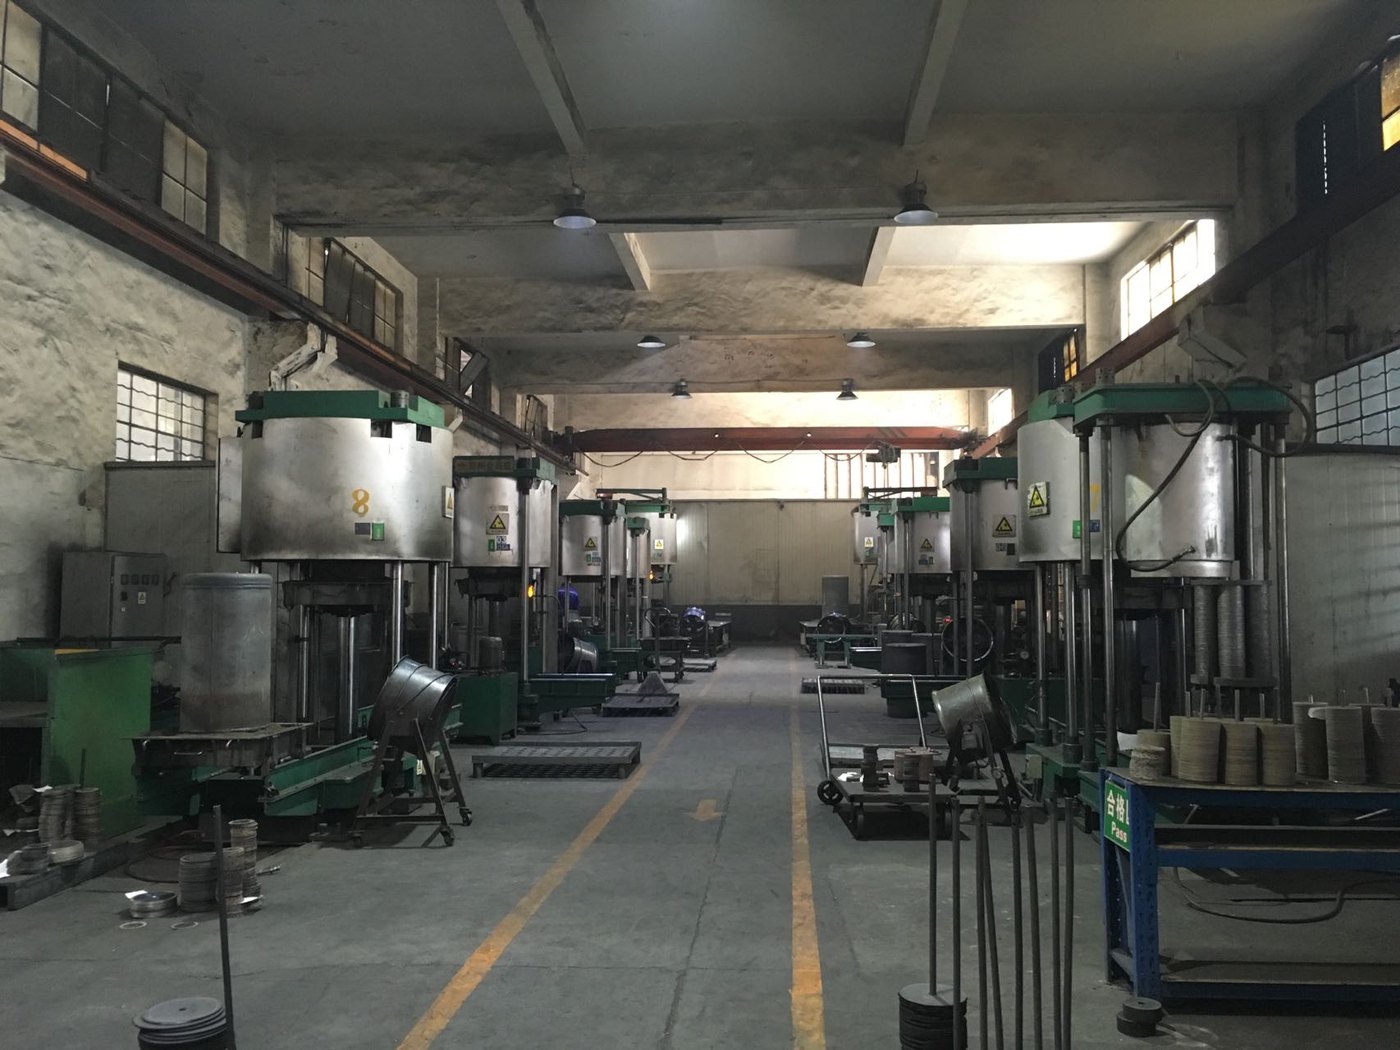
    Frittage sous presse à chaud

    Les segments sont frittés dans des moules en graphite sous vide ou sous gaz inerte, suivant une courbe contrôlée de montée / palier / refroidissement — typiquement 700–900 °C avec application de pression pour densifier. La vitesse de refroidissement fait partie de la recette : la précipiter, c'est acheter des microfissures qui n'apparaîtront qu'en chantier.

    • 700–900 °C
    • Vide / gaz inerte
    • Cycle enregistré numériquement
  5. 05

    Soudage laser

    Un faisceau laser à fibre focalisé fusionne le segment et le noyau en acier, créant une liaison métallurgique plutôt qu'un joint collé — en pratique, un joint plus solide que le segment lui-même. Contrairement au brasage, il apporte très peu de chaleur au noyau : la lame ne se déforme pas et n'a pas besoin d'être retendue ensuite.

    • Liaison métallurgique
    • 105–600 mm en interne
    • Faible apport de chaleur · sans déformation
  6. 06

    Traitement thermique

    Les lames soudées repartent dans le four haute pression pour un frittage de consolidation. Sous chaleur et pression, le liant du segment se densifie davantage et serre plus fort les cristaux de diamant — c'est ce qui garde le tranchant affûté — tandis que le noyau en acier est trempé et détensionné pour rester plat à température de travail.

    • Four haute pression
    • Segment et noyau consolidés
    • Dureté du noyau augmentée
  7. 07

    Tension, dressage et rectification latérale

    Les noyaux sont laminés à une tension contrôlée et les faces et flancs rectifiés plans, afin que la lame tourne droit à pleine vitesse au lieu d'ouvrir la coupe en oscillant. Le faux rond axial est lu au comparateur à cadran avant que la lame ne passe à l'étape suivante.

    • Tension contrôlée
    • Faux rond au comparateur
  8. 08

    Rectification des dents et des goujures

    Les segments sont rectifiés à leur profil de dent final — angles d'attaque, de dépouille et géométrie de goujure selon plan — et les goujures entre segments sont ouvertes pour évacuer la boue et les débris hors de la coupe. C'est ici qu'un flan fritté devient un tranchant : l'affûtage se rectifie, il ne se cuit pas.

    • Profil selon plan
    • Goujures ouvertes et dressées
  9. 09

    Peinture

    Les corps de lame sont peints par pulvérisation dans la couleur de la famille et polymérisés, scellant l'acier contre la rouille pendant le stockage, la traversée maritime et le temps passé sur l'étagère de votre client. La couleur est aussi fonctionnelle : elle identifie la ligne d'application au premier coup d'œil.

    • Film anticorrosion polymérisé
    • Codage couleur par application
  10. 10

    Marquage laser

    Chaque lame est marquée au laser avec le diamètre, l'alésage, la vitesse maximale, le sens de rotation et votre référence — la dernière opération de la ligne, et celle qui relie la lame physique à son dossier de lot.

    • Diamètre · alésage · tr/min max
    • Traçabilité par marquage laser
Blade body washing machine with stacks of steel blade cores waiting to be cleaned
FIG. 02 Lavage du corps de lame — la première opération de la ligne : les noyaux en acier entrants sont dégraissés, rincés et séchés.
Diamond powder blending room with mixer and weighed batch containers
FIG. 03 Mélange de poudre de diamant — chaque lot est pesé, mélangé et enregistré avant même d'atteindre un moule.
Cold-press line with operators forming diamond segments, Hangzhou plant
FIG. 04 Ligne de pressage à froid — poudre de diamant et de métal mélangées et pressées en ébauches de segment, un poste par moule.
Row of hot-press sintering furnaces in the diamond blade plant
FIG. 05 Allée de frittage sous presse à chaud — les segments se lient à 700–900 °C sous pression et atmosphère contrôlées.
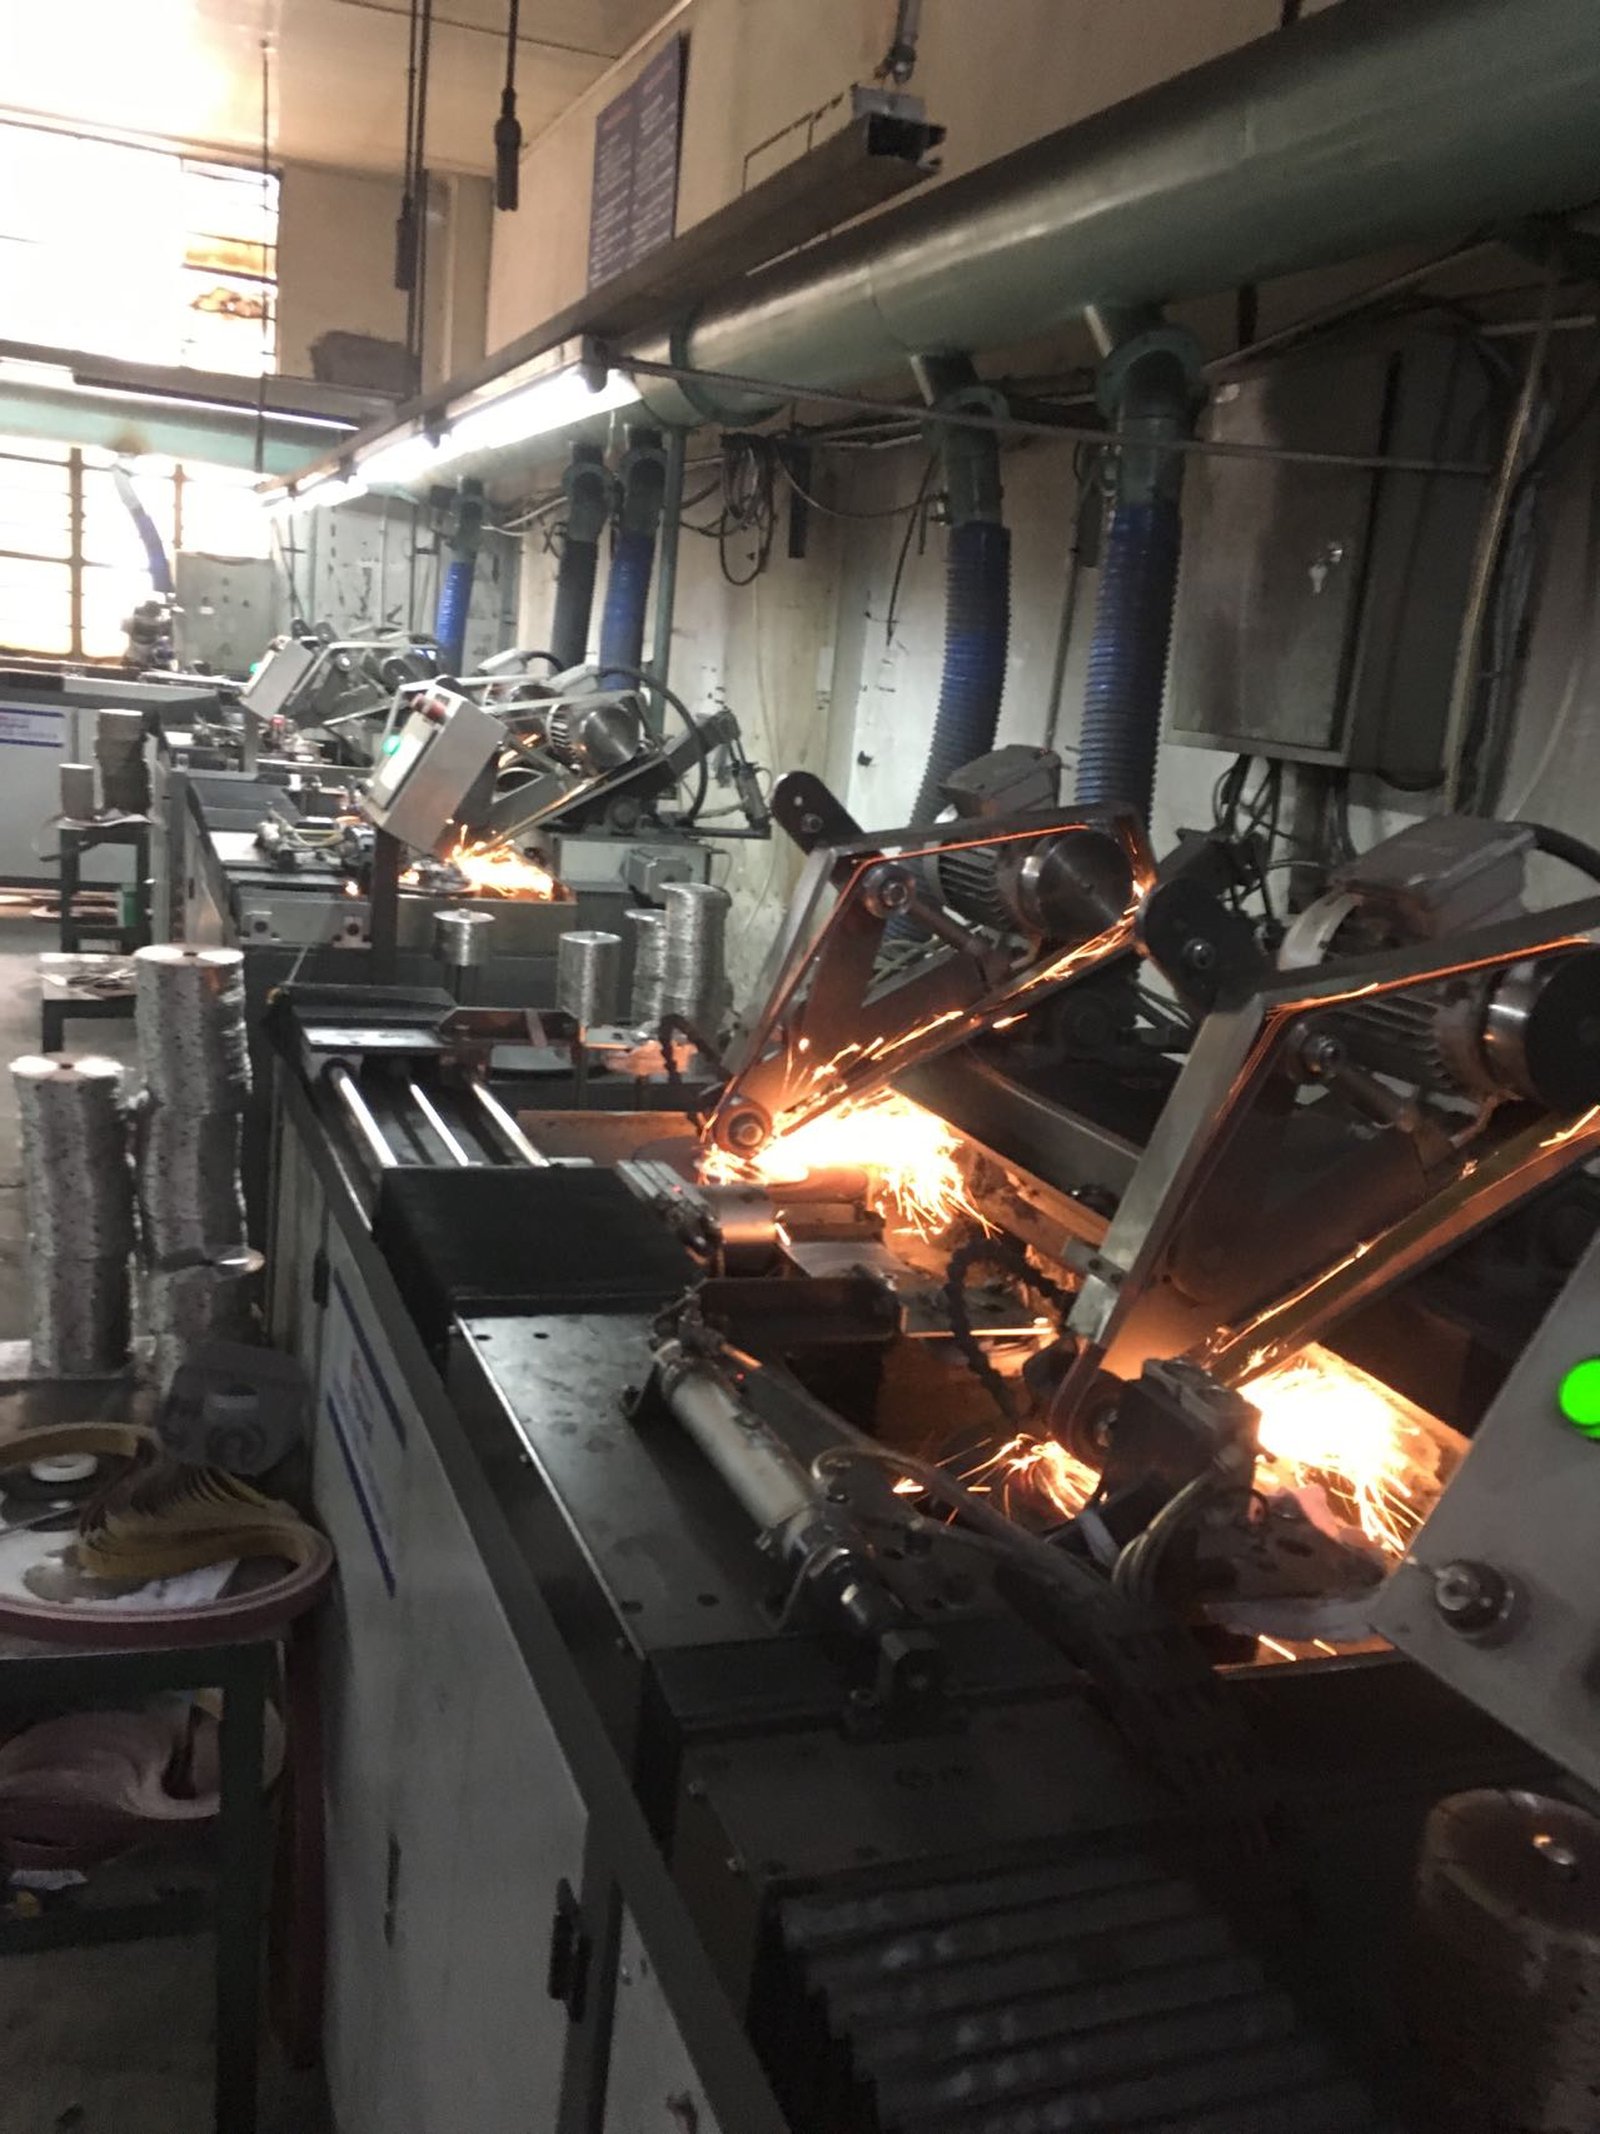
Postes de soudage automatique brasant des segments diamantés sur les noyaux de lame, étincelles projetées
FIG. 06 Soudage automatique — chaque segment brasé au noyau en acier ; les étincelles indiquent que le joint se forme correctement.
03
Étape trois

Contrôle qualité — dix-sept points de contrôle, pas un coup d'œil final.

L'inspection est répartie sur toute la ligne plutôt que gardée pour la fin, quand il est trop tard pour autre chose que mettre le lot au rebut. Douze points de contrôle se trouvent dans la production, cinq gardent la libération finale — et l'échec de l'un d'eux arrête le lot.

Certificat de matièreCertificat de lot rapproché du lot physique reçu.
Maille et résistance du grainDistribution granulométrique et indice de ténacité échantillonnés par lot.
Chimie de la poudreComposition et courbe granulométrique vérifiées avant mélange.
Uniformité du mélangeDébit du granulé et homogénéité du mélange.
Densité à cruMasse et densité du segment pressé à froid par rapport à la cible.
Journal de frittageCourbe de montée, de palier et de refroidissement revue par charge de four.
Dureté du segmentDureté HRB et densité sur un segment échantillonné.
Microstructure du liantContrôle au microscope de la porosité, des fissures et de l'arrachement de diamants.
Géométrie du segmentLargeur, hauteur et longueur radiale dans la tolérance du plan.
Pénétration de la soudureProfil du cordon et profondeur de pénétration le long de la ligne de joint.
Essai de cisaillement de la soudureCisaillement destructif sur une lame échantillonnée de chaque lot.
Dureté et tension du noyauHRC du noyau et tension de laminage vérifiés avant validation de l'assemblage.
Faux rond axialFaux rond au comparateur sur la lame finie, au niveau de l'alésage.
Équilibrage statiqueContrôle d'équilibrage pour que la lame tourne sans vibration.
Géométrie de dent et tranchantAngles d'attaque et de dépouille après rectification ; tranchant sans bavure.
Film de peinture et marquageCouverture du film et adhérence par quadrillage ; contenu du marquage laser vérifié.
Libération finale et essai de coupeLibération visuelle plus un essai de coupe sur la matière prévue.
Critères de libération finale — les chiffres qu'un lot doit atteindre
Caractéristique Méthode Critère de libération
Dureté du segment Rockwell B sur une face de segment polie Dans ±5 HRB de la spécification de liant approuvée
Résistance au cisaillement de la soudure Cisaillement destructif sur une lame échantillonnée Aucune rupture du joint sous la charge de cisaillement spécifiée
Faux rond axial (TIR) Comparateur à cadran, lame montée sur un mandrin d'essai ≤ 0,05 mm pour les lames de précision ; ≤ 0,20 mm pour l'usage général
Profil de dent et qualité du tranchant Projecteur de profil / microscope d'atelier Angles d'attaque et de dépouille selon plan ; tranchant affûté, sans bavures de rectification
Adhérence de la peinture et marquage Essai d'adhérence au ruban ; comparaison visuelle avec l'échantillon approuvé Aucun écaillage après arrachement du ruban ; marques complètes et lisibles
Performance de coupe Coupe sur banc d'essai dans la matière prévue Atteint le taux de coupe et la durée de vie de référence pour cette référence

Les lames d'essai sont mises au rebut, pas expédiées. Si vous voulez les chiffres de votre propre commande plutôt que la spécification, demandez-les — le dossier de lot voyage avec l'expédition.

04
Étape quatre

Emballage — conçu pour une traversée maritime de 30 jours.

L'acier rouille, et un conteneur qui traverse l'océan Indien en juillet est un endroit humide. Notre spécification d'emballage part de ce fait : chaque outil est séché, protégé contre la rouille et scellé avant d'être mis en carton, et chaque carton maître est dimensionné pour votre palette et votre conteneur, pas pour les nôtres.

PCK-01

Nettoyage et protection antirouille

Les outils sont dégraissés, séchés et protégés par du papier inhibiteur à phase vapeur, un léger trempage à l'huile ou un revêtement à film sec selon la famille de produit. Ce que nous maîtrisons, c'est l'humidité à l'intérieur de l'emballage de transport, pas seulement ce qui reste en surface.

Options
Papier VCI · trempage à l'huile · film sec
Maîtrisé
Humidité relative dans l'emballage
PCK-02

Emballage pour la vente au détail

Carte blister, skin pack, boîte couleur, boîte de présentation ou pochette PVC. Les codes-barres, les textes multilingues et les pictogrammes d'avertissement sont imprimés selon les exigences de votre marché — nous validons le visuel avec vous avant le premier tirage, pas après.

Formats
Blister · skin · boîte couleur · pochette
Visuel
Votre marque ou EXTRACUT
PCK-03

Cartons intérieurs et maîtres

Emballage individuel → carton intérieur → carton maître, ou un carton en vrac sur une seule épaisseur si votre entrepôt le préfère. La qualité de carton, les dimensions et les marques de colis sont convenues avant la première expédition, puis maintenues à l'identique sur les commandes renouvelées.

Structure
Détail → intérieur → maître
Marquage
Marque de colis + marques d'expédition
PCK-04

Palettisation et filmage

Les palettes d'exportation sont traitées thermiquement et marquées ISPM 15, les cartons sont filmés, et des cornières sont ajoutées pour les expéditions en groupage qui seront manipulées plusieurs fois. La hauteur de palette est maintenue dans la garde utile du conteneur.

Palettes
Traitées thermiquement · marquées ISPM 15
Protection
Film étirable + cornières
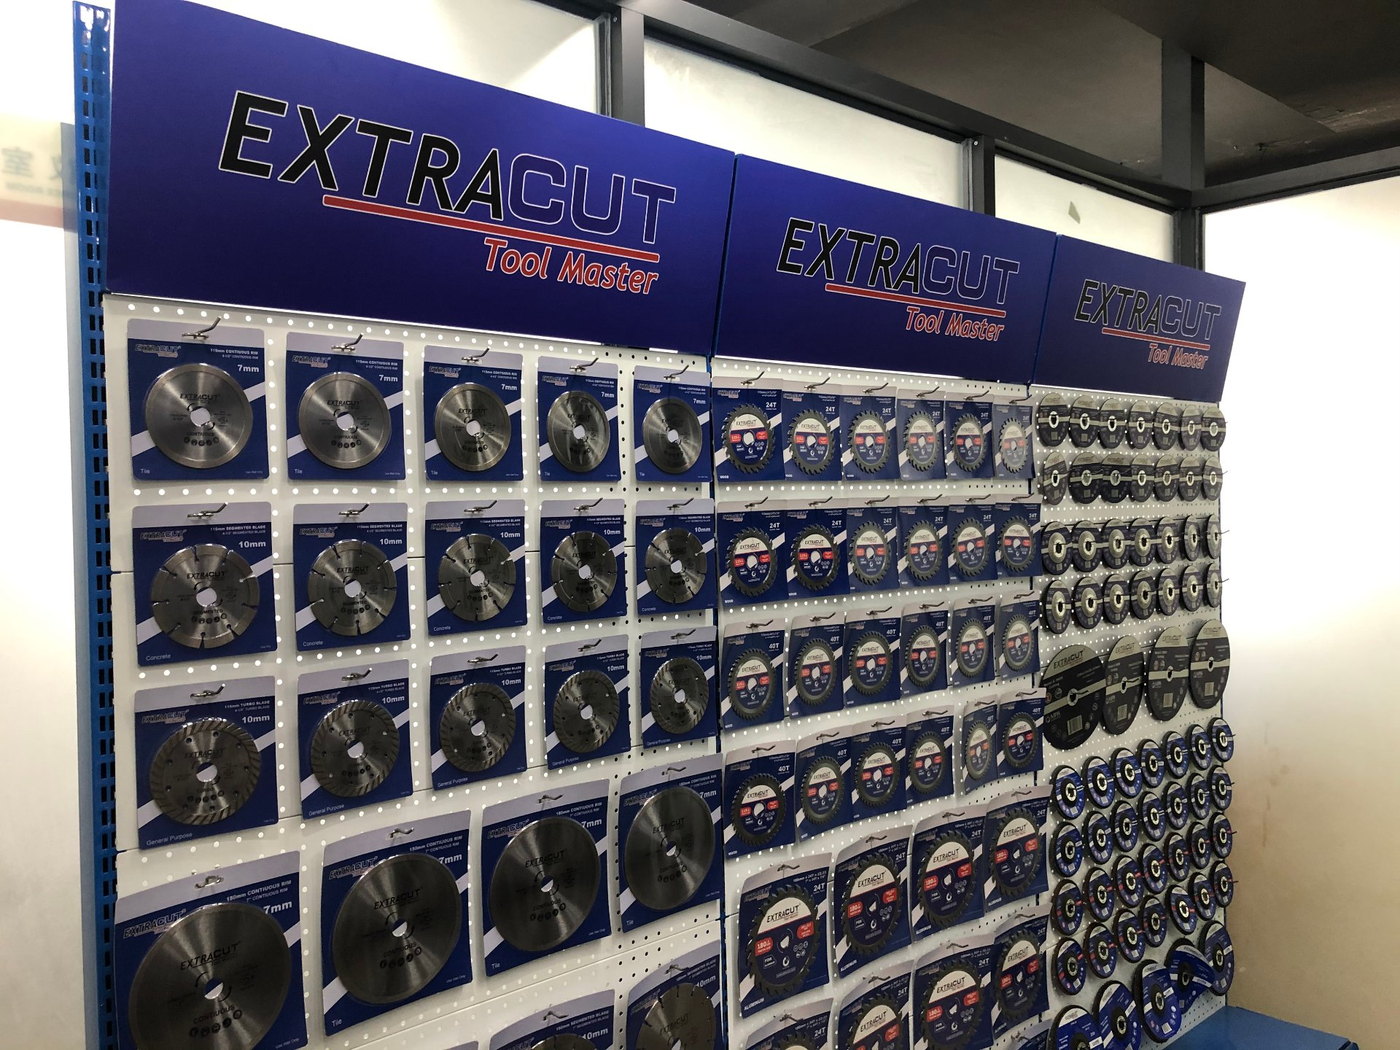
EXTRACUT display wall of blister-packed diamond saw blades
FIG. 07 Lames en blister sur le mur de la salle d'échantillons — les mêmes packs que ceux expédiés.
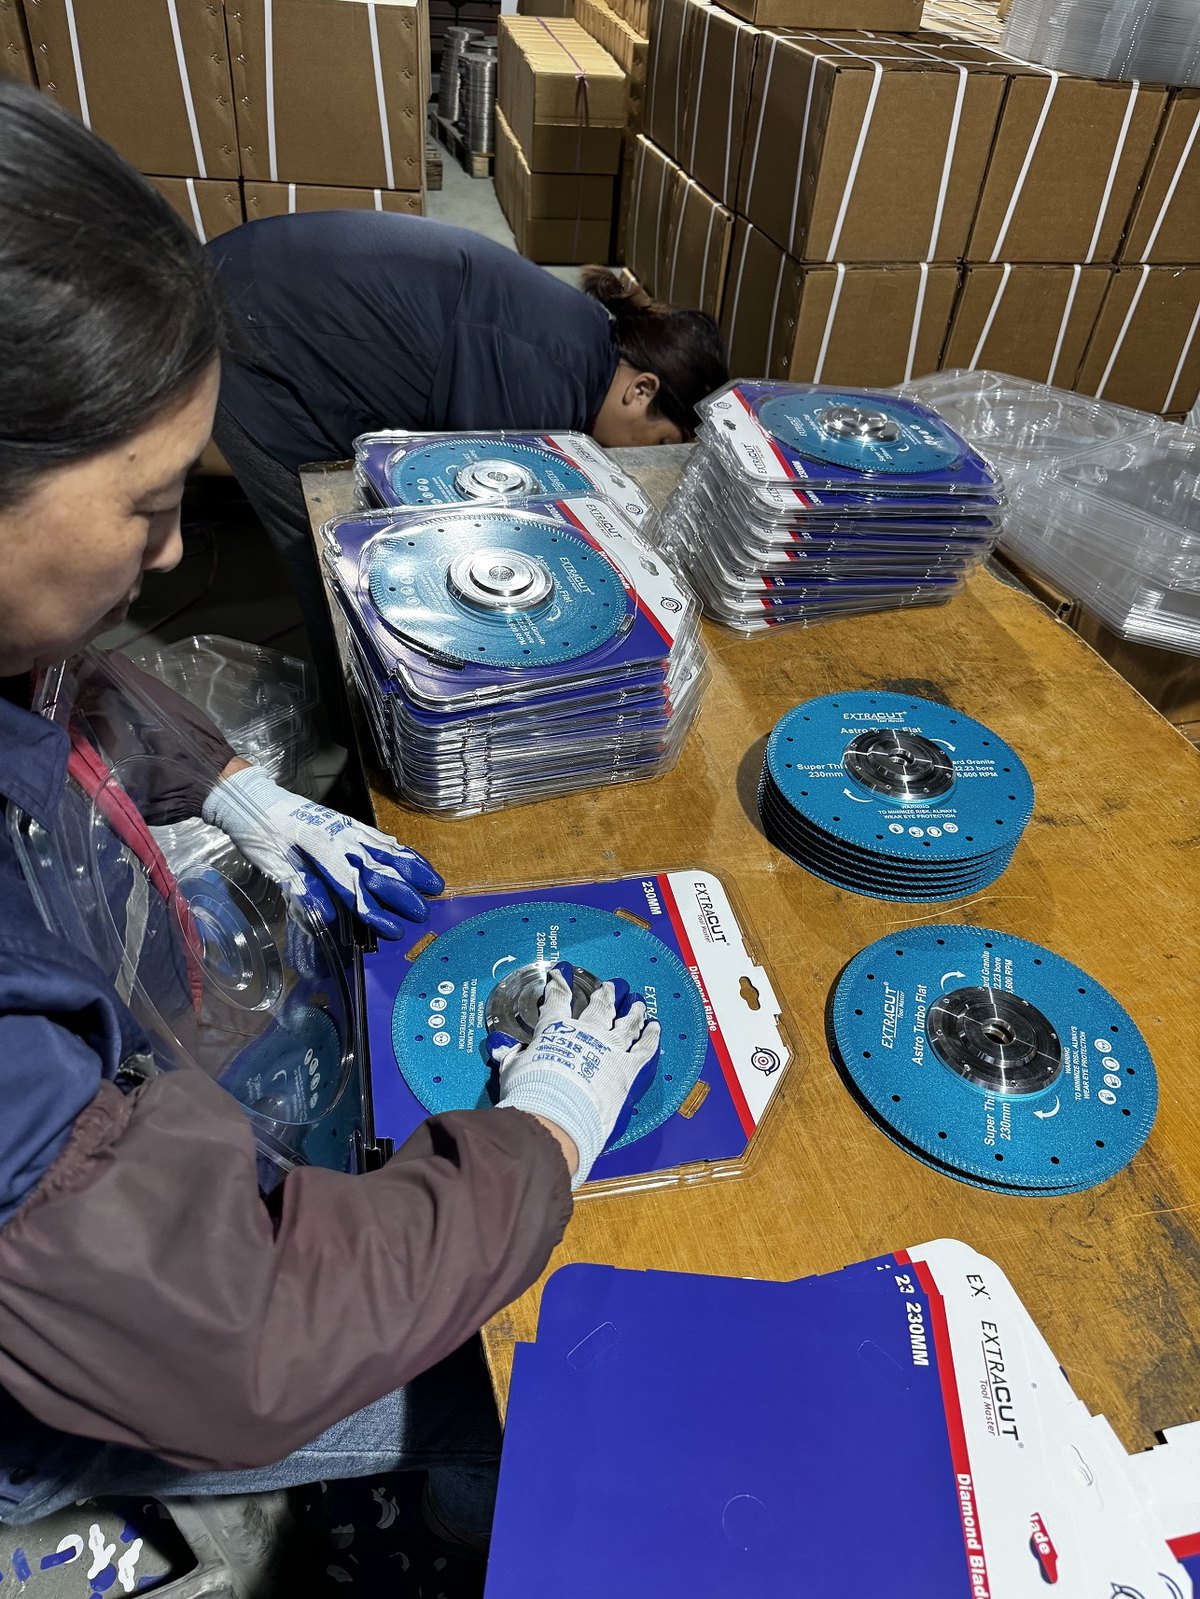
Workers blister-packing blue EXTRACUT diamond saw blades at the packing table
FIG. 08 Ligne d'emballage — lames sur carte, comptées et mises en carton ; chaque carton correspond à la liste de colisage ligne par ligne.
Spécification d'emballage standard
Famille de produit Emballage unitaire Carton intérieur / maître Protection
Lames diamantées Carte blister ou boîte couleur, 1 pc 10–50 pc par carton maître Papier VCI + séparateur carton
Forets Pochette PVC, skin pack ou tube plastique 50–200 pc par carton maître Papier VCI, pointe protégée
Scies cloches Boîte couleur avec foret pilote 20–50 pc par carton maître Intercalaire en mousse ou en carton
Disques et meules boisseaux abrasifs Manchon rétractable, 5–10 pc 100–200 pc par carton maître Bords protégés, empilées à plat
Vrac / OEM Sachet plastique par pièce Carton ou caisse-palette, selon votre spécification Selon accord
05
Étape cinq

Expédition — un plan de chargement, aucune surprise au port.

Avant de réserver un conteneur, nous établissons un plan de chargement pour votre composition exacte de cartons et confirmons les mètres cubes par rapport à votre devis. Vous validez ce plan avec la liste de colisage ; nous chargeons conformément à celui-ci. Si une palette doit être rechargée sur le quai, c'est nous qui vous le disons le jour même — pas votre transitaire trois semaines plus tard.

  1. 01

    Regroupement et préparation de la commande

    Les produits finis sont prélevés ligne par ligne par rapport à votre commande, et tout manquant est signalé avant la réservation plutôt que découvert sur le quai de chargement. Les commandes multi-références sont regroupées par marque de colis.

  2. 02

    Palettisation et pesage

    Les cartons sont palettisés selon le plan de chargement, pesés et mesurés palette par palette. Les poids net et brut de la liste de colisage proviennent de cette balance, pas d'un calcul théorique.

  3. 03

    Plan de chargement et choix du conteneur

    Nous adaptons l'expédition à un 20'GP, 40'GP, 40'HQ ou à un groupage LCL, puis produisons un plan de chargement en vue de dessus indiquant la position des palettes et l'espace résiduel. Vous le recevez en PDF, que vous pouvez transmettre directement à votre entrepôt.

  4. 04

    Chargement, photographié et scellé

    Les portes du conteneur sont photographiées vides, pendant le chargement et une fois le conteneur plein ; le numéro de plomb est enregistré et le plomb photographié en place. Ce jeu de photos accompagne les documents d'expédition, afin qu'il existe un dossier partagé si un litige survient en cours de transport.

Plan de chargement — établi avant la réservation du conteneur.

Une commande mixte typique — lames sur carte blister, scies cloches en boîte et forets en sachet — se charge avec les cartons lourds de lames en bas et à l'avant, et les cartons légers de vente au détail en haut et à l'arrière. Rien n'est emballé si serré que votre entrepôt ait besoin d'un pied-de-biche.

Photos avant / pendant / après le chargement Numéro de plomb enregistré
DOOR FRONT / CABIN P1 BLADES P2 BLADES P3 DRILL BITS P4 DRILL BITS P5 HOLE SAWS P6 HOLE SAWS P7 ABRASIVES RESERVE SPARE CBM 12.03 m · 40'HQ 8 PALLETS · 68 CBM NOMINAL
FIG. 09 Disposition de chargement indicative en 40'HQ — cartons de lames lourds en bas et à l'avant, volume libre réservé pour une ligne de dernière minute.
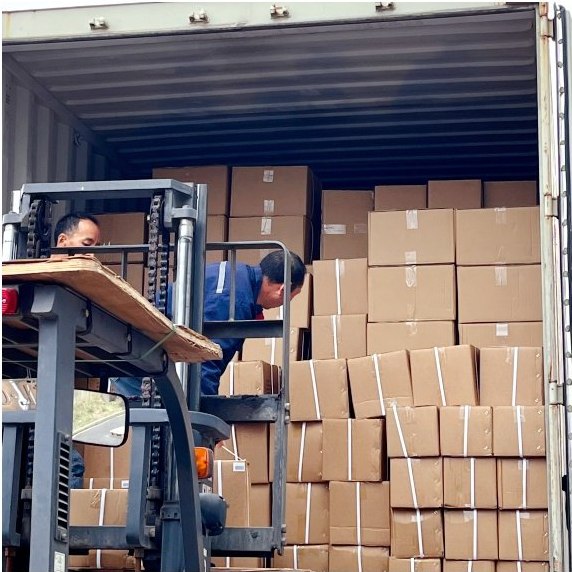
Forklift feeding cartons into a container already stacked floor-to-ceiling
FIG. 10 Chariot élévateur jusqu'à la porte du conteneur — les cartons parcourent les derniers mètres à la machine, pas sur les épaules.
Workers hand-stacking cartons inside the container to the approved loading plan
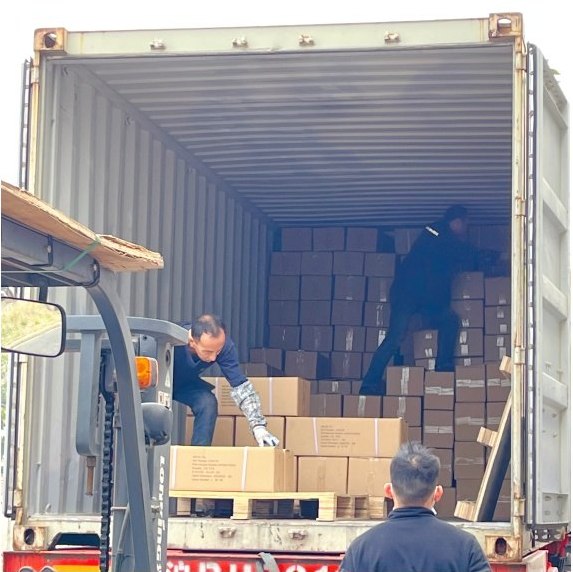
FIG. 11 Empilage à la main selon le plan validé — cartons lourds en bas, aucun vide susceptible de se déplacer en mer.
Camion chargé au quai EXTRACUT, chariot élévateur à côté, prêt à partir pour le port
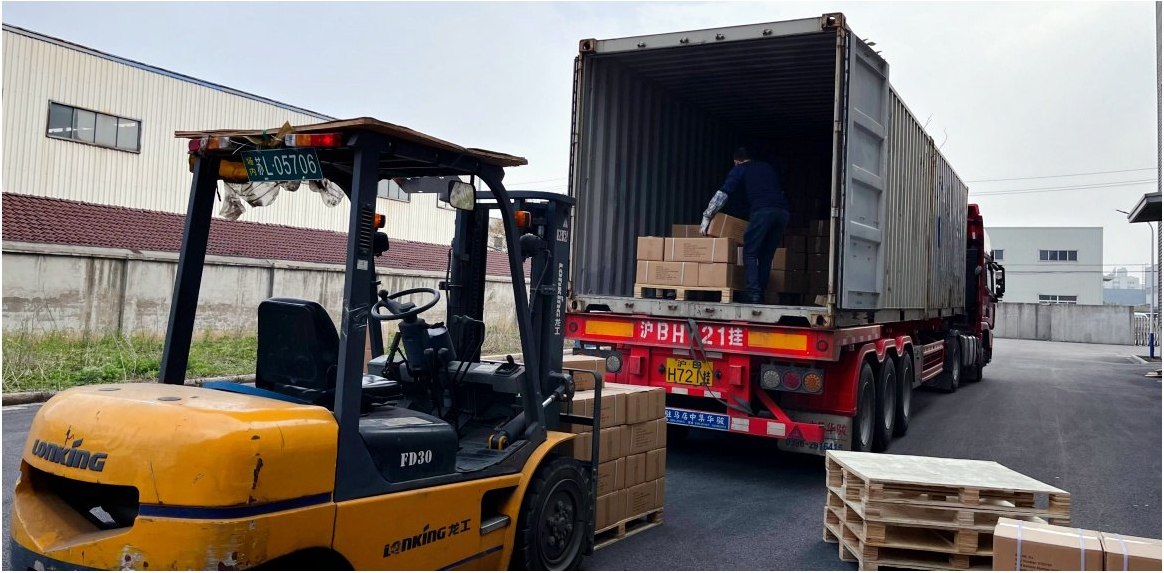
FIG. 12 Chargé, photographié et scellé — le camion part pour Ningbo ou Shanghai le jour même.
Options de conteneur
Conteneur Dimensions intérieures Volume utile Charge utile typique Idéal pour
20' GP 5.90 × 2.35 × 2.39 m ≈ 28 CBM ≈ 21 000 kg Commandes d'une seule famille, premier conteneur d'essai
40' GP 12.03 × 2.35 × 2.39 m ≈ 58 CBM ≈ 26 000 kg Commandes mixtes avec cartons lourds
40' HQ 12.03 × 2.35 × 2.69 m ≈ 68 CBM ≈ 26 000 kg Commandes mixtes ou légères en emballage de détail
LCL Groupage chez le transitaire Au mètre cube — Commandes d'essai, références multiples, faible volume
06
Étape six

Transport — Ningbo ou Shanghai, selon le mode qui convient.

Notre usine se trouve à environ 150 km de Ningbo-Zhoushan et à 190 km de Shanghai, ce qui nous permet d'accepter une date limite tardive et de prendre malgré tout le départ. Maritime, aérien, ferroviaire et express sont réservés via des transitaires avec lesquels nous expédions depuis des années — et nous vous donnons la vraie fenêtre de transit, pas celle qui fait gagner la commande.

Modes de transport
Mode Idéal pour Transit habituel Remarques
Maritime — FCL Commandes en conteneur complet 12–40 jours de port à port Coût au kilo le plus bas. Départs directs de Ningbo et Shanghai vers la plupart des hubs.
Maritime — LCL Commandes d'essai, références multiples Transit FCL + 5–10 jours Groupage dans l'entrepôt du transitaire ; les cartons doivent être adaptés à la palettisation.
Fret aérien Réapprovisionnement urgent, échantillons 3–8 jours de porte à porte Poids taxable à partir de 45 kg. Au départ de Hangzhou Xiaoshan ou Shanghai Pudong.
Rail — Chine / Europe Europe centrale et orientale 18–22 jours Une option intermédiaire entre le maritime et l'aérien ; la capacité se réserve tôt.
Messagerie express Colis d'échantillons, petites pièces détachées 3–6 jours DHL / FedEx / UPS. DDP possible pour les échantillons.
Transit maritime indicatif depuis Ningbo / Shanghai
Destination Port de déchargement Transit habituel
JapanTokyo · Yokohama · Osaka5–8 jours
Corée du Sud / SingapourBusan · Singapore4–8 jours
Moyen-OrientJebel Ali · Dammam18–25 jours
Australie / Nouvelle-ZélandeSydney · Melbourne · Auckland18–22 jours
Côte ouest des États-UnisLos Angeles · Long Beach14–18 jours
Côte est des États-UnisNew York · Savannah · Houston30–35 jours
Europe du NordRotterdam · Hamburg · Felixstowe30–35 jours
MéditerranéeGenoa · Valencia · Piraeus28–34 jours
Amérique du SudSantos · Buenos Aires · Callao32–40 jours
AfriqueDurban · Lagos · Mombasa25–35 jours

Les délais de transit sont indicatifs, excluent le dédouanement à destination et varient selon le programme de départ et la saison. Nous confirmons le programme réel par rapport à votre date d'embarquement requise avant la réservation, et vous envoyons par écrit la confirmation de réservation et les détails du navire.

07
Étape sept

Douane et documents — un dossier qui passe du premier coup.

Nous exportons sous notre propre licence et émettons le jeu complet de documents dans les deux jours ouvrés suivant le connaissement. Lorsqu'une destination exige un certificat d'origine préférentiel, nous en faisons la demande nous-mêmes au lieu de laisser votre courtier nous relancer.

Facture et liste de colisage Détaillée par référence, avec poids net et brut et nombre de cartons correspondant exactement au plan de chargement.
Connaissement / lettre de transport aérien Original, mainlevée par télex ou connaissement non négociable — celui qui convient le mieux à vos conditions de paiement et à votre banque.
Certificat d'origine CO général de la CCPIT pour les marchés standard, ou formulaire A / formulaire E / CO au titre d'un accord de libre-échange lorsque des droits préférentiels s'appliquent.
Certificat d'assurance Expéditions CIF et CIP couvertes à 110 % de la valeur de la facture, avec les clauses Institute Cargo Clauses A.
Fumigation / ISPM 15 Palettes traitées thermiquement avec le tampon ISPM 15 ; certificat phytosanitaire sur demande.
Rapports d'essai et conformité Rapports d'essai EN 13236 pour les lames superabrasives, déclaration CE de conformité, FDS le cas échéant.
Classement SH Préclassé par référence et confirmé sur la facture avant expédition, par rapport à la ligne tarifaire de votre marché.
Déclaration d'exportation chinoise Déposée via le guichet unique, avec le dossier de remboursement de la TVA à l'exportation conservé pour la commande.
ORDER confirmed PI / SC deposit PRODUCTION + QC release batch record QC report BOOKING loading plan booking note loading photos EXPORT DECL. China customs declaration form tax-refund file B/L ISSUED vessel departs B/L + CO + insurance YOUR WAREHOUSE import clearance full doc set within 2 working days DOCUMENT FLOW · ORDER TO DELIVERY
FIG. 13 Ce qui est émis, et quand. Le jeu complet vous parvient dans les deux jours ouvrés suivant le connaissement.
Principaux codes SH — lignes d'exportation chinoises
Famille de produit Code SH Désignation
Lames de scie circulaire diamantées 8202.3910 Lames de scie circulaire dont la partie travaillante est en diamant naturel ou synthétique, ou en nitrure de bore cubique
Lames de scie circulaire, autres 8202.3990 Autres lames de scie circulaire, y compris les lames à refendre ou à rainurer
Forets (hors roche) 8207.5090 Outils de perçage dont la partie travaillante est en autres matières — forets hélicoïdaux HSS, forets étagés et forets trépans
Outils diamantés de fraisage / rectification 8207.7010 Outils de fraisage dont la partie travaillante est en diamant naturel ou synthétique, ou en CBN
Meules diamantées 6804.21 Meules et articles similaires en diamant synthétique ou naturel aggloméré
Scies cloches et couronnes Selon la partie travaillante Classées selon la partie travaillante — tranchant diamant, carbure ou HSS bimétallique

Ce sont nos lignes d'exportation chinoises standard. Le classement contraignant pour votre importation relève de la décision de votre propre autorité douanière — nous confirmons le code sur la facture commerciale avant expédition et pouvons fournir une note de préclassement à votre courtier si vous le souhaitez.

Conditions commerciales et délai de livraison.

Devisés en USD et en EUR, avec l'Incoterm inscrit au contrat plutôt qu'arrêté par habitude. Le délai de production court à partir de la date de réception de votre acompte et de vos visuels approuvés.

EXW Enlevé de notre entrepôt par votre transitaire. La solution la plus simple pour les acheteurs qui ont leur propre groupeur en Chine.
FOB Chargé à bord à Ningbo ou Shanghai, déclaration d'exportation incluse. Notre base par défaut et la plus courante pour les commandes renouvelées.
CFR / CIF Fret, ou fret plus assurance à 110 %, jusqu'à votre port de déchargement. Utile pour le LCL et pour les acheteurs sans transitaire désigné.
DDP Livré droits acquittés à votre porte, dédouanement à l'import et droits réglés par nous. Disponible pour les échantillons et pour les comptes établis.
Délai de production
Type de commande Délai Remarques
Articles en stock 3–5 jours ouvrés Diamètres et alésages standard disponibles dans l'entrepôt de Hangzhou.
Commande d'échantillon 5–7 jours ouvrés Envoyé par express à nos frais pour les acheteurs qualifiés.
Commande sous marque OEM / ODM 20–30 jours Décompté à partir de la validation des visuels, non du bon de commande.
Formulation sur mesure ou nouveau moule 30–45 jours Comprend la fabrication du moule et un échantillon de préproduction pour votre validation.
Étape suivante

Vous voulez le voir en fonctionnement ? Réservez un audit vidéo en direct.

Quinze minutes suffisent. Nous promenons une caméra dans la cellule de soudage laser, au poste de contrôle qualité et devant vos cartons emballés le jour du chargement — avant que vous ne vous engagiez sur la commande, pas après.

  • Visite en direct de la cellule de soudage, de la ligne de rectification et du poste de contrôle qualité
  • Enregistrements de lot et rapports qualité de la commande que vous étudiez
  • Photographies de l'emballage et du chargement du conteneur avant le départ
  • Inspection par un tiers — SGS, BV ou TÜV — toujours bienvenue
  • Échantillons gratuits pour les spécifications évaluées, testés sur votre propre machine