Certificación ISO 9001 Servicio OEM y ODM Envíos globales a más de 50 países Desde 2007 · Hangzhou, China Norma EN 13236 Soporte técnico 24/7 Certificación ISO 9001 Servicio OEM y ODM Envíos globales a más de 50 países Desde 2007 · Hangzhou, China Norma EN 13236 Soporte técnico 24/7
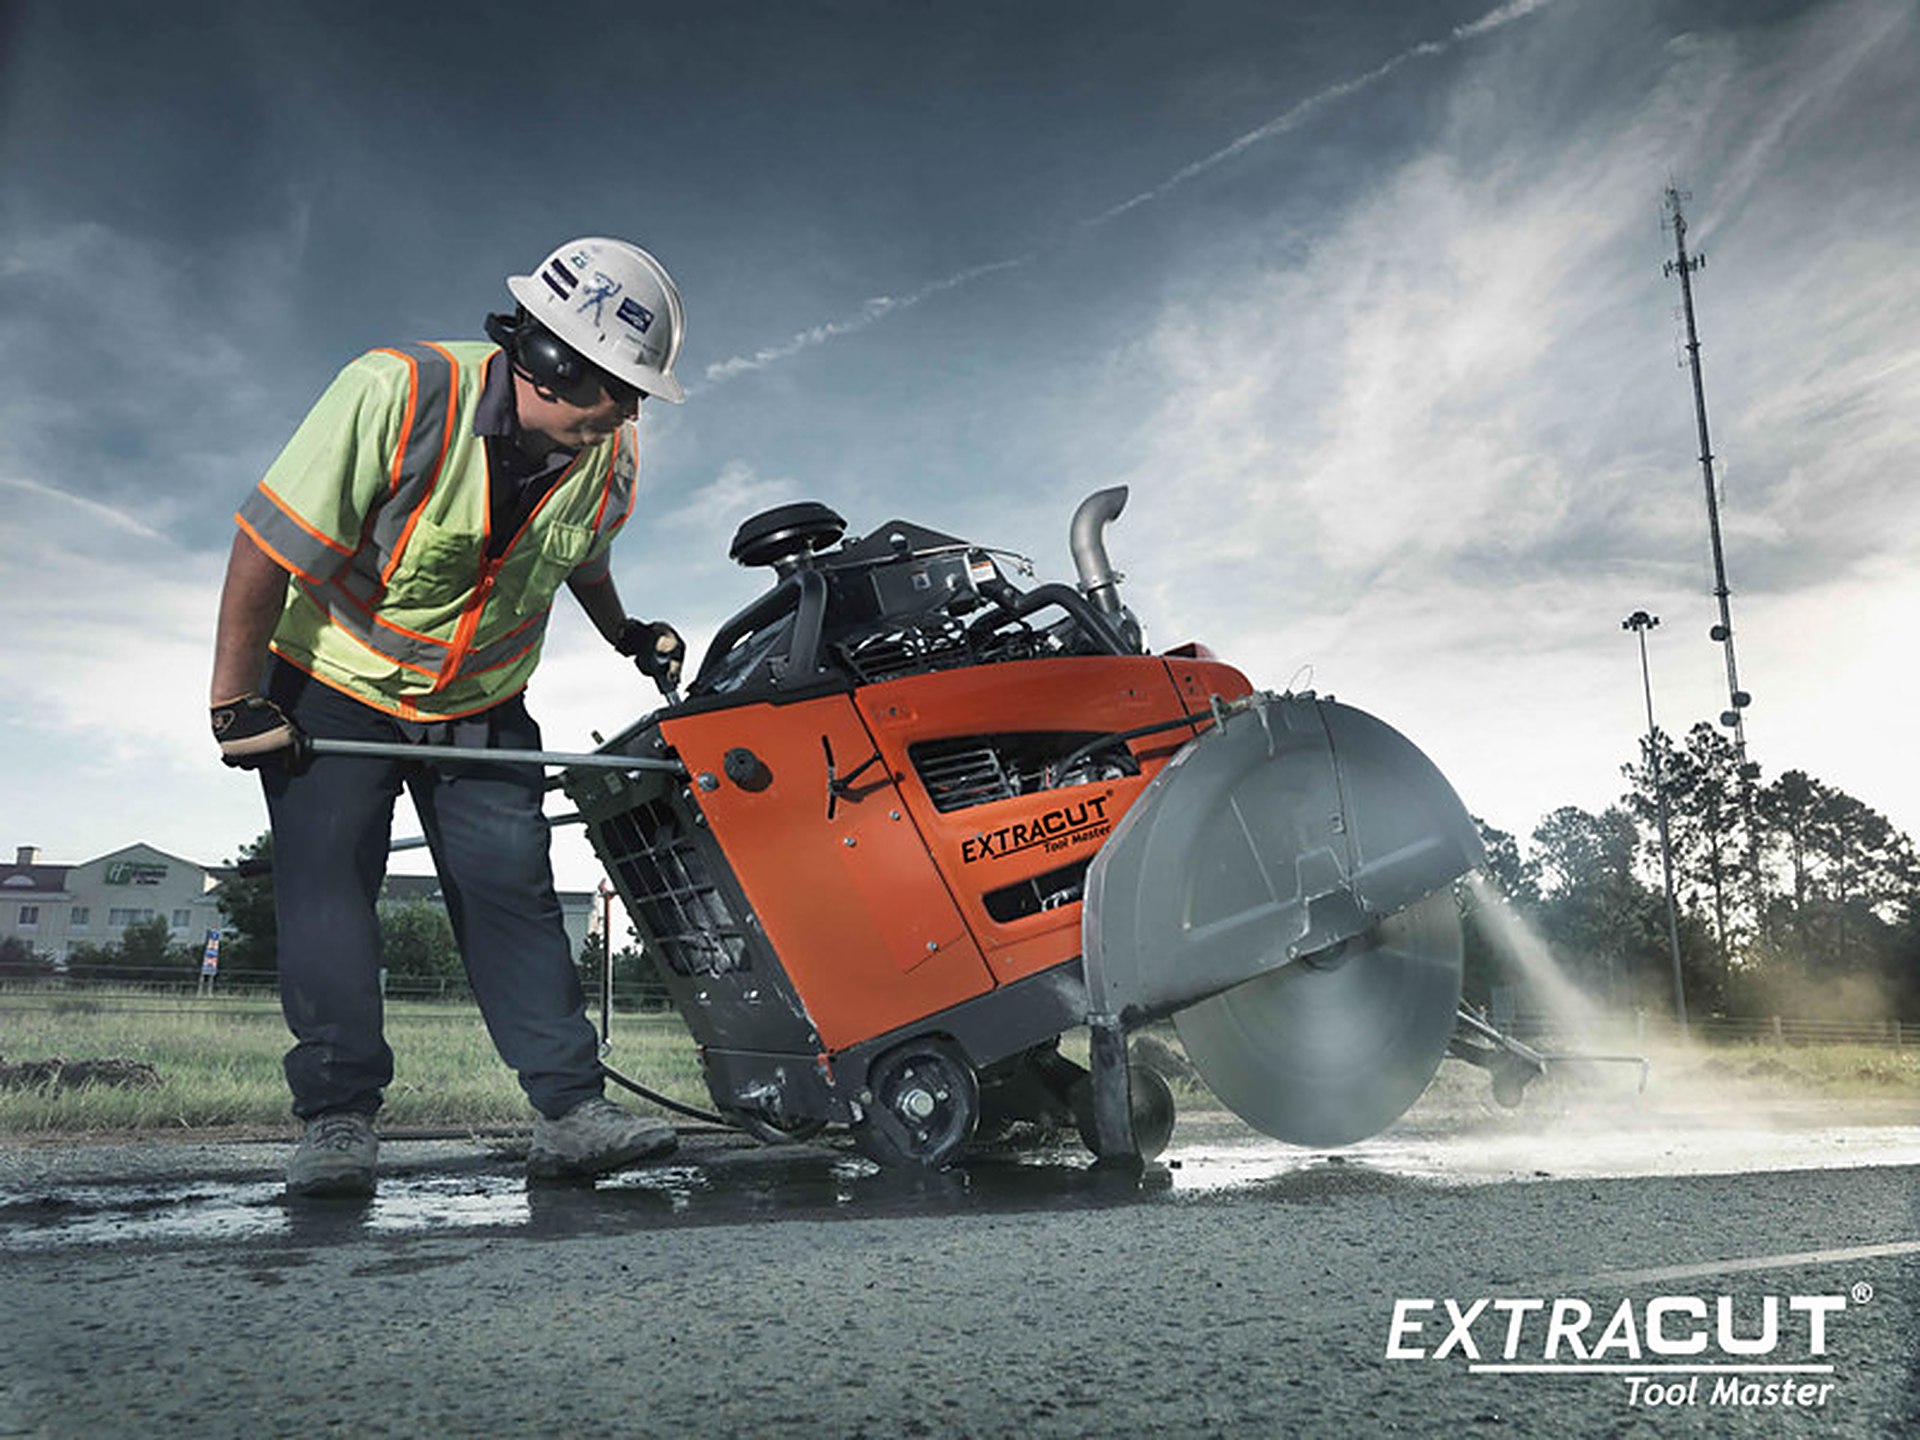
EXTRACUT diamond blade on a walk-behind floor saw cutting asphalt on a road job site
Proceso de fabricación · Hangzhou, China

Del cristal de diamante en bruto hasta su muelle de carga.

Siete etapas controladas: materia prima, producción, control de calidad, embalaje, expedición, transporte y despacho de aduanas. Todos los discos de corte diamantados, brocas y sierras de copa que exportamos pasan por las siete antes de salir de nuestras instalaciones.

  • ISO 9001:2015 SGC
  • Ensayado según EN 13236
  • FOB Shanghái / Ningbo
  • Licencia de exportación propia
07Etapas controladas
17Puntos de control de calidad
248Modelos de producto
50+Mercados de exportación
01
Etapa uno

Materia prima, verificada antes de entrar en la línea.

Nada entra en la mezcladora por confianza. Cada lote entrante de grano de diamante, polvo de liga metálica y sustrato de acero se muestrea, se mide y se registra conforme a nuestra norma de inspección de entrada. Un lote sin certificado, o fuera de tolerancia, se rechaza en la puerta.

MAT-01

Grano de diamante sintético

Grano monocristalino cultivado por HPHT, cribado a una banda de malla estrecha y adaptado al material que usted corta realmente: granito, concreto reforzado, asfalto, baldosa de porcelana o concreto fresco.

Clasificación
Malla 30/40 – 80/100
Se verifica
Tenacidad · forma · estabilidad térmica
Concentración
Fijada según liga y aplicación
MAT-02

Polvos de liga metálica

Mezclas de cobalto, hierro carbonilo, cobre, estaño y níquel con adiciones de carburo de tungsteno y reguladores de porosidad. La composición química se verifica lote por lote, porque la liga decide si un segmento se vitrifica o sigue cortando.

Sistema
Co · Fe · Cu-Sn · Ni-WC
Verificado
Composición · D10/D50/D90 · O₂
Trazabilidad
Certificado de lote archivado
MAT-03

Núcleos de acero

Núcleos de 65Mn y 75Cr1 cortados por láser y con alivio de tensiones para discos diamantados, suministrados en todo el rango de 100–600 mm de diámetro. Cada pieza en bruto se revisa en dureza, planitud y desviación radial del orificio central antes de aceptarla en almacén.

Núcleos
65Mn · 75Cr1 · 100–600 mm
Planitud
≤ 0,10 mm a la llegada
Dureza del núcleo
42–48 HRC
STEEL CORE WELD 0.8–1.2 mm DIAMOND SEGMENT SYNTHETIC DIAMOND GRIT SINTERED METAL BOND
FIG. 01 Sección transversal del segmento: cristales de diamante fijados en una matriz metálica sinterizada, soldada a un núcleo de acero con alivio de tensiones en lugar de pegada a él.

La liga es la herramienta. Nosotros la especificamos; no la compramos de un estante.

La dureza del diamante es un hecho: todos los proveedores tienen los mismos cristales. Lo que distingue a un disco que corta 120 m de concreto reforzado de uno que se vitrifica a los 40 m es la liga metálica que sujeta esos cristales, y la porosidad que permite que la matriz se desgaste exactamente a la velocidad necesaria para mantener diamante nuevo expuesto.

Por eso tratamos la liga como una formulación, no como un producto básico. Sustituir cobalto por hierro para abaratar costes es justo el atajo que nos negamos a tomar, y es lo primero que nota un cliente cuando compara nuestro disco con uno más barato en el mismo muro.

Con liga de cobalto Liga de hierro de corte libre Turbo / segmentado / tejado Formulaciones para húmedo y seco
Inspección de entrada: lo que debe superar un lote de materia prima
Material Qué medimos Instrumento Aceptación
Grano de diamante Distribución del tamaño de malla, tenacidad al impacto, estabilidad térmica tras 1.100 °C Tamizadora Ro-Tap, comprobador de friabilidad, horno de estabilidad Tolerancia de malla ±3 %; índice de resistencia ≥ 45
Polvo de liga metálica Composición química, tamaño de partícula D10 / D50 / D90, contenido de oxígeno Espectrómetro, granulómetro láser, analizador LECO O/N Certificado del fabricante obligatorio; O₂ dentro de especificación
Núcleo de acero / pieza en bruto Dureza, espesor, planitud, desviación radial del orificio central Durómetro Rockwell, micrómetro, comparador de carátula 42–48 HRC; planitud ≤ 0,10 mm
02
Etapa dos

Producción: diez operaciones, bajo un mismo techo.

El prensado, la sinterización, la soldadura por láser, el rectificado, el tratamiento térmico y el recubrimiento se realizan todos internamente. Los parámetros del proceso permanecen en nuestras manos y no en las de un subcontratista, y los datos de cada ciclo se registran por carga de horno y por programa de soldadura, que es la única razón por la que un informe de calidad significa algo después.

  1. 01

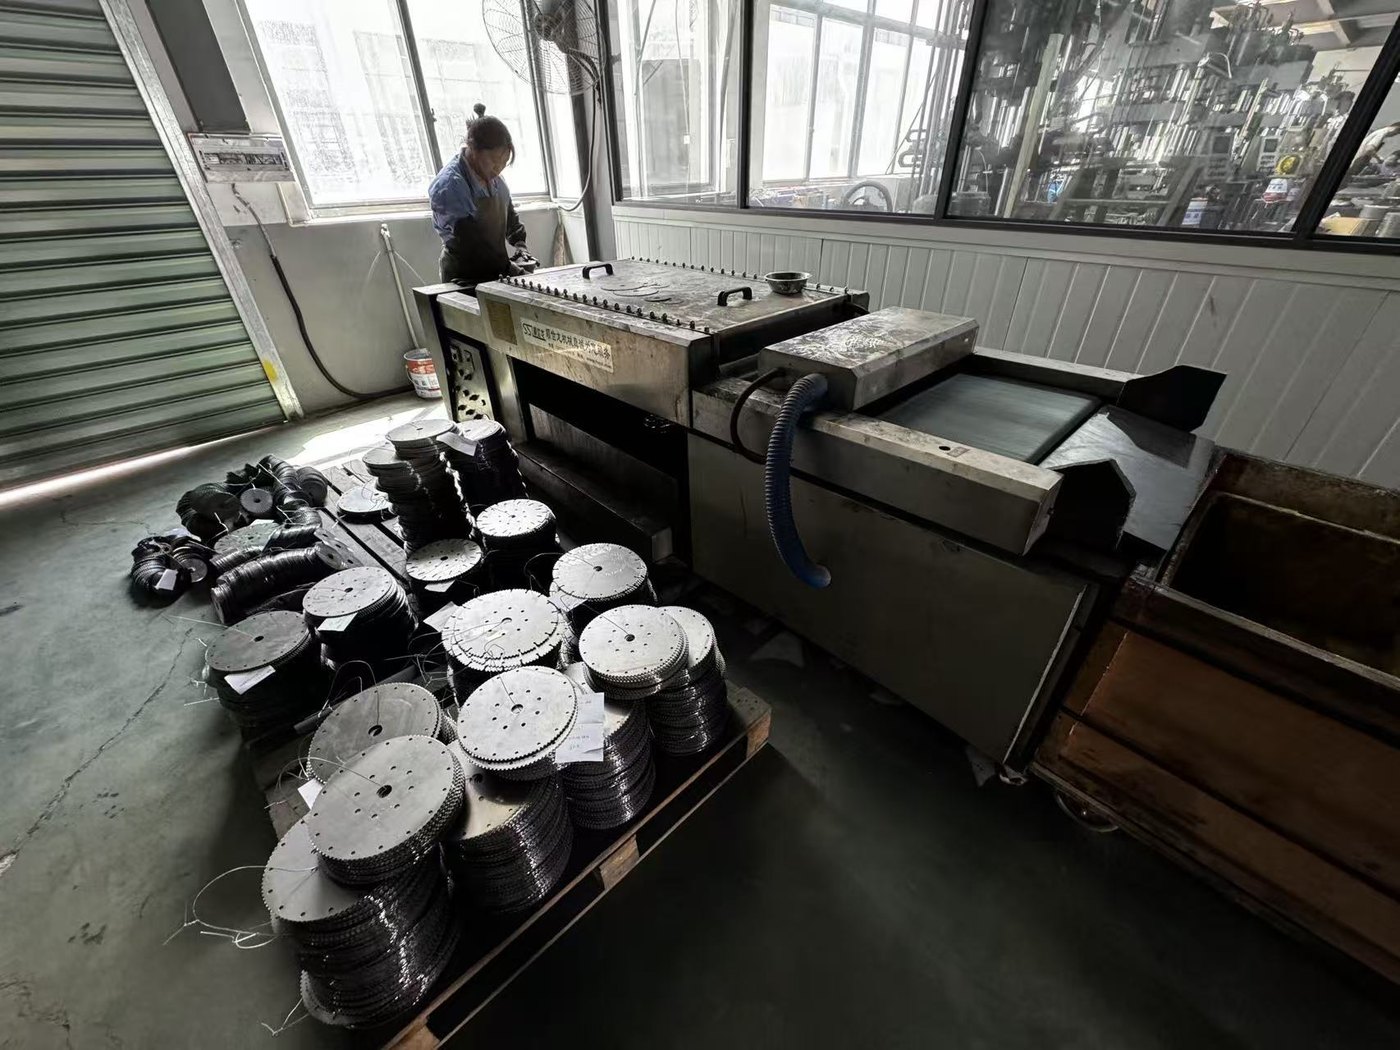
    Lavado del cuerpo del disco

    Los núcleos de acero llegan de la acería con aceite de laminación y una película antiherrumbre. Pasan directamente por la línea de lavado, donde se desengrasan, se enjuagan y se secan, antes de que cualquier otra cosa los toque, para que la soldadura, el rectificado y la pintura empiecen siempre sobre acero limpio y desnudo.

    • Desengrasar · enjuagar · secar
    • Primera operación de la línea
  2. 02

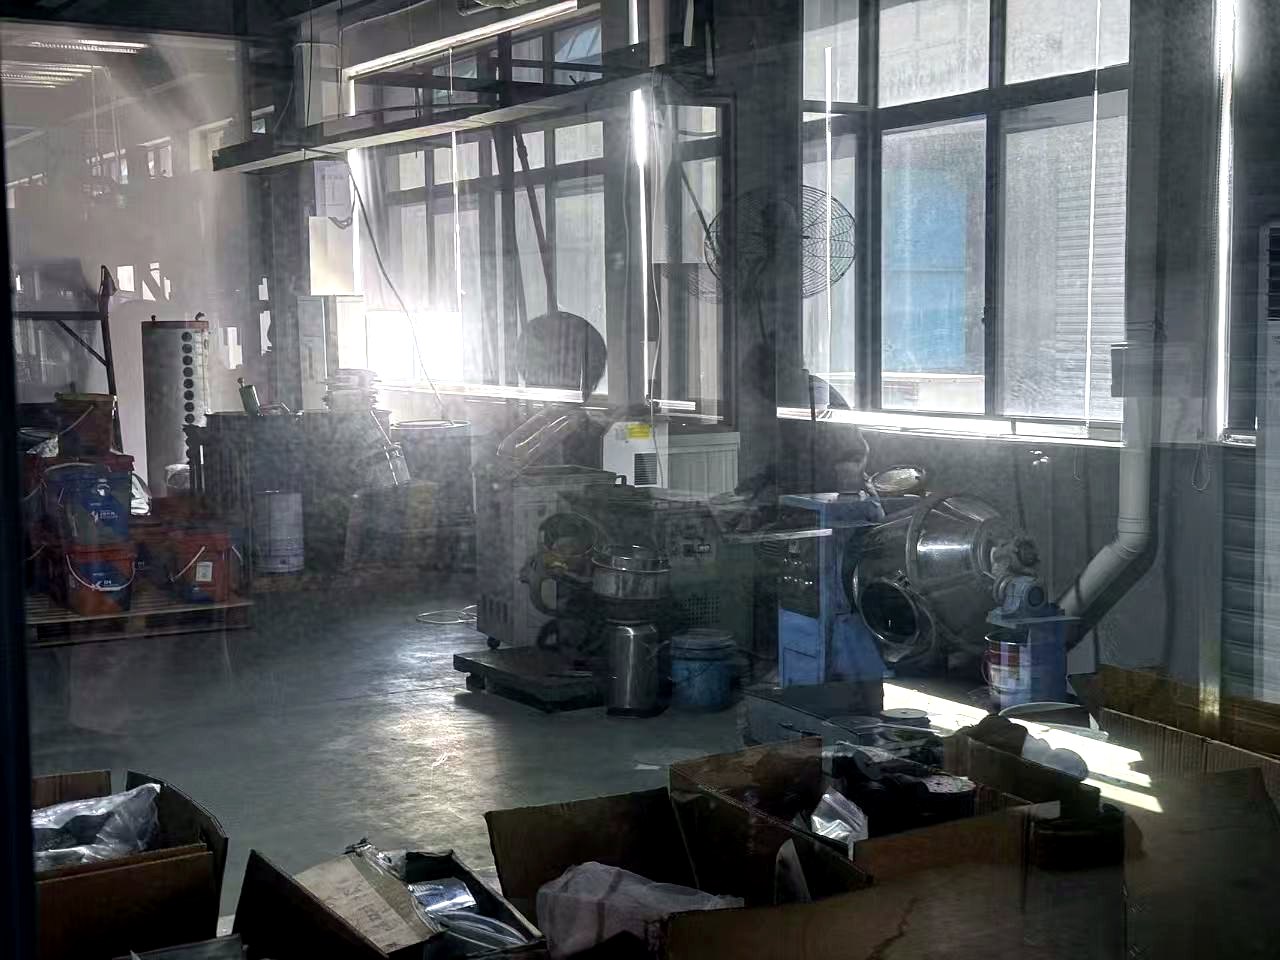
    Mezcla y granulación de polvos

    El grano de diamante y los polvos metálicos se muelen en molino de bolas hasta obtener una mezcla homogénea y luego se granulan en un granulado de libre fluidez, de modo que una matriz uniforme rodee cada cristal. La proporción de mezcla se registra según el tipo de segmento: un lote nunca se "completa" con otro tambor.

    • Molino de bolas
    • Caudal del granulado verificado
    • Hoja de lote emitida
  3. 03

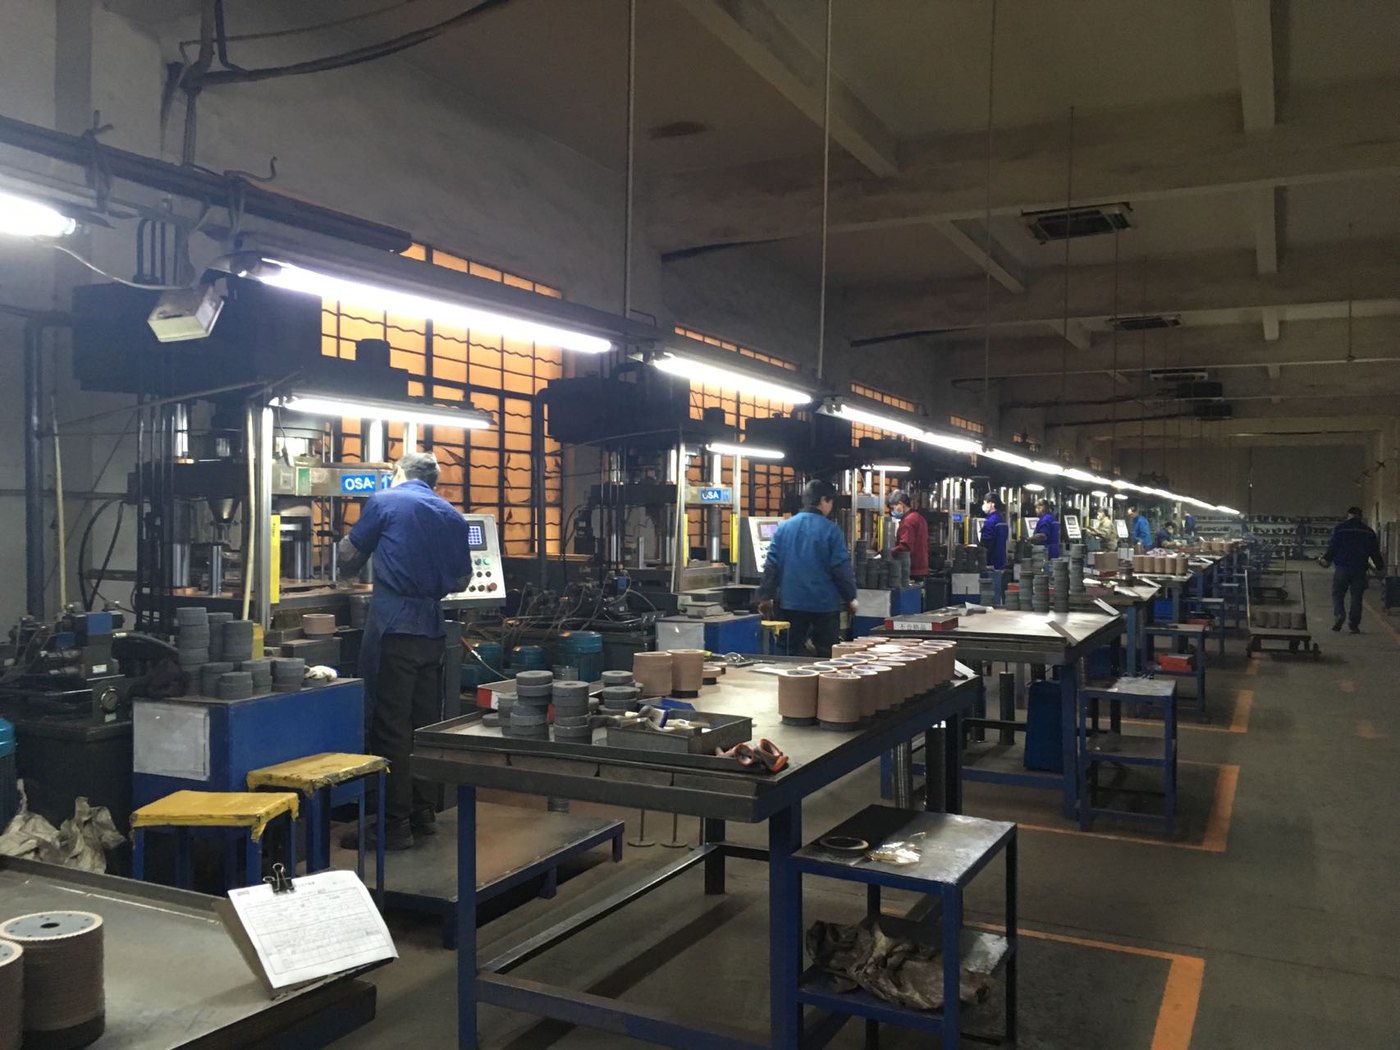
    Prensado en frío

    Prensas hidráulicas y moldes mecanizados por CNC compactan el granulado hasta la geometría del segmento: recto, turbo, tipo tejado o corrugado. La densidad en verde se verifica lote por lote, porque un segmento que no es denso en frío nunca lo será en caliente.

    • Control de densidad en verde
    • Moldes calibrados según programa
  4. 04

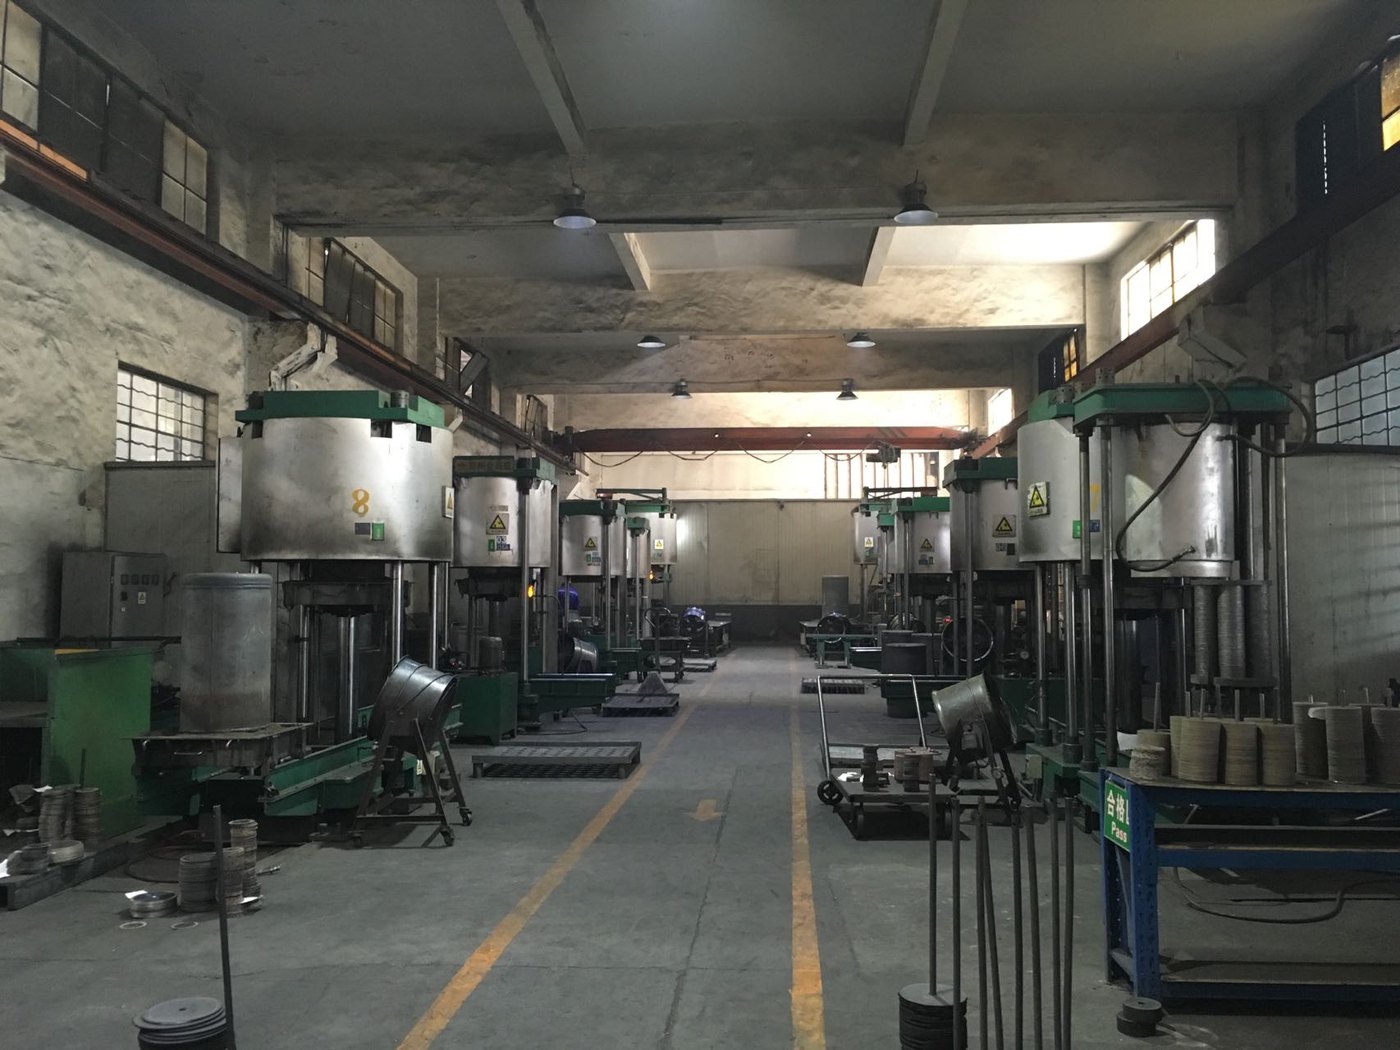
    Sinterización por prensado en caliente

    Los segmentos se sinterizan en moldes de grafito en vacío o en gas inerte, siguiendo una curva controlada de rampa / mantenimiento / enfriamiento, normalmente a 700–900 °C con presión aplicada para densificar. La velocidad de enfriamiento forma parte de la receta: acelerarla significa comprar microfisuras que solo aparecen en obra.

    • 700–900 °C
    • Vacío / gas inerte
    • Ciclo registrado digitalmente
  5. 05

    Soldadura por láser

    Un haz de láser de fibra enfocado fusiona el segmento con el núcleo de acero y crea una unión metalúrgica en lugar de una unión encolada; en la práctica, una unión más resistente que el propio segmento. A diferencia del soldado fuerte, aporta muy poco calor al núcleo, por lo que el disco no se deforma y no necesita retensado posterior.

    • Unión metalúrgica
    • 105–600 mm de fabricación interna
    • Bajo aporte de calor · sin deformación
  6. 06

    Tratamiento térmico

    Los discos ya soldados vuelven al horno de alta presión para una sinterización de consolidación. Con calor y presión, la liga del segmento se densifica más y sujeta los cristales de diamante con mayor firmeza, que es lo que mantiene afilado el filo, mientras el núcleo de acero se endurece y se libera de tensiones para que se mantenga plano a la temperatura de trabajo.

    • Horno de alta presión
    • Segmento y núcleo consolidados
    • Dureza del núcleo incrementada
  7. 07

    Tensado, enderezado y rectificado lateral

    Los núcleos se laminan hasta una tensión controlada y sus caras y laterales se rectifican planos, de modo que el disco gire concéntrico a plenas revoluciones en lugar de abrir el corte con bamboleo. La desviación axial se mide con un comparador de carátula antes de que el disco pueda seguir adelante.

    • Tensión controlada
    • Desviación medida con comparador
  8. 08

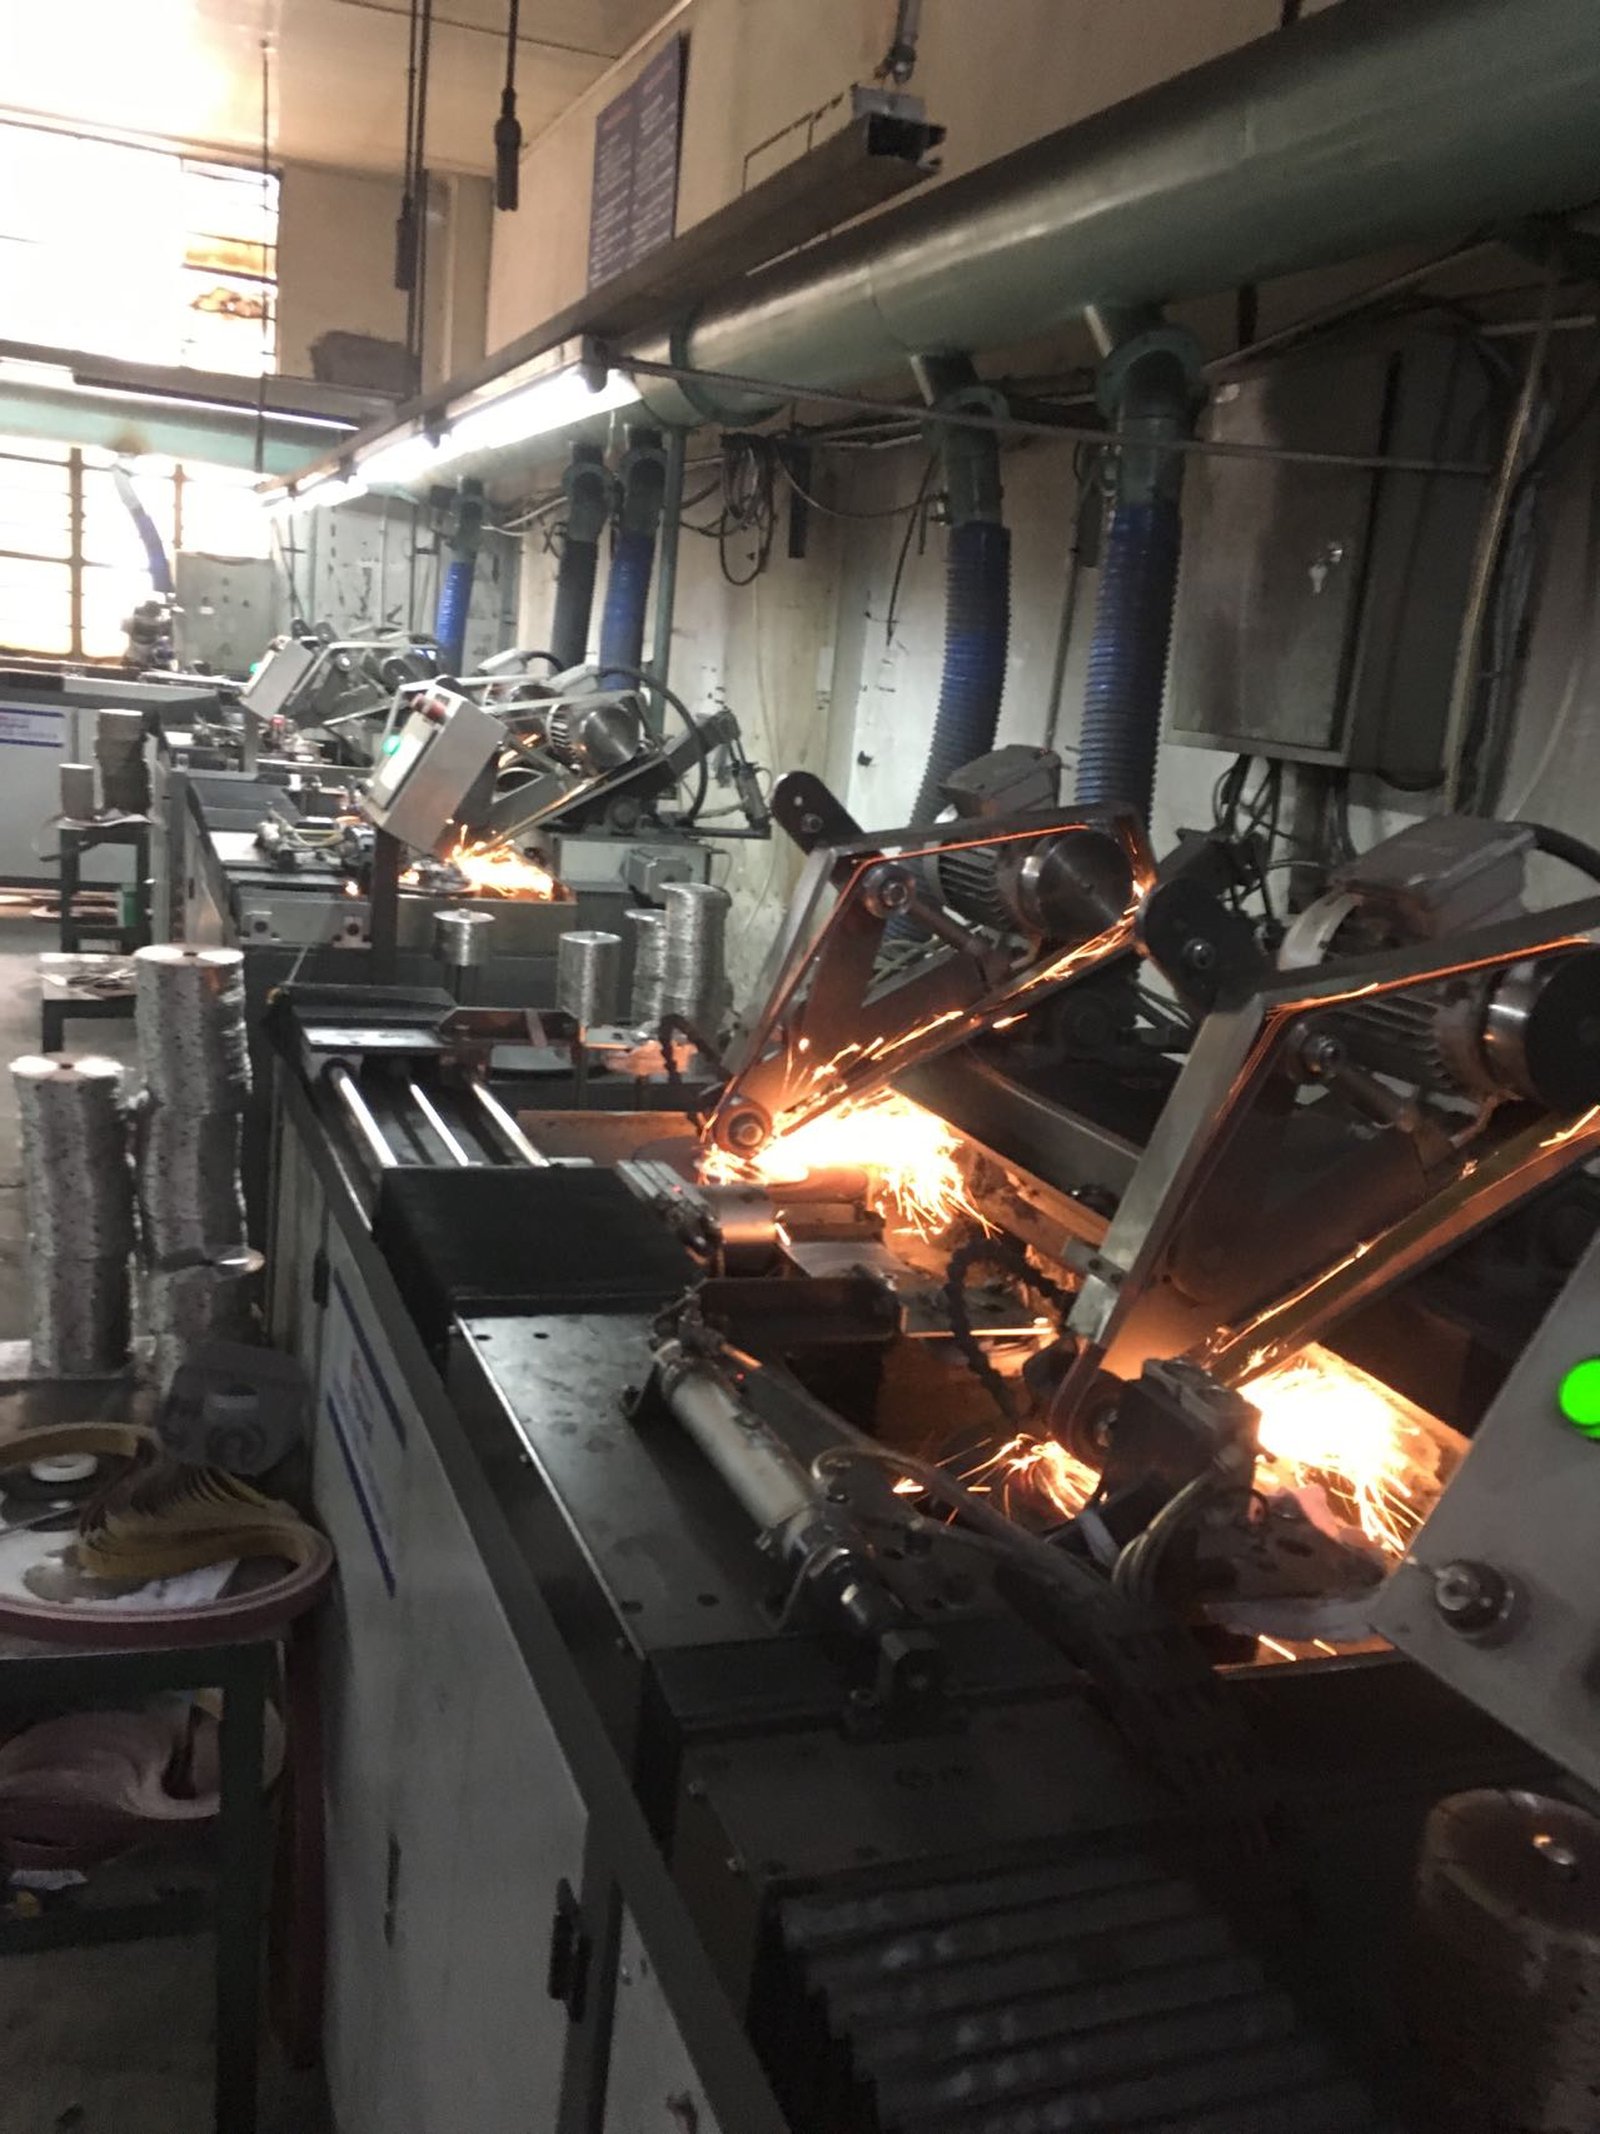
    Rectificado de dientes y de gargantas

    Los segmentos se rectifican hasta su perfil de diente definitivo: geometría de ataque, de incidencia y de garganta según plano, y las gargantas entre segmentos se abren para que el lodo y los residuos salgan del corte. Aquí es donde una pieza sinterizada se convierte en filo de corte: el afilado se rectifica, no se hornea.

    • Perfil según plano
    • Gargantas abiertas y repasadas
  9. 09

    Pintura

    Los cuerpos de los discos se pintan por pulverización en el color de la familia y se curan, sellando el acero contra la corrosión durante el almacenamiento, el transporte marítimo y el tiempo en el estante de su cliente. El color también es funcional: identifica la línea de aplicación de un vistazo.

    • Película anticorrosión curada
    • Codificado por color según aplicación
  10. 10

    Marcado por láser

    Cada disco se marca por láser con el diámetro, el orificio, las revoluciones máximas, el sentido de giro y su número de pieza: la última operación de la línea y la que vincula el disco físico con su registro de lote.

    • Diámetro · orificio · RPM máx.
    • Trazabilidad por marcado láser
Blade body washing machine with stacks of steel blade cores waiting to be cleaned
FIG. 02 Lavado del cuerpo del disco: la primera operación de la línea, donde los núcleos de acero entrantes se desengrasan, se enjuagan y se secan.
Diamond powder blending room with mixer and weighed batch containers
FIG. 03 Mezcla de polvo de diamante: cada lote se pesa, se mezcla y se registra antes siquiera de llegar a un molde.
Cold-press line with operators forming diamond segments, Hangzhou plant
FIG. 04 Línea de prensado en frío: polvo de diamante y metal mezclados y prensados hasta formar piezas en bruto de segmento, una estación por molde.
Row of hot-press sintering furnaces in the diamond blade plant
FIG. 05 Pasillo de sinterización por prensado en caliente: los segmentos se fusionan a 700–900 °C con presión y atmósfera controladas.
Estaciones de soldadura automática que sueldan segmentos diamantados sobre los núcleos de los discos, con chispas
FIG. 06 Soldadura automática: cada segmento soldado al núcleo de acero; las chispas le indican que la unión se está formando correctamente.
03
Etapa tres

Control de calidad: diecisiete puntos de control, no una última mirada.

La inspección se reparte por toda la línea en lugar de dejarse para el final, cuando ya es demasiado tarde para hacer otra cosa que desechar el lote. Doce puntos de control están dentro de la producción y cinco custodian la liberación final, y no superar cualquiera de ellos detiene el lote.

Certificado de materialCertificado de lote cotejado con el lote físico recibido.
Malla y resistencia del granoDistribución de tamaños e índice de tenacidad muestreados por lote.
Composición química del polvoComposición y curva granulométrica verificadas antes de la mezcla.
Uniformidad de la mezclaCaudal del granulado y homogeneidad de la mezcla.
Densidad en verdeMasa y densidad del segmento prensado en frío frente al objetivo.
Registro de sinterizaciónCurva de rampa, mantenimiento y enfriamiento revisada por carga de horno.
Dureza del segmentoDureza HRB y densidad en un segmento muestreado.
Microestructura de la ligaRevisión al microscopio de porosidad, fisuras y arranque de diamantes.
Geometría del segmentoAnchura, altura y longitud radial dentro de la tolerancia del plano.
Penetración de la soldaduraPerfil del cordón y profundidad de penetración a lo largo de la línea de unión.
Ensayo de cizallamiento de la soldaduraCizallamiento destructivo en un disco muestreado de cada lote.
Dureza y tensión del núcleoHRC del núcleo y tensión de laminado verificadas antes de la aprobación del montaje.
Desviación axialDesviación medida con comparador en el disco terminado, en el orificio.
Equilibrado estáticoComprobación de equilibrado para que el disco gire sin vibración.
Geometría del diente y filoÁngulos de ataque e incidencia tras el rectificado; filo sin rebabas.
Película de pintura y marcadoCobertura de la película y adherencia por corte enrejado; contenido del marcado láser verificado.
Liberación final y ensayo de corteLiberación visual más un ensayo de corte sobre el material previsto.
Criterios de liberación final: las cifras que debe alcanzar un lote
Característica Método Criterio de liberación
Dureza del segmento Rockwell B en una cara de segmento pulida Dentro de ±5 HRB de la especificación de liga aprobada
Resistencia al cizallamiento de la soldadura Cizallamiento destructivo en un disco muestreado Ninguna rotura de la unión por debajo de la carga de cizallamiento especificada
Desviación axial (TIR) Comparador de carátula, disco montado en un eje de prueba ≤ 0,05 mm para discos de precisión; ≤ 0,20 mm para uso general
Perfil del diente y calidad del filo Proyector de perfiles / microscopio de taller Ángulos de ataque e incidencia según plano; filo afilado, sin rebabas de rectificado
Adherencia de la pintura y marcado Ensayo de cinta con corte enrejado; comparación visual con la muestra aprobada Sin desprendimientos tras tirar de la cinta; marcas completas y legibles
Rendimiento de corte Corte de banco sobre el material previsto Cumple la velocidad de corte y la vida de referencia de ese SKU

Los discos de ensayo se desechan, no se envían. Si prefiere las cifras de su propio pedido y no la especificación, pídalas: el expediente del lote viaja con el envío.

04
Etapa cuatro

Embalaje: pensado para una travesía marítima de 30 días.

Las herramientas de acero se oxidan, y un contenedor que cruza el océano Índico en julio es un lugar húmedo. Nuestra especificación de embalaje parte de ese hecho: cada herramienta se seca, se protege contra la corrosión y se sella antes de embalarse, y cada caja maestra se dimensiona según su palé y su contenedor, no según los nuestros.

PCK-01

Limpieza y protección anticorrosión

Las herramientas se desengrasan, se secan y se protegen con papel inhibidor en fase vapor, una inmersión ligera en aceite o un recubrimiento de película seca, según la familia de producto. Lo que gestionamos es la humedad dentro del embalaje de transporte, no solo lo que queda en la superficie.

Opciones
Papel VCI · inmersión en aceite · película seca
Gestionado
Humedad relativa dentro del embalaje
PCK-02

Embalaje para venta al público

Blíster, pack skin, caja de color, caja expositora o bolsa de PVC. Los códigos de barras, los textos multilingües y los pictogramas de advertencia se imprimen según los requisitos de su mercado: revisamos el diseño gráfico con usted antes de la primera tirada, no después.

Formatos
Blíster · skin · caja de color · bolsa
Diseño gráfico
Su marca o EXTRACUT
PCK-03

Cajas interiores y maestras

Embalaje individual → caja interior → caja maestra, o una caja de granel de una sola capa si su almacén lo prefiere. El gramaje del cartón, las dimensiones y las marcas de caja se acuerdan antes del primer envío y se mantienen idénticas en los pedidos repetidos.

Estructura
Venta al público → interior → maestra
Marcado
Marca de caja + marcas de embarque
PCK-04

Paletizado y envoltura

Los palés de exportación reciben tratamiento térmico y llevan la marca ISPM 15, las cajas se envuelven con film estirable y se añaden cantoneras para los envíos LCL que se manipularán más de una vez. La altura del palé se ajusta al gálibo útil del contenedor.

Palés
Tratamiento térmico · marca ISPM 15
Protección
Film estirable + cantoneras
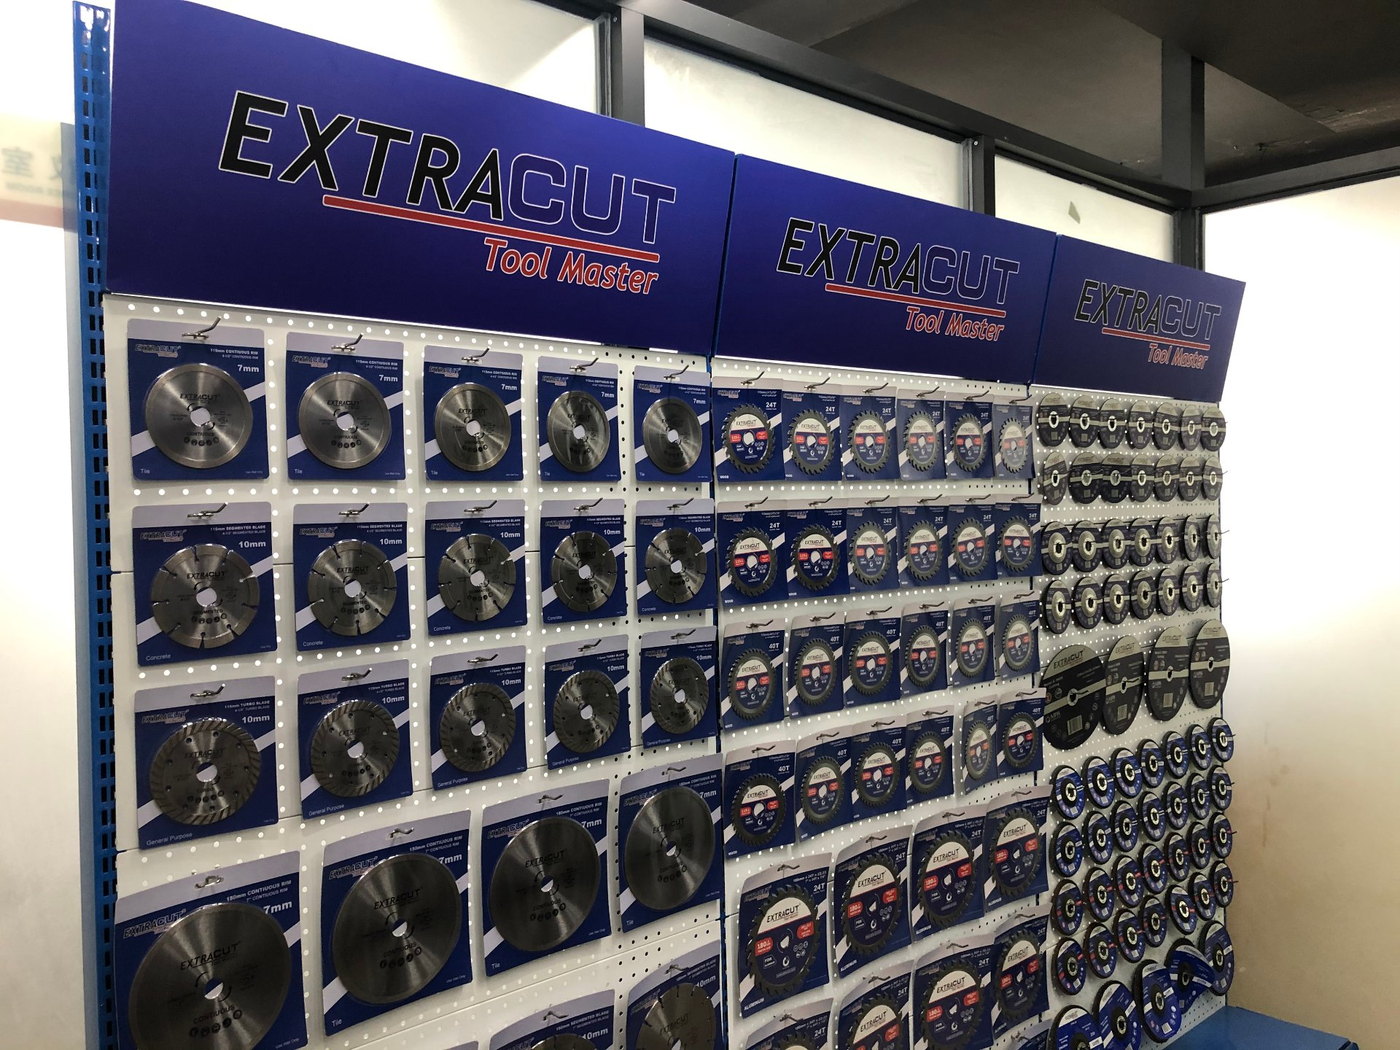
EXTRACUT display wall of blister-packed diamond saw blades
FIG. 07 Discos en blíster en la pared de la sala de muestras: los mismos envases que se envían.
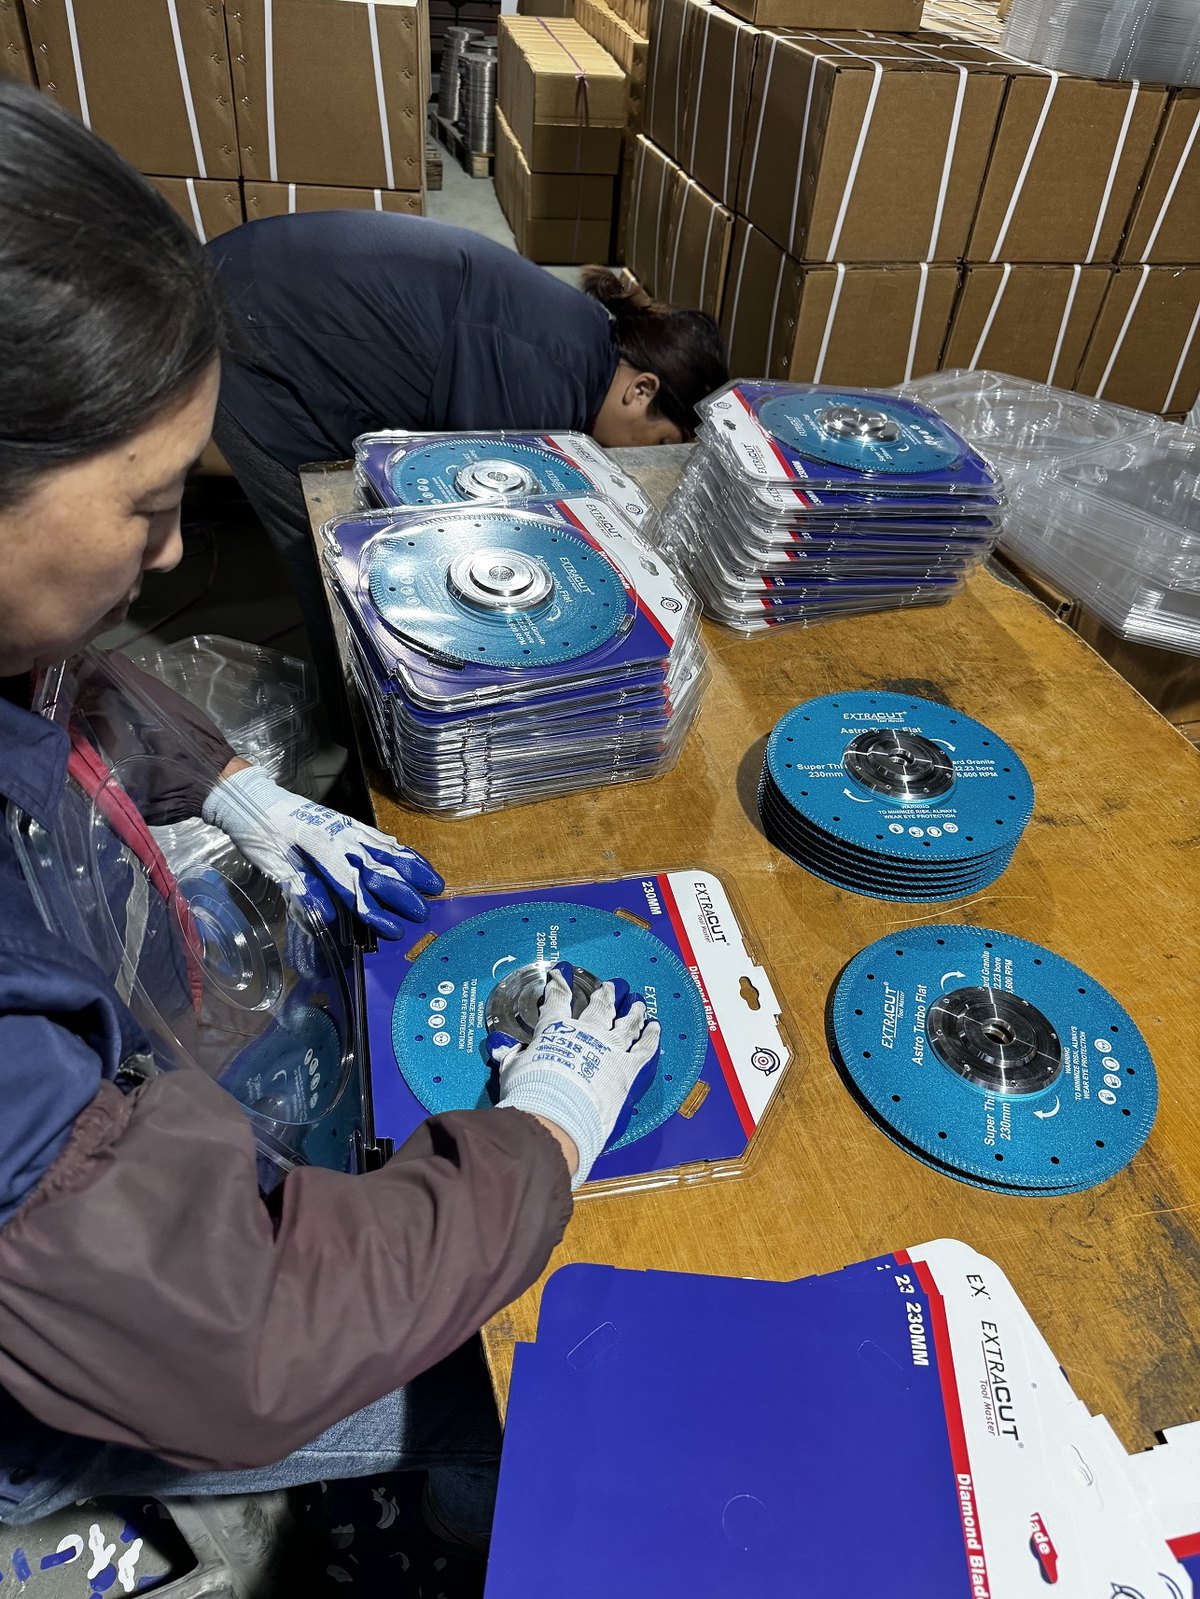
Workers blister-packing blue EXTRACUT diamond saw blades at the packing table
FIG. 08 Línea de embalaje: discos colocados en tarjeta, contados y encajados; cada caja coincide con la lista de empaque línea por línea.
Especificación de embalaje estándar
Familia de producto Embalaje unitario Caja interior / maestra Protección
Discos de corte diamantados Blíster o caja de color, 1 ud 10–50 ud por caja maestra Papel VCI + separador de cartón
Brocas Bolsa de PVC, pack skin o tubo de plástico 50–200 ud por caja maestra Papel VCI, con protección de punta
Sierras de copa Caja de color con broca piloto 20–50 ud por caja maestra Inserto de espuma o cartón
Discos y copas abrasivas Funda retráctil, 5–10 ud 100–200 ud por caja maestra Con protección de bordes, apiladas en plano
Granel / OEM Bolsa de polietileno por pieza Caja o caja palé, según su especificación Según acuerdo
05
Etapa cinco

Expedición: un plan de carga, sin sorpresas en el puerto.

Antes de reservar un contenedor elaboramos un plan de carga para su combinación exacta de cajas y confirmamos los metros cúbicos contra su cotización. Usted aprueba ese plan junto con la lista de empaque; nosotros cargamos conforme a él. Si hay que volver a apilar un palé en el muelle, se lo decimos nosotros el mismo día, no su transitario tres semanas después.

  1. 01

    Consolidación y preparación del pedido

    Los productos terminados se preparan comparándolos con su pedido línea por línea, y cualquier faltante se señala antes de la reserva en lugar de descubrirse en el muelle de carga. Los pedidos de referencias mixtas se agrupan por marca de caja.

  2. 02

    Paletizado y pesaje

    Las cajas se paletizan según el plan de carga, se pesan y se miden por palé. Los pesos neto y bruto de la lista de empaque salen de esta báscula, no de un cálculo teórico.

  3. 03

    Plan de carga y selección de contenedor

    Ajustamos el envío a un 20'GP, 40'GP, 40'HQ o una consolidación LCL y luego producimos un plano de carga en vista superior que muestra la posición de los palés y el espacio restante. Se lo entregamos en PDF para que pueda reenviarlo directamente a su almacén.

  4. 04

    Carga, fotografiada y precintada

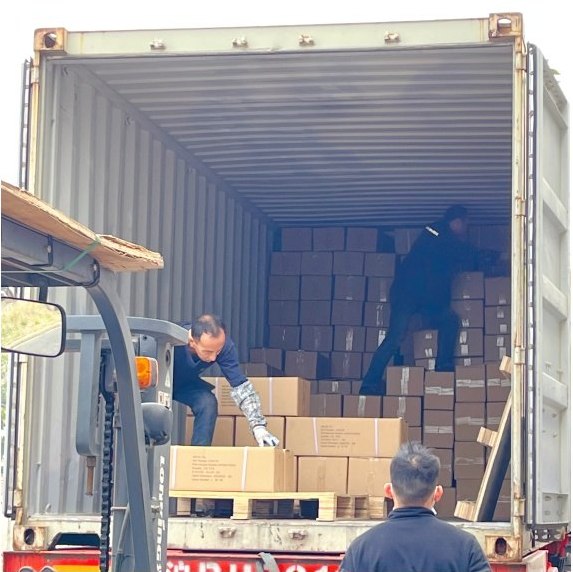
    Las puertas del contenedor se fotografían vacías, durante la carga y completamente cargadas; el número de precinto se registra y el precinto se fotografía colocado. Ese conjunto de fotos viaja con los documentos de embarque, para que exista un registro compartido si algo llegara a disputarse durante el transporte.

Plan de carga: calculado antes de reservar el contenedor.

Un pedido mixto habitual de discos en blíster, sierras de copa en caja y brocas en bolsa se carga con las cajas pesadas de discos abajo y adelante, y las cajas ligeras de venta al público arriba y atrás. Nada se embala tan apretado que su almacén necesite una palanca.

Fotos antes / durante / después de la carga Número de precinto registrado
DOOR FRONT / CABIN P1 BLADES P2 BLADES P3 DRILL BITS P4 DRILL BITS P5 HOLE SAWS P6 HOLE SAWS P7 ABRASIVES RESERVE SPARE CBM 12.03 m · 40'HQ 8 PALLETS · 68 CBM NOMINAL
FIG. 09 Disposición de carga orientativa en un 40'HQ: cajas pesadas de discos abajo y adelante, con volumen libre reservado para una línea de última hora.
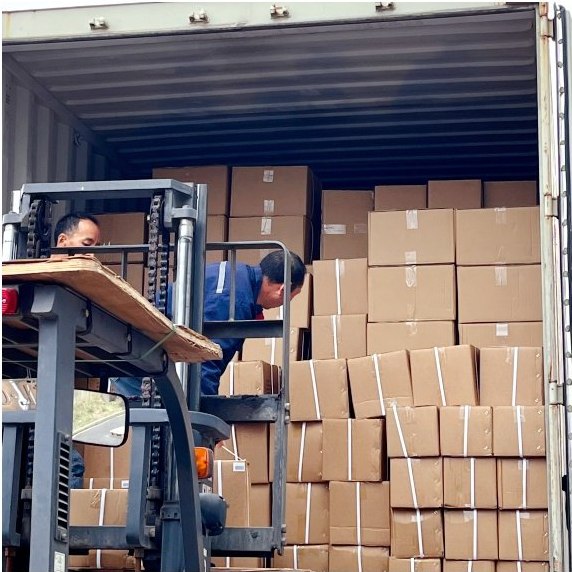
Forklift feeding cartons into a container already stacked floor-to-ceiling
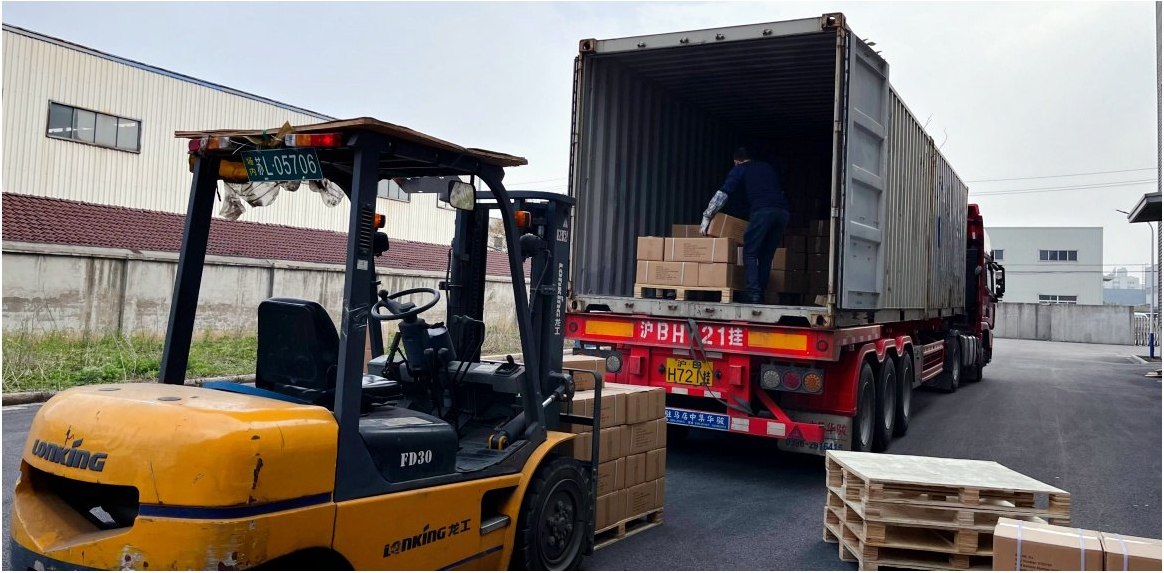
FIG. 10 Montacargas hasta la boca del contenedor: las cajas recorren los últimos metros con máquina, no sobre los hombros.
Workers hand-stacking cartons inside the container to the approved loading plan
FIG. 11 Apilado a mano según el plan aprobado: cajas pesadas abajo, sin huecos que se desplacen en el mar.
Camión cargado en el muelle de EXTRACUT con el montacargas al lado, listo para salir hacia el puerto
FIG. 12 Cargado, fotografiado y precintado: el camión sale hacia Ningbo o Shanghái el mismo día.
Opciones de contenedor
Contenedor Dimensiones interiores Volumen útil Carga útil habitual Ideal para
20' GP 5.90 × 2.35 × 2.39 m ≈ 28 CBM ≈ 21.000 kg Pedidos de una sola familia, primer contenedor de prueba
40' GP 12.03 × 2.35 × 2.39 m ≈ 58 CBM ≈ 26.000 kg Pedidos mixtos con cajas pesadas
40' HQ 12.03 × 2.35 × 2.69 m ≈ 68 CBM ≈ 26.000 kg Pedidos mixtos o de venta al público con embalaje ligero
LCL Consolidado en el transitario Por metro cúbico — Pedidos de prueba, referencias mixtas, bajo volumen
06
Etapa seis

Transporte: Ningbo o Shanghái, en la modalidad que convenga.

Nuestra planta está a unos 150 km de Ningbo-Zhoushan y a 190 km de Shanghái, por lo que podemos aceptar un cierre tardío y aún así llegar a la salida del buque. El transporte marítimo, aéreo, ferroviario y exprés se reserva a través de transitarios con los que llevamos años embarcando, y le damos la ventana de tránsito real, no la que gana el pedido.

Modalidades de transporte
Modalidad Ideal para Tránsito habitual Notas
Transporte marítimo: FCL Pedidos de contenedor completo 12–40 días puerto a puerto Coste más bajo por kg. Salidas directas desde Ningbo y Shanghái a la mayoría de los puertos de conexión.
Transporte marítimo: LCL Pedidos de prueba, referencias mixtas Tránsito FCL + 5–10 días Consolidado en el almacén del transitario; las cajas deben ser aptas para paletizado.
Transporte aéreo Reposición urgente, muestras 3–8 días puerta a puerta Peso facturable desde 45 kg. Desde Hangzhou Xiaoshan o Shanghái Pudong.
Ferroviario: China / Europa Europa central y oriental 18–22 días Una opción intermedia entre el marítimo y el aéreo; la capacidad se reserva con antelación.
Mensajería exprés Paquetes de muestra, repuestos pequeños 3–6 días DHL / FedEx / UPS. DDP disponible para muestras.
Tránsito marítimo orientativo desde Ningbo / Shanghái
Destino Puerto de descarga Tránsito habitual
JapanTokyo · Yokohama · Osaka5–8 días
Corea del Sur / SingapurBusan · Singapore4–8 días
Oriente MedioJebel Ali · Dammam18–25 días
Australia / Nueva ZelandaSydney · Melbourne · Auckland18–22 días
Costa oeste de EE. UU.Los Angeles · Long Beach14–18 días
Costa este de EE. UU.New York · Savannah · Houston30–35 días
Europa del NorteRotterdam · Hamburg · Felixstowe30–35 días
MediterráneoGenoa · Valencia · Piraeus28–34 días
SudaméricaSantos · Buenos Aires · Callao32–40 días
ÁfricaDurban · Lagos · Mombasa25–35 días

Los tiempos de tránsito son orientativos, excluyen el despacho de aduanas en destino y varían según el calendario de salidas y la temporada. Confirmamos el calendario real contra su fecha requerida a bordo antes de reservar, y le enviamos por escrito la confirmación de reserva y los datos del buque.

07
Etapa siete

Aduanas y documentación: un conjunto que despacha a la primera.

Exportamos con licencia propia y emitimos el conjunto completo de documentos en un plazo de dos días laborables desde el conocimiento de embarque. Cuando un destino requiere un certificado de origen preferencial, lo solicitamos nosotros mismos en lugar de dejar que su agente de aduanas nos persiga por él.

Factura y lista de empaque Detallada por referencia, con peso neto y bruto y número de cajas que coinciden exactamente con el plan de carga.
Conocimiento de embarque / guía aérea Original, liberación por télex o conocimiento marítimo: el que mejor se ajuste a sus condiciones de pago y a su banco.
Certificado de origen CO general del CCPIT para mercados estándar, o formulario A / formulario E / CO de TLC cuando proceda un arancel preferencial.
Certificado de seguro Envíos CIF y CIP cubiertos al 110 % del valor de la factura, con las cláusulas Institute Cargo Clauses A.
Fumigación / ISPM 15 Palés con tratamiento térmico y sello ISPM 15; certificado fitosanitario a petición.
Informes de ensayo y conformidad Informes de ensayo EN 13236 para discos superabrasivos, declaración de conformidad CE y HDS cuando proceda.
Clasificación arancelaria Preclasificada por referencia y confirmada en la factura antes del envío, contra la partida arancelaria de su mercado.
Declaración de exportación de China Presentada por la ventanilla única, con el registro de devolución de impuestos a la exportación archivado para el pedido.
ORDER confirmed PI / SC deposit PRODUCTION + QC release batch record QC report BOOKING loading plan booking note loading photos EXPORT DECL. China customs declaration form tax-refund file B/L ISSUED vessel departs B/L + CO + insurance YOUR WAREHOUSE import clearance full doc set within 2 working days DOCUMENT FLOW · ORDER TO DELIVERY
FIG. 13 Qué se emite y cuándo. El conjunto completo le llega en un plazo de dos días laborables desde el conocimiento de embarque.
Principales códigos HS: partidas de exportación de China
Familia de producto Código HS Descripción
Discos de sierra circular diamantados 8202.3910 Discos de sierra circular con parte operante de diamante natural o sintético, o de nitruro de boro cúbico
Discos de sierra circular, otros 8202.3990 Otros discos de sierra circular, incluidos los discos de hender o ranurar
Brocas (que no sean para roca) 8207.5090 Herramientas de perforación con parte operante de otros materiales: brocas helicoidales HSS, escalonadas y de corona
Herramientas diamantadas de fresado / rectificado 8207.7010 Herramientas de fresado con parte operante de diamante natural o sintético o de CBN
Muelas diamantadas 6804.21 Muelas y similares de diamante sintético o natural aglomerado
Sierras de copa y coronas Según la parte operante Clasificadas por la parte operante: filo de diamante, carburo o HSS bimetálico

Estas son nuestras partidas de exportación estándar de China. La clasificación vinculante para su importación la decide su propia autoridad aduanera: nosotros confirmamos el código en la factura comercial antes del envío y podemos facilitar una nota de preclasificación para su agente si la necesita.

Términos comerciales y plazo de entrega.

Cotizamos en USD y EUR, con el Incoterm por escrito en el contrato en lugar de decidido por costumbre. El plazo de producción empieza a contar desde la fecha en que recibimos su anticipo y el diseño gráfico aprobado.

EXW Recogido por su transitario en nuestro almacén. Lo más sencillo para compradores con su propio consolidador en China.
FOB Cargado a bordo en Ningbo o Shanghái, con la declaración de exportación incluida. Nuestra opción por defecto y la base más habitual para los pedidos repetidos.
CFR / CIF Flete, o flete más un 110 % de seguro, hasta su puerto de descarga. Útil para LCL y para compradores sin transitario designado.
DDP Entregado con derechos pagados en su domicilio, con el despacho de importación y los aranceles gestionados por nosotros. Disponible para muestras y para cuentas ya establecidas.
Plazo de producción
Tipo de pedido Plazo de entrega Notas
Artículos en stock 3–5 días laborables Diámetros y orificios estándar disponibles en el almacén de Hangzhou.
Pedido de muestra 5–7 días laborables Enviado por exprés a nuestro cargo para compradores calificados.
Pedido con marca OEM / ODM 20–30 días Contado desde la aprobación del diseño gráfico, no desde la orden de compra.
Formulación a medida o molde nuevo 30–45 días Incluye la fabricación del molde y una muestra de preproducción para su aprobación.
Siguiente paso

¿Quiere verlo en funcionamiento? Reserve una auditoría por vídeo en directo.

Quince minutos bastan. Llevamos una cámara por la celda de soldadura láser, el banco de control de calidad y sus cajas embaladas el día de la carga, antes de que se comprometa con el pedido y no después.

  • Recorrido en directo por la celda de soldadura, la línea de rectificado y el banco de control de calidad
  • Registros de lote e informes de calidad del pedido que está considerando
  • Fotografías del embalaje y de la carga del contenedor antes de la salida
  • Inspección de terceros, SGS, BV o TÜV, siempre bienvenida
  • Muestras gratuitas para especificaciones evaluadas, probadas en su propia máquina