ISO 9001 zertifiziert OEM- & ODM-Service Weltweiter Versand in über 50 Länder Seit 2007 · Hangzhou, China Norm EN 13236 Technischer Support rund um die Uhr ISO 9001 zertifiziert OEM- & ODM-Service Weltweiter Versand in über 50 Länder Seit 2007 · Hangzhou, China Norm EN 13236 Technischer Support rund um die Uhr
Startseite/Lösungen/Metallbearbeitung
Anwendungsleitfaden 03

Echte Späne, kein Schleifstaub.

Schneiden und Bohren von Baustahl, Edelstahl, Aluminium und Nichteisenmetallen – Zähnezahlen, Drehzahlen und die Falle der Kaltverfestigung.

ABB. 03 · METALLVERARBEITUNG
03
1,500–2,500 rpm
Baustahl
1,000–1,500 rpm
Edelstahl
2,500–3,500 rpm
Aluminium
bis zu 50× kühler
gegenüber Trennscheibe
01 — Auf einen Blick

Die drei wichtigsten Punkte

Hartmetallbestückte Blätter schneiden Metall, Trennscheiben schleifen es ab. Ein T.C.T.-Blatt nimmt einen Span ab, läuft deutlich kühler und endet fast gratfrei. Der Trick besteht darin, Zähnezahl und Drehzahl auf das Material abzustimmen – und Edelstahl völlig anders zu behandeln als Baustahl.

Die Zähnezahl bestimmt das Ergebnis

60–80 Z für Baustahl und Winkelstahl, 80–100 Z für Aluminiumblech und Profile, 10–24 ZpZ Bi-Metall für Rohre und Leerrohre. Gröbere Zähne schneiden schneller und rauer; feinere Zähne hinterlassen eine sauberere Kante.

Edelstahl ist kein Baustahl

Edelstahl kaltverfestigt sich, sobald ein Zahn reibt statt zu schneiden. Arbeiten Sie langsamer (1.000–1.500 U/min) mit Kühlschmierstoff und halten Sie einen gleichmäßigen Vorschub. Wer einen Edelstahlschnitt überstürzt, härtet die Oberfläche – und gehärteter Stahl frisst Blätter.

Aluminium braucht sein eigenes Blatt

Aluminium ist weich und schmierend. Verwenden Sie ein NE-Metallblatt mit hoher Zähnezahl, räumen Sie die Späne regelmäßig und schmieren Sie, um eine Aufbauschneide zu vermeiden. Schneiden Sie Aluminium niemals mit einer Trennscheibe – sie setzt sich zu und kann bersten.

02 — Werkzeugauswahl

Werkzeug und Material aufeinander abstimmen

Wählen Sie die Zeile für Ihr Material. Wenn zwei Zeilen ähnlich aussehen, beginnen Sie mit der langsameren Option – das ist fast immer der sicherere und günstigere Fehler.

Material → Blatt → Drehzahl → Vorgehen
MaterialBlattDrehzahlVorgehen
Baustahl / unlegierter StahlHartmetall, 60–80 Z1,500–2,500 rpmGleichmäßiger Vorschub, gerade Schnitte, wenig Schmierung
Edelstahl 304 / 316Hartmetall oder Cermet, feine Teilung1,000–1,500 rpmLangsam + Kühlschmierstoff, niemals drücken
Aluminium 6061 / 6063NE-Hartmetall, 80–100 Z2,500–3,500 rpmSpäne oft räumen, schmieren
Kupfer / MessingFeine Zähne2,000–3,000 rpmLeichter Druck, Werkstück abstützen
Vierkantrohr, Winkel, Bewehrungsstahl (14″-Kappsäge)Hartmetall, 66–120 Z≈1.800 U/minBeide Seiten der Schnittfuge spannen
Rohre, Leerrohre, AbbruchBi-Metall, 10–24 ZpZHubzahlAbfallstück abstützen
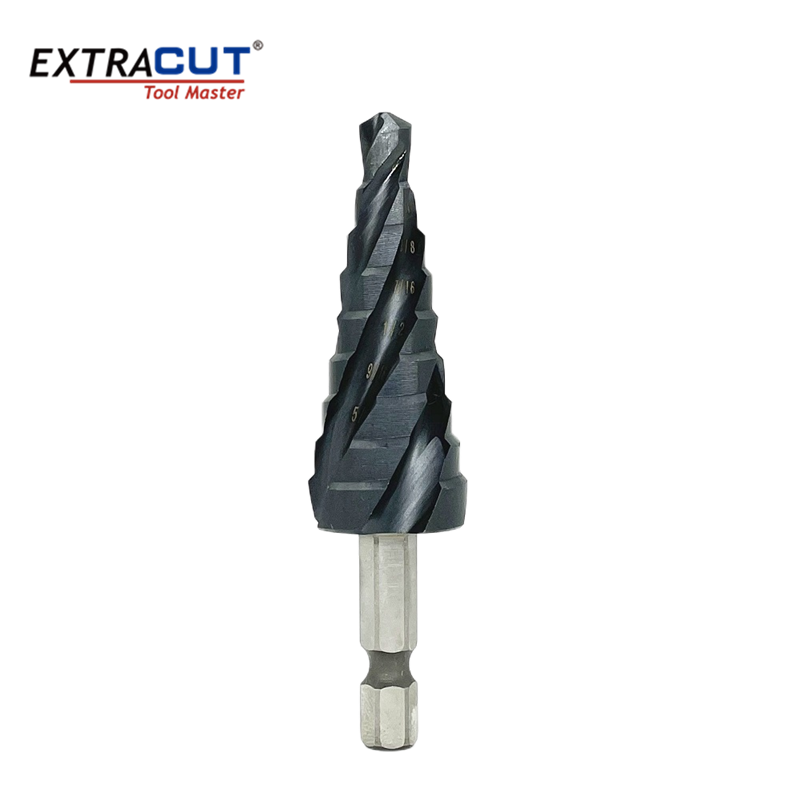
Blech ≤3 mmStufenbohrer300–600 rpmEin Bohrer, viele Lochdurchmesser
Stahlkonstruktionen, BlechKernbohrer400–800 rpmMagnetbohrmaschine + Kühlschmierstoff
03 — Schritt für Schritt

Ein sauberer Schnitt in Metall

In dieser Reihenfolge. Einen Schritt auszulassen kostet meist mehr Zeit, als er spart.

01

Beide Seiten der Schnittfuge spannen

Metall bewegt sich, wenn es Spannungen abbaut. Spannen Sie das Werkstück beidseits der Schnittfuge, damit es das Blatt nicht einklemmen kann – Einklemmen ist die Ursache für Rückschlag.

02

Zähne nach Material wählen

Grob (40–60 Z) für dickes Vollmaterial, 60–80 Z für Stahl allgemein, 80–100 Z für Aluminium und dünnes Material. Zu wenige Zähne verhaken; zu viele setzen sich bei weichen Materialien zu.

03

Das Blatt schneiden lassen, nicht drücken

Ein Hartmetallblatt schneidet durch Spanabnahme, nicht durch Schleifen. Wenn Sie drücken müssen, stimmt etwas nicht – falsches Blatt, falsche Drehzahl oder ein stumpfer Zahn. Zu hoher Vorschub ist die häufigste Ursache für gebrochene Hartmetallzähne.

04

Späne abführen

Wiederaufgenommene Späne vervielfachen die Hitze und zerstören die Schneiden. Bei Aluminium besonders: regelmäßig aus dem Schnitt herausfahren und die Schnittfuge räumen.

05

Kühlen – und heißen Edelstahl niemals abschrecken

Verwenden Sie Emulsion, Schneidöl oder eine Sprühkühlung. Bei Edelstahl den Kühlschmierstoff vom ersten bis zum letzten Zahn durchgehend zuführen; unterbrochene Kühlung plus Kaltverfestigung ist der Grund, warum ein gutes Blatt früh stirbt.

06

Vor der Montage entgraten

Eine Lamellenschleifscheibe oder ein Schleifblatt entfernt den Grat in Sekunden. Entgraten ist Teil des Schnitts, kein Zubehör – es schützt die Oberfläche, die Montage und denjenigen, der das Teil in der Hand hält.

04 — Vorschub & Drehzahlen

Richtwerte für den Einstieg

Nutzen Sie diese Werte als Ausgangspunkt und passen Sie sie an das an, was Ihnen der Schnitt zeigt. Langsam beginnen und steigern.

Drehzahlen für HSS-Spiralbohrer nach Material und Durchmesser (Schnittgeschwindigkeit für HSS-Werkzeuge)
WerkstückSchnittgeschwindigkeitØ3 mmØ6 mmØ10 mmKühlung
Baustahl / unlegierter Stahl (S235, 1045)25–30 m/min2,653–3,1831,326–1,592796–955Emulsion oder Schneidöl
Vergütungsstahl (4140, 42CrMo4)15–20 m/min1,592–2,122796–1,061477–637Flutkühlung
Edelstahl (304, 316)10–15 m/min1,061–1,592531–796318–477Reichlich Kühlschmierstoff, langsamer Vorschub
Grauguss20–25 m/min2,122–2,6531,061–1,326637–796Trocken oder Sprühnebel
Aluminium (6061, 6063)60–100 m/min6,366–10,6103,183–5,3051,910–3,183Petroleum oder Sprühnebel
Messing / Bronze60–90 m/min6,366–9,5493,183–4,7751,910–2,865Leichtes Öl
Kupfer45–60 m/min4,775–6,3662,387–3,1831,432–1,910Leichtes Öl
Bei Kobalt (M35) und TiAlN-beschichteten Bohrern können Sie 15–25 % auf diese Werte aufschlagen. Halbieren Sie sie für eine Handbohrmaschine, die sich nicht spannen lässt – handgeführte Bohrungen sind weit weniger steif als eine Ständerbohrmaschine.
05 — Fehlerbehebung

Wenn etwas schiefgeht

Das Symptom ist selten das Problem. Lesen Sie die Spalte mit der Ursache, bevor Sie etwas ändern.

Was Ihnen der Schnitt sagt
SymptomUrsacheAbhilfe
Edelstahl poliert statt zu schneiden; Zähne werden schnell stumpfKaltverfestigung durch zu hohe Drehzahl oder zu geringen VorschubAuf 1.000–1.500 U/min senken, Vorschub erhöhen, damit jeder Zahn greift, reichlich kühlen
Aluminium verschmiert die Zähne (Aufbauschneide)Späne nicht abgeführt oder keine SchmierungNE-Blatt mit 80–100 Zähnen verwenden, Petroleum oder Schneidöl, zum Späneräumen abheben
Blaue oder braune Verfärbung, BrandgeruchZu schnell geschnitten, ohne KühlschmierstoffDrehzahl senken, Kühlschmierstoff zugeben, Schärfe der Zähne prüfen
Blatt steigt aus dem Schnitt / RückschlagWerkstück nicht gespannt oder Blatt läuft schräg einBeide Seiten spannen, das Blatt vor dem Kontakt auf volle Drehzahl bringen, rechtwinklig eintauchen
Bohrer verläuft beim AnsatzNicht angekörnt, zu schnell angesetztAnkörnen oder vorbohren, mit 300–600 U/min beginnen
Starker Grat an der SchnittkanteZähnezahl zu niedrig, Vorschub zu hochFeinere Teilung, geringerer Vorschub, mit Lamellenschleifscheibe entgraten
Dreieckiges oder unrundes Loch vom StufenbohrerZu hohe Drehzahl, zu viel Druck300–600 U/min in Blech, leichter gleichmäßiger Druck, die Stufe arbeiten lassen
07 — Sicherheit

Bevor Sie etwas einschalten

Kurze Liste, weitreichende Folgen. Sie gilt für jede Arbeit auf dieser Seite.

Funken entfachen Brände. Entfernen Sie brennbaren Staub, Lösemittel und Verpackungen vor dem Schneiden. Metallstaub plus Funken ist der klassische Werkstattbrand.
Augen und Gesicht, nicht nur die Augen. Trennscheiben schleudern Bruchstücke; ein Vollvisier über der Schutzbrille ist Standard beim Trennschleifen.
Staub aus Edelstahl und Chrom-Nickel ist krebserzeugend. Nass schneiden oder punktuell absaugen; atmen Sie den Feinstaub nicht ein.
Stimmen Sie die Scheibe auf das Gerät ab. Betreiben Sie niemals eine Scheibe, die unterhalb der Leerlaufdrehzahl des Schleifers freigegeben ist, und setzen Sie eine abgenutzte Scheibe nie auf eine Maschine um, auf der sie nicht gelaufen ist.
Keine Trennscheiben auf Aluminium. Aluminium füllt die Poren der Scheibe, überhitzt sie und kann sie zum Bersten bringen. Verwenden Sie ein Hartmetall-NE-Blatt.
Netzstecker ziehen, bevor Sie Blatt oder Scheibe wechseln. Jedes Mal, ohne Ausnahme.
08 — Häufige Fragen

Häufig gestellte Fragen

Die Fragen, die unser Technikteam am häufigsten beantwortet.

Kann ich Aluminium mit einer Trennscheibe schneiden?
Nein. Aluminium verstopft die Poren der Scheibe, staut Hitze und kann sie zum Bersten bringen. Verwenden Sie ein Hartmetall-NE-Blatt mit hoher Zähnezahl, führen Sie die Späne ab und schmieren Sie.
Warum dauert mein Edelstahlschnitt so lange?
Kaltverfestigung. Ist die Drehzahl zu hoch oder der Vorschub zu gering, reibt der Zahn und härtet die Oberfläche, statt unter ihr zu schneiden. Auf 1.000–1.500 U/min senken, Vorschub erhöhen und den Kühlschmierstoff durchgehend zuführen.
Hartmetallblatt oder Trennscheibe in der Kappsäge?
Bei Serienarbeit: Hartmetall. Es schneidet kühler, hält das Maß, erzeugt Späne statt Staub und endet nahezu gratfrei. Trennscheiben sind im Stückpreis günstig, aber langsam und schmutzig, und die Kosten pro Schnitt sind meist höher.
Welche Drehzahl für ein 14-Zoll-Metallblatt?
Etwa 1.800 U/min. Ein 185-mm-Metallblatt ist typischerweise bis 3.200 U/min freigegeben, ein 210-mm-Blatt bis 2.800 U/min. Bleiben Sie immer unter der auf dem Blatt eingravierten Höchstdrehzahl.
Wie verhindere ich, dass der Stufenbohrer ein dreieckiges Loch macht?
Drehzahl senken. Arbeiten Sie in Blech mit 300–600 U/min und leichtem, gleichmäßigem Druck, und lassen Sie jede Stufe fertig schneiden, bevor die nächste greift. Hohe Drehzahl oder starker Druck lässt den Bohrer rattern und das Loch dreieckig werden.

Immer noch unsicher, welches Werkzeug zur Aufgabe passt?

Senden Sie uns Material, Maschine und die gewünschte Oberfläche. Unsere Techniker legen Trennscheibe, Bindung oder Bohrer aus – und erstellen ein Angebot mit Muster, wenn Sie vor der Bestellung testen möchten.