ISO 9001 zertifiziert OEM- & ODM-Service Weltweiter Versand in über 50 Länder Seit 2007 · Hangzhou, China Norm EN 13236 Technischer Support rund um die Uhr ISO 9001 zertifiziert OEM- & ODM-Service Weltweiter Versand in über 50 Länder Seit 2007 · Hangzhou, China Norm EN 13236 Technischer Support rund um die Uhr
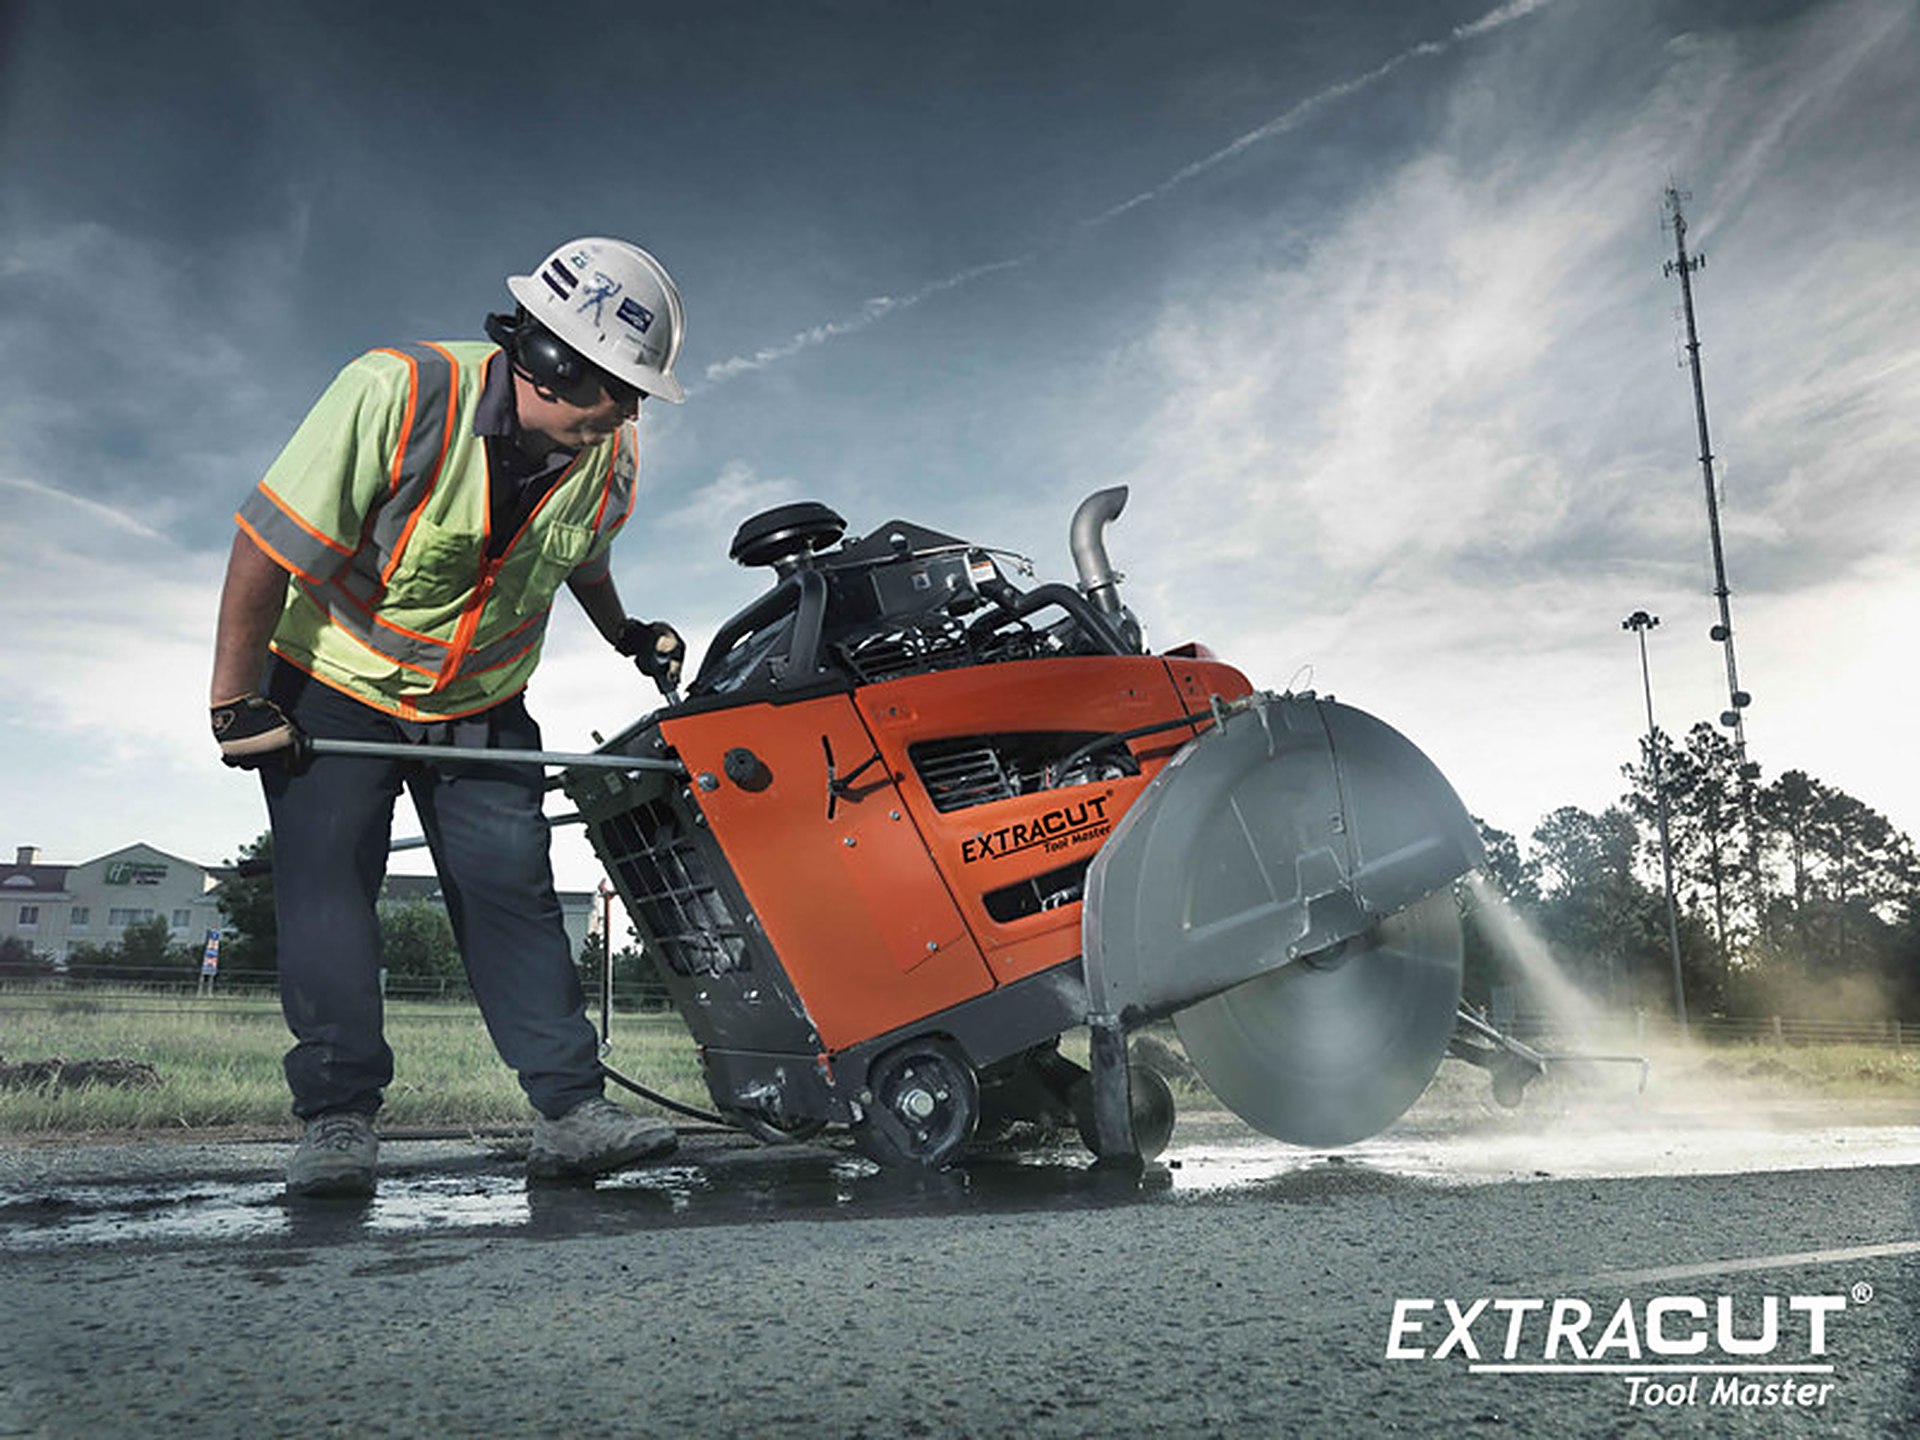
EXTRACUT diamond blade on a walk-behind floor saw cutting asphalt on a road job site
Fertigungsprozess · Hangzhou, China

Vom rohen Diamantkristall bis zu Ihrer Verladerampe.

Sieben kontrollierte Stufen — Rohmaterial, Fertigung, Qualitätskontrolle, Verpackung, Versand, Transport und Zollabfertigung. Jede Diamanttrennscheibe, jeder Bohrer und jede Lochsäge, die wir exportieren, durchläuft alle sieben, bevor sie unser Werk verlässt.

  • ISO 9001:2015 QMS
  • EN 13236 geprüft
  • FOB Shanghai / Ningbo
  • Eigene Exportlizenz
07Kontrollierte Stufen
17QC-Prüfpunkte
248Produktmodelle
50+Exportmärkte
01
Stufe Eins

Rohmaterial, geprüft bevor es in die Linie geht.

Nichts geht blind in den Mischer. Jede eingehende Charge Diamantkörnung, Metallbindungspulver und Stahlgrundkörper wird beprobt, gemessen und nach unserer Eingangsprüfnorm dokumentiert. Ein Los ohne Zertifikat oder außerhalb der Toleranz wird am Werkstor zurückgewiesen.

MAT-01

Synthetische Diamantkörnung

HPHT-gezüchtete monokristalline Körnung, auf ein enges Maschenband klassiert und abgestimmt auf das Material, das Sie tatsächlich schneiden — Granit, Stahlbeton, Asphalt, Feinsteinzeug oder Grünbeton.

Klassierung
30/40 – 80/100 Mesh
Geprüft auf
Zähigkeit · Form · Thermostabilität
Konzentration
Je nach Bindung & Anwendung festgelegt
MAT-02

Metallbindungspulver

Mischungen aus Kobalt, Carbonyleisen, Kupfer, Zinn und Nickel mit Wolframcarbid-Zusätzen und Porositätsreglern. Die Chemie wird je Los geprüft, denn die Bindung entscheidet, ob ein Segment verglast oder weiter schneidet.

System
Co · Fe · Cu-Sn · Ni-WC
Geprüft
Chemie · D10/D50/D90 · O₂
Rückverfolgbarkeit
Loszertifikat in der Akte
MAT-03

Stahlgrundkörper

Lasergeschnittene, spannungsarm geglühte Grundkörper aus 65Mn und 75Cr1 für Diamanttrennscheiben, lieferbar über den gesamten Durchmesserbereich von 100–600 mm. Jeder Rohling wird vor der Einlagerung auf Härte, Ebenheit und Rundlaufabweichung der Aufnahmebohrung geprüft.

Grundkörper
65Mn · 75Cr1 · 100–600 mm
Ebenheit
≤ 0,10 mm bei Ankunft
Härte des Grundkörpers
42–48 HRC
STEEL CORE WELD 0.8–1.2 mm DIAMOND SEGMENT SYNTHETIC DIAMOND GRIT SINTERED METAL BOND
FIG. 01 Segmentquerschnitt — Diamantkristalle, eingebettet in eine gesinterte Metallmatrix und auf einen spannungsarm geglühten Stahlgrundkörper geschweißt, nicht geklebt.

Die Bindung ist das Werkzeug. Wir spezifizieren sie, statt sie von der Stange zu kaufen.

Die Härte des Diamanten ist gesetzt — jeder Lieferant hat dieselben Kristalle. Was eine Trennscheibe, die 120 m Stahlbeton schneidet, von einer unterscheidet, die bei 40 m verglast, ist die Metallbindung, die diese Kristalle hält, und die Porosität, die die Matrix genau schnell genug zurücktragen lässt, damit stets frischer Diamant freiliegt.

Deshalb behandeln wir die Bindung als Rezeptur, nicht als Handelsware. Die aus Frachtkostengründen betriebene Substitution von Kobalt durch Eisen ist genau die Ecke, die wir nicht abschneiden — und sie ist das Erste, was ein Kunde bemerkt, wenn er unsere Trennscheibe an derselben Wand mit einer günstigeren vergleicht.

Kobaltgebunden Freischneidende Eisenbindung Turbo / segmentiert / Dachform Nass- & Trockenrezepturen
Eingangsprüfung — was ein Rohmateriallos bestehen muss
Material Was wir messen Prüfmittel Annahmekriterium
Diamantkörnung Maschengrößenverteilung, Schlagzähigkeit, Thermostabilität nach 1.100 °C Ro-Tap-Siebmaschine, Sprödigkeitstester, Stabilitätsofen ±3 % Maschentoleranz; Festigkeitsindex ≥ 45
Metallbindungspulver Chemische Zusammensetzung, Partikelgröße D10 / D50 / D90, Sauerstoffgehalt Spektrometer, Laser-Partikelgrößenmessgerät, LECO O/N-Analysator Werkszeugnis erforderlich; O₂ innerhalb der Spezifikation
Stahlgrundkörper / Rohling Härte, Dicke, Ebenheit, Rundlaufabweichung der Aufnahmebohrung Rockwell-Prüfgerät, Bügelmessschraube, Messuhr 42–48 HRC; Ebenheit ≤ 0,10 mm
02
Stufe Zwei

Fertigung — zehn Arbeitsschritte, ein Dach.

Pressen, Sintern, Laserschweißen, Schleifen, Wärmebehandlung und Beschichtung erfolgen allesamt im eigenen Haus. Die Prozessparameter bleiben in unserer Hand statt in der eines Unterlieferanten, und die Zyklusdaten werden je Ofencharge und je Schweißprogramm protokolliert — nur deshalb sagt ein QC-Bericht später überhaupt etwas aus.

  1. 01

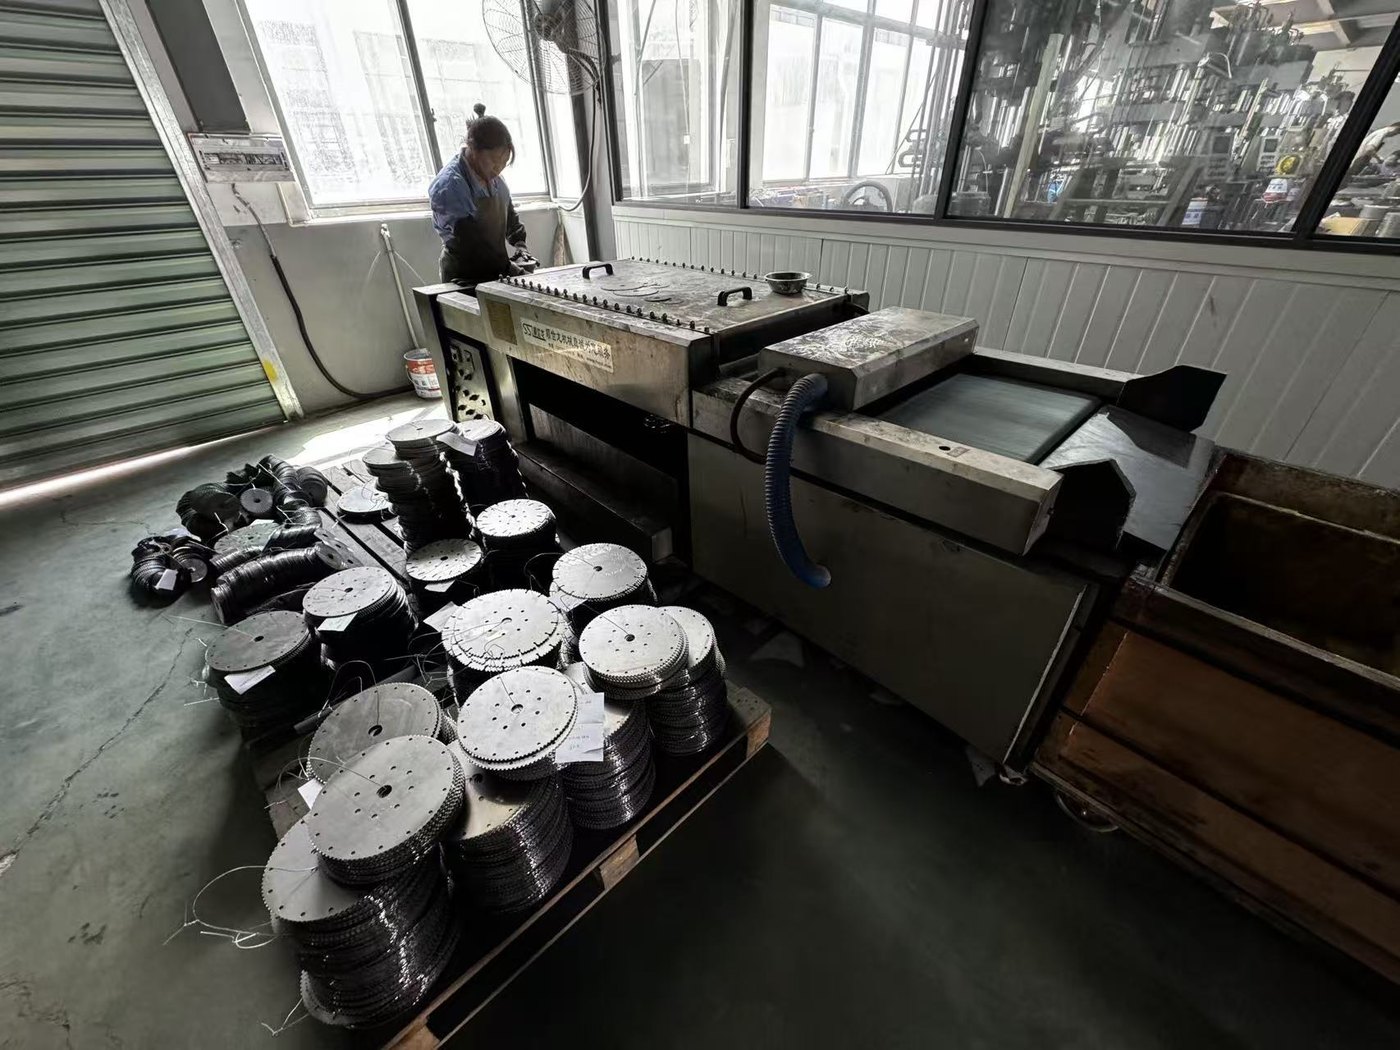
    Reinigung der Blattkörper

    Die Stahlgrundkörper kommen mit Walzöl und einem Rostschutzfilm aus dem Walzwerk. Sie laufen direkt durch die Waschlinie — entfettet, gespült und getrocknet —, bevor irgendetwas anderes sie berührt, damit Schweißen, Schleifen und Lackieren auf blankem, sauberem Stahl beginnen.

    • Entfetten · Spülen · Trocknen
    • Erster Arbeitsschritt der Linie
  2. 02

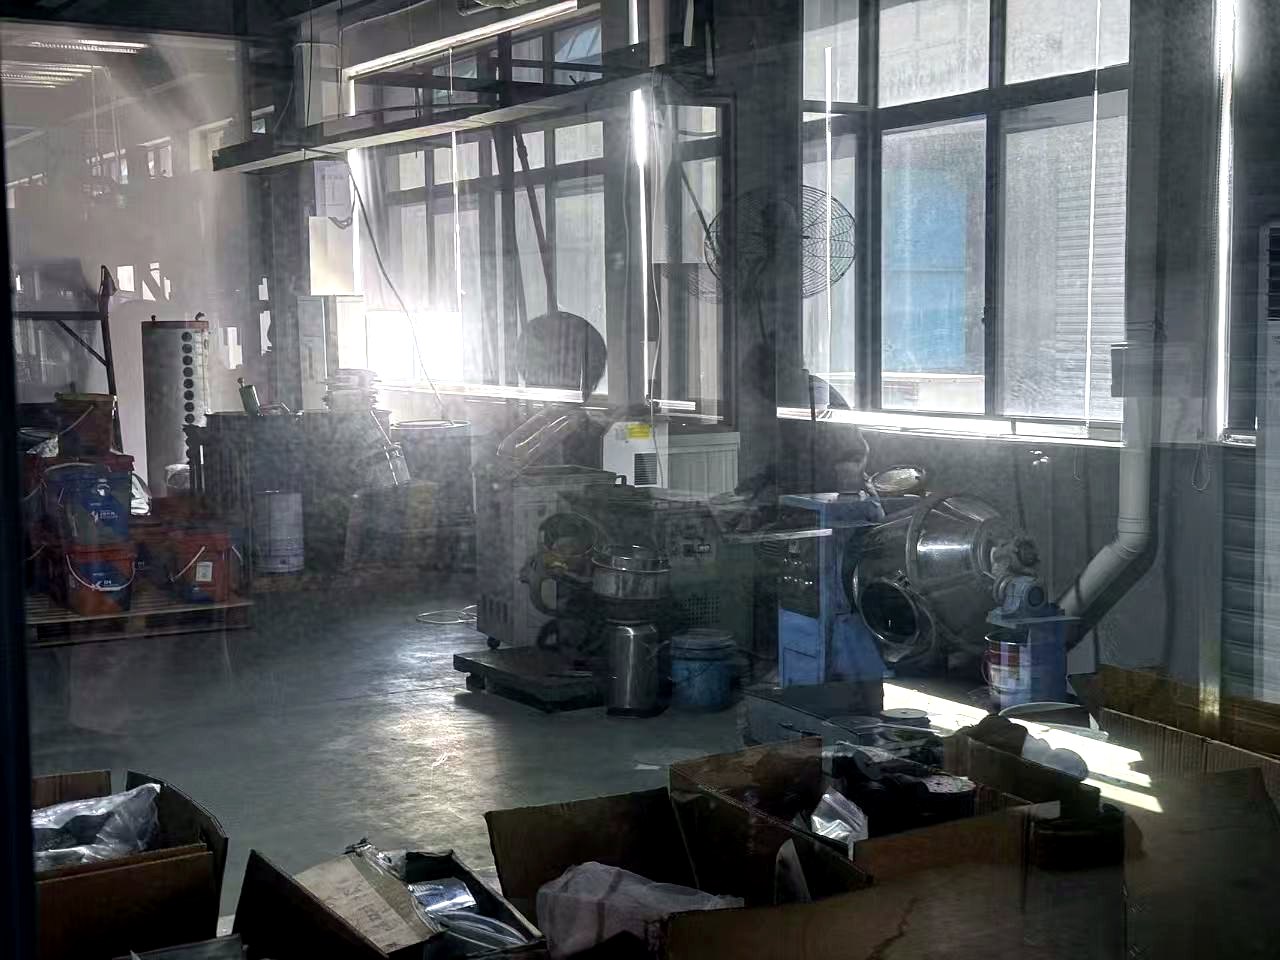
    Pulvermischung & Granulierung

    Diamantkörnung und Metallpulver werden in der Kugelmühle zu einer homogenen Mischung vermahlen und anschließend zu einem rieselfähigen Granulat verarbeitet, damit jedes Kristall von einer gleichmäßigen Matrix umgeben ist. Das Mischungsverhältnis wird segmentspezifisch protokolliert — eine Charge wird niemals aus einem anderen Fass „aufgefüllt“.

    • Kugelmühle
    • Rieselfähigkeit des Granulats geprüft
    • Chargenkarte ausgestellt
  3. 03

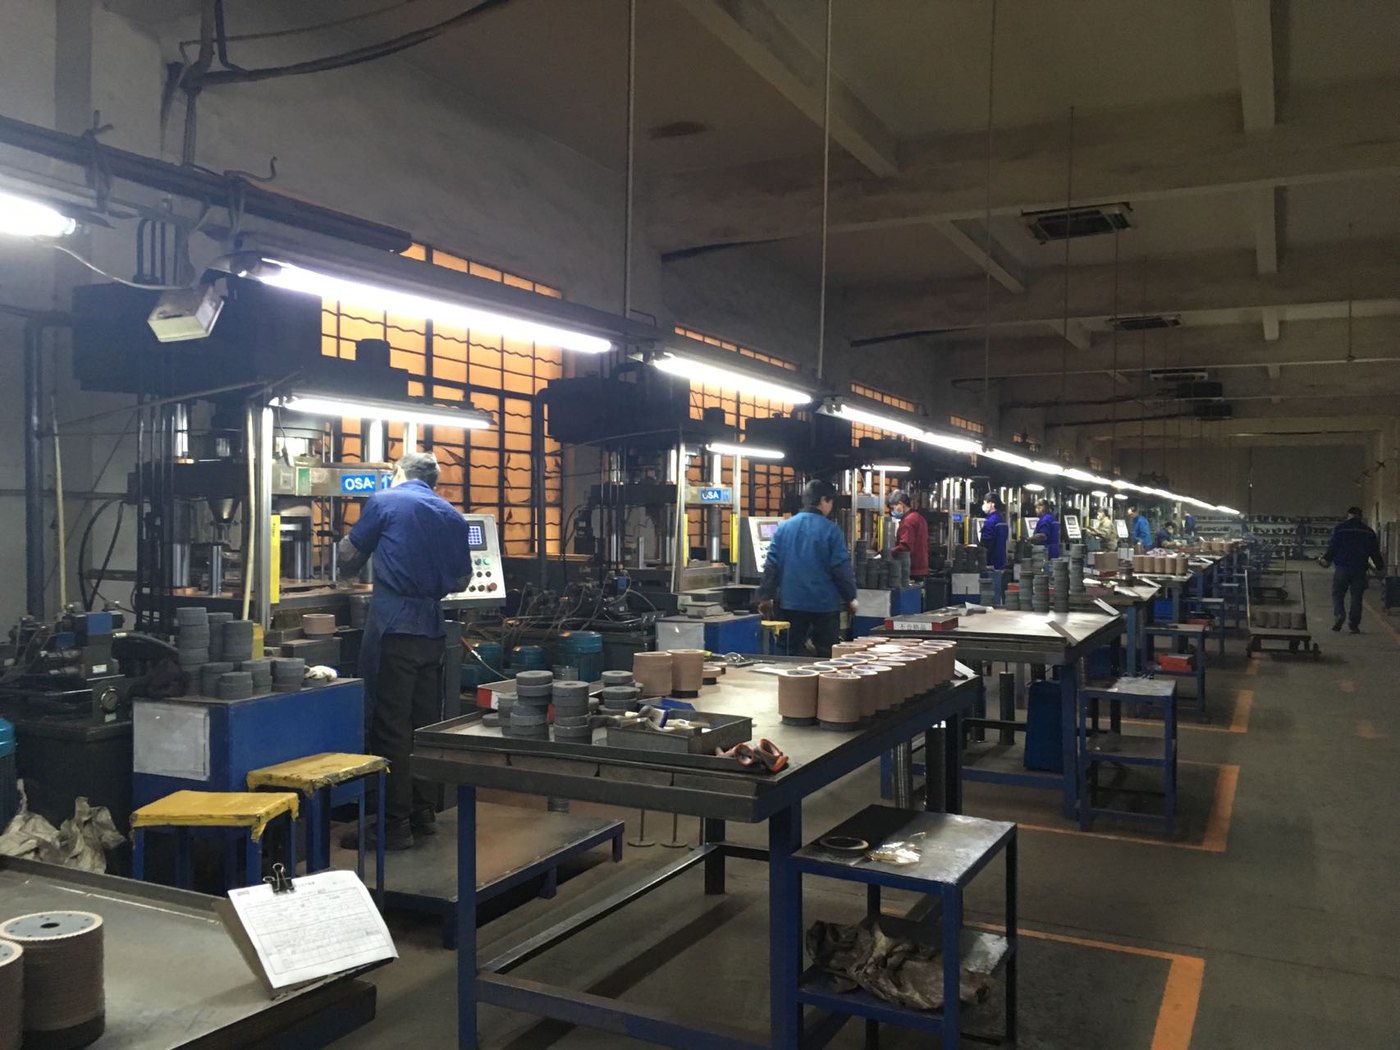
    Kaltpressen

    Hydraulikpressen und CNC-gefräste Formen verdichten das Granulat zur Segmentgeometrie — gerade, Turbo, Dachform oder gewellt. Die Gründichte wird Charge für Charge geprüft, denn ein Segment, das im kalten Zustand nicht dicht ist, wird es im heißen Zustand nie.

    • Prüfung der Gründichte
    • Formen planmäßig kalibriert
  4. 04

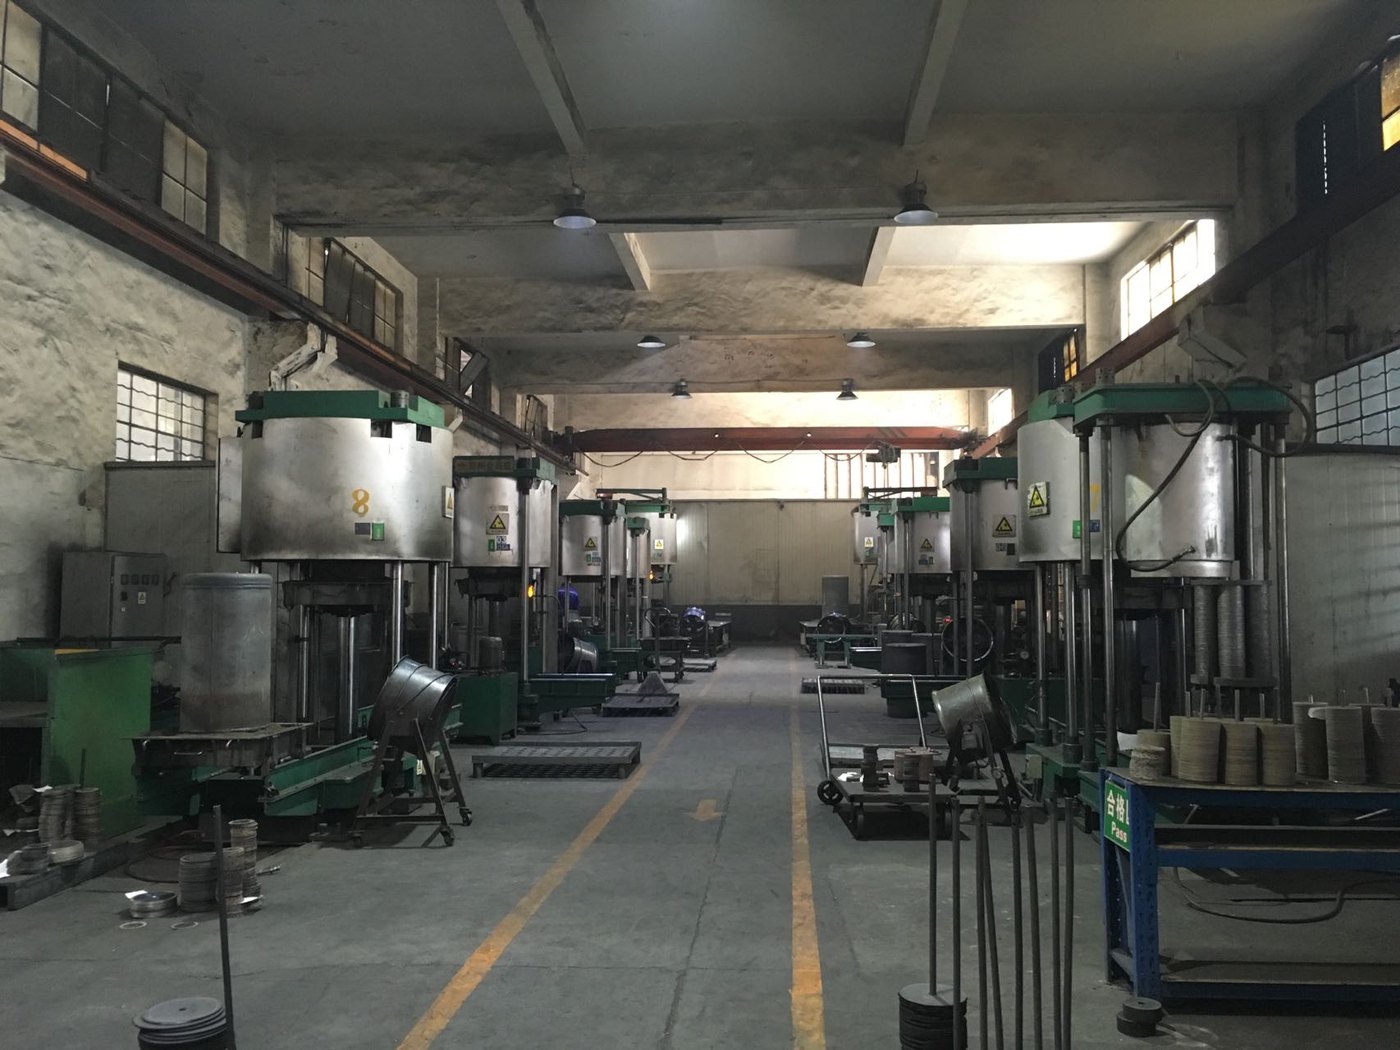
    Heißpresssintern

    Die Segmente werden in Graphitformen unter Vakuum oder Schutzgas nach einer kontrollierten Aufheiz-/Halte-/Abkühlkurve gesintert — typischerweise 700–900 °C unter Druck zur Verdichtung. Die Abkühlrate gehört zum Rezept: wer sie überstürzt, kauft sich Mikrorisse ein, die erst im Feld sichtbar werden.

    • 700–900 °C
    • Vakuum / Schutzgas
    • Zyklus digital protokolliert
  5. 05

    Laserschweißen

    Ein gebündelter Faserlaserstrahl verschmilzt Segment und Stahlgrundkörper zu einer metallurgischen Verbindung statt zu einer Klebeverbindung — in der Praxis einer Verbindung, die stärker ist als das Segment selbst. Anders als beim Hartlöten bringt er nur sehr wenig Wärme in den Grundkörper ein, sodass sich das Blatt nicht verzieht und danach nicht nachgespannt werden muss.

    • Metallurgische Verbindung
    • 105–600 mm im eigenen Haus
    • Geringer Wärmeeintrag · kein Verzug
  6. 06

    Wärmebehandlung

    Die geschweißten Blätter gehen zurück in den Hochdruckofen zum Verdichtungssintern. Unter Hitze und Druck verdichtet sich die Segmentbindung weiter und fasst die Diamantkristalle fester — genau das hält die Schneide scharf —, während der Stahlgrundkörper gehärtet und spannungsarm geglüht wird, damit er bei Arbeitstemperatur eben bleibt.

    • Hochdruckofen
    • Segment & Grundkörper verdichtet
    • Härte des Grundkörpers erhöht
  7. 07

    Spannen, Richten & Seitenschleifen

    Die Grundkörper werden auf eine kontrollierte Spannung gewalzt und die Flächen und Seiten plangeschliffen, damit das Blatt bei voller Drehzahl rund läuft, statt den Schnitt aufzuschwingen. Die axiale Rundlaufabweichung wird mit einer Messuhr abgelesen, bevor das Blatt weiter darf.

    • Kontrollierte Spannung
    • Rundlaufabweichung per Messuhr
  8. 08

    Zahnschliff & Spanraumschliff

    Die Segmente werden auf ihr endgültiges Zahnprofil geschliffen — Spanwinkel, Freiwinkel und Spanraumgeometrie nach Zeichnung —, und die Spanräume zwischen den Segmenten werden geöffnet, damit Schlamm und Späne den Schnitt verlassen können. Hier wird aus einem gesinterten Rohling eine Schneide: die Schärfe wird eingeschliffen, nicht eingebacken.

    • Profil nach Zeichnung
    • Spanräume geöffnet & nachgearbeitet
  9. 09

    Lackierung

    Die Blattkörper werden im Farbton der Produktfamilie spritzlackiert und eingebrannt, wodurch der Stahl gegen Rost während Lagerung, Seetransport und der Zeit im Regal Ihres Kunden versiegelt wird. Die Farbe hat auch eine Funktion: sie kennzeichnet die Anwendungsreihe auf einen Blick.

    • Eingebrannter Rostschutzfilm
    • Farbcodiert nach Anwendung
  10. 10

    Laserbeschriftung

    Jedes Blatt wird per Laser mit Durchmesser, Aufnahmebohrung, maximaler Drehzahl, Drehrichtung und Ihrer Artikelnummer beschriftet — der letzte Arbeitsschritt der Linie und derjenige, der das physische Blatt mit seiner Chargendokumentation verknüpft.

    • Durchmesser · Aufnahmebohrung · max. Drehzahl
    • Rückverfolgbarkeit per Laserbeschriftung
Blade body washing machine with stacks of steel blade cores waiting to be cleaned
FIG. 02 Reinigung der Blattkörper — der erste Arbeitsschritt der Linie: eingehende Stahlgrundkörper entfettet, gespült und getrocknet.
Diamond powder blending room with mixer and weighed batch containers
FIG. 03 Mischung des Diamantpulvers — jede Charge wird gewogen, gemischt und protokolliert, bevor sie je eine Form erreicht.
Cold-press line with operators forming diamond segments, Hangzhou plant
FIG. 04 Kaltpressstraße — gemischtes Diamant- und Metallpulver wird zu Segmentrohlingen gepresst, eine Station je Form.
Row of hot-press sintering furnaces in the diamond blade plant
FIG. 05 Heißpress-Sintergang — Segmente verschmelzen bei 700–900 °C unter kontrolliertem Druck und kontrollierter Atmosphäre.
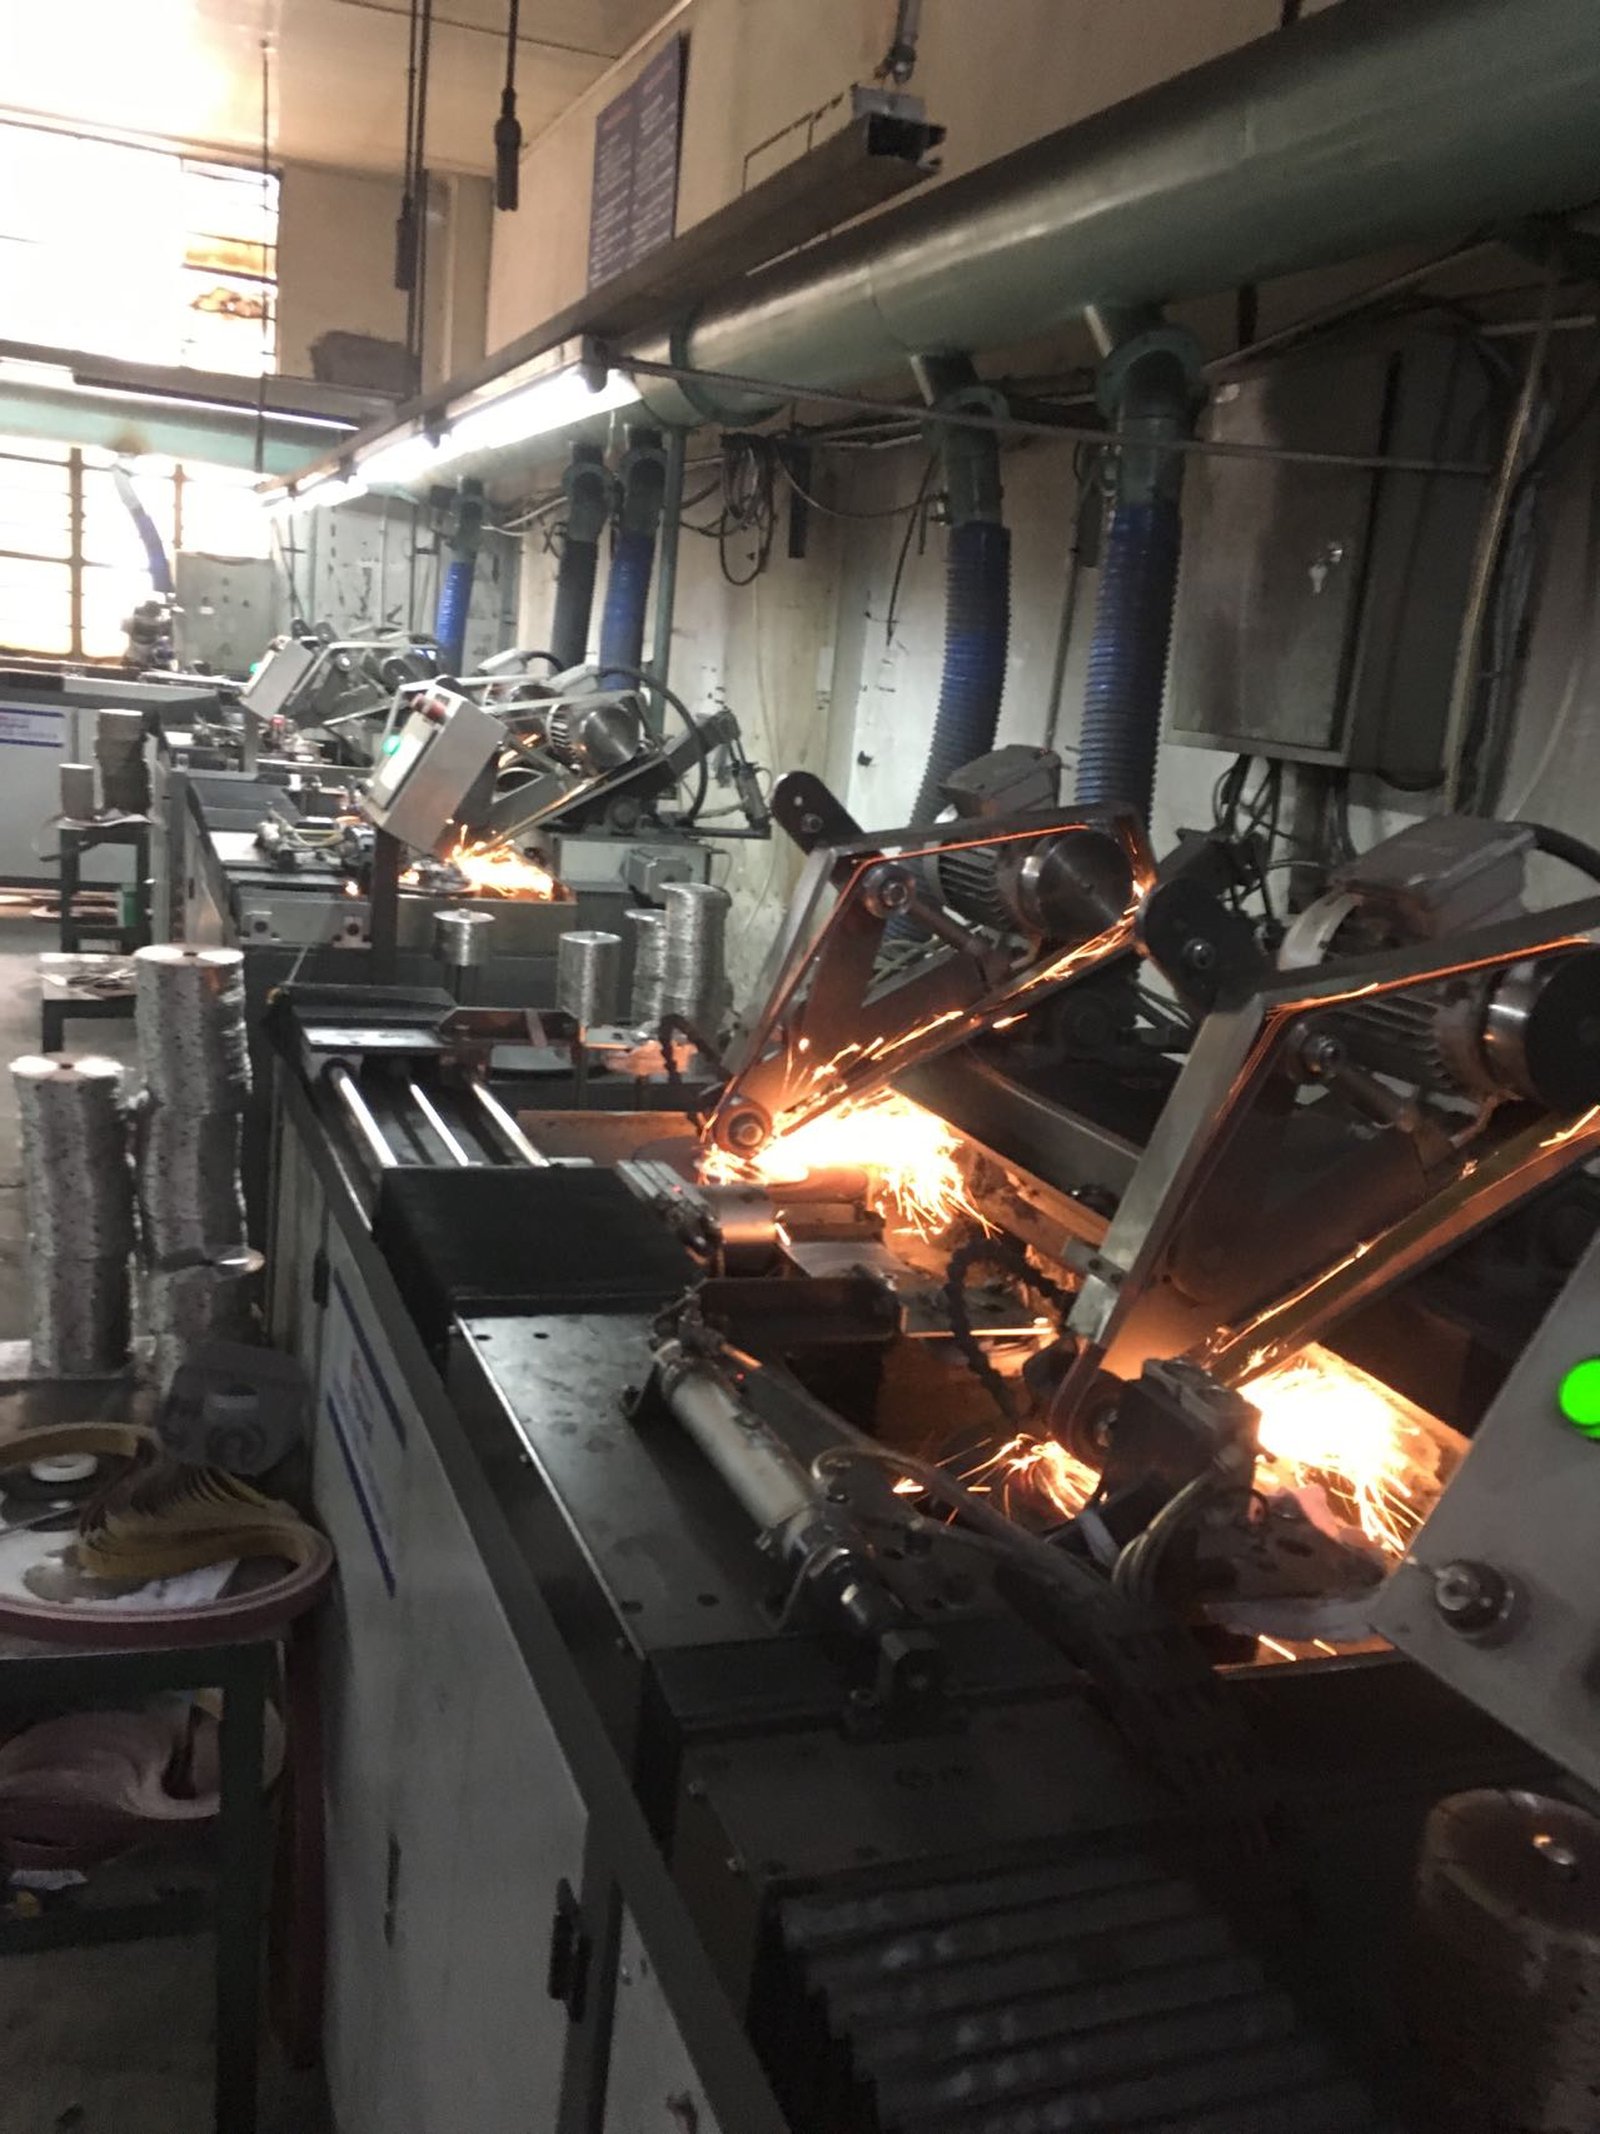
Automatische Schweißstationen löten Diamantsegmente auf Blattgrundkörper, Funken fliegen
FIG. 06 Automatisches Schweißen — jedes Segment wird auf den Stahlgrundkörper gelötet; die Funken zeigen, dass die Verbindung richtig entsteht.
03
Stufe Drei

Qualitätskontrolle — siebzehn Prüfpunkte, kein abschließender Blick.

Die Prüfung ist über die gesamte Linie verteilt statt auf das Ende verschoben, wo es zu spät ist, etwas anderes zu tun als die Charge zu verschrotten. Zwölf Prüfpunkte liegen in der Fertigung, fünf sichern die Endfreigabe — und das Scheitern an irgendeinem von ihnen stoppt das Los.

MaterialzertifikatLoszertifikat, abgeglichen mit der physisch erhaltenen Charge.
Körnungsmasche & FestigkeitGrößenverteilung und Zähigkeitsindex je Los beprobt.
PulverchemieZusammensetzung und Partikelgrößenkurve vor der Mischung geprüft.
Gleichmäßigkeit der MischungRieselfähigkeit des Granulats und Homogenität der Mischung.
GründichteMasse und Dichte des kaltgepressten Segments gegenüber dem Sollwert.
SinterprotokollAufheiz-, Halte- und Abkühlkurve je Ofencharge ausgewertet.
SegmenthärteHRB-Härte und Dichte an einem entnommenen Segment.
BindungsgefügeMikroskopische Prüfung auf Porosität, Risse und Diamantausbruch.
SegmentgeometrieBreite, Höhe und radiale Länge innerhalb der Zeichnungstoleranz.
SchweißeinbrandtiefeNahtprofil und Eindringtiefe entlang der Nahtlinie.
Schweißnaht-ScherprüfungZerstörende Scherprüfung an einem entnommenen Blatt aus jedem Los.
Härte & Spannung des GrundkörpersHRC-Härte und Walzspannung des Grundkörpers vor der Montagefreigabe geprüft.
Axiale RundlaufabweichungRundlaufabweichung des fertigen Blatts an der Aufnahmebohrung per Messuhr.
Statische AuswuchtungUnwuchtprüfung, damit das Blatt vibrationsfrei läuft.
Zahngeometrie & SchneideSpan- und Freiwinkel nach dem Schleifen; Schneide gratfrei.
Lackfilm & BeschriftungFilmdeckung und Gitterschnitt-Haftung; Inhalt der Laserbeschriftung geprüft.
Endfreigabe & SchnittversuchVisuelle Freigabe plus ein Schnittversuch auf dem vorgesehenen Material.
Kriterien der Endfreigabe — die Zahlen, die ein Los erreichen muss
Merkmal Verfahren Freigabekriterium
Segmenthärte Rockwell B auf einer polierten Segmentfläche Innerhalb ±5 HRB der freigegebenen Bindungsspezifikation
Scherfestigkeit der Schweißnaht Zerstörende Scherprüfung an einem entnommenen Blatt Kein Nahtversagen unterhalb der spezifizierten Scherlast
Axiale Rundlaufabweichung (TIR) Messuhr, Blatt auf Prüfdorn montiert ≤ 0,05 mm bei Präzisionsblättern; ≤ 0,20 mm Universalausführung
Zahnprofil & Schneidenqualität Profilprojektor / Werkzeugmikroskop Span- und Freiwinkel nach Zeichnung; Schneide scharf, ohne Schleifgrate
Lackhaftung & Beschriftung Gitterschnitt-Klebebandtest; visueller Vergleich mit dem freigegebenen Muster Kein Abplatzen nach dem Bandabriss; Beschriftung vollständig und lesbar
Schnittleistung Schnittversuch auf dem vorgesehenen Material Erfüllt die Referenz-Schnittrate und Standzeit für diesen Artikel

Versuchsblätter werden verschrottet, nicht verschifft. Wenn Sie die Zahlen für Ihre eigene Bestellung statt der Spezifikation möchten, fragen Sie uns — die Chargenakte reist mit der Sendung.

04
Stufe Vier

Verpackung — ausgelegt auf eine 30-tägige Seereise.

Werkzeuge aus Stahl rosten, und ein Container, der im Juli den Indischen Ozean überquert, ist ein feuchter Ort. Unsere Verpackungsspezifikation geht von dieser Tatsache aus: jedes Werkzeug wird getrocknet, rostgeschützt und versiegelt, bevor es in den Karton kommt, und jeder Umkarton ist auf Ihre Palette und Ihren Container dimensioniert statt auf unsere.

PCK-01

Reinigung & Rostschutz

Die Werkzeuge werden entfettet, getrocknet und je nach Produktfamilie mit VCI-Papier, einem leichten Ölbad oder einer Trockenfilmbeschichtung geschützt. Was wir steuern, ist die Feuchtigkeit im Inneren der Transportverpackung, nicht nur das, was auf der Oberfläche sitzt.

Optionen
VCI-Papier · Ölbad · Trockenfilm
Gesteuert
Relative Luftfeuchtigkeit in der Verpackung
PCK-02

Verkaufsverpackung

Blisterkarte, Skinpack, Farbkarton, Displaykarton oder PVC-Beutel. Barcodes, mehrsprachige Texte und Warnpiktogramme werden nach den Anforderungen Ihres Marktes gedruckt — wir stimmen das Artwork vor dem ersten Lauf mit Ihnen ab, nicht danach.

Formate
Blister · Skin · Farbkarton · Beutel
Artwork
Ihre Marke oder EXTRACUT
PCK-03

Innen- & Umkartons

Einzelpackung → Innenkarton → Umkarton, oder ein einlagiger Sammelkarton, wenn Ihr Lager das bevorzugt. Kartonqualität, Abmessungen und Kartonaufdruck werden vor der ersten Sendung vereinbart und bei Nachbestellungen identisch gehalten.

Aufbau
Verkauf → Innen → Umkarton
Kennzeichnung
Kartonaufdruck + Versandmarken
PCK-04

Palettierung & Umwicklung

Exportpaletten sind wärmebehandelt und nach ISPM 15 gekennzeichnet, Kartons werden stretchgewickelt, und für LCL-Sendungen, die mehrfach umgeschlagen werden, werden Kantenschutzleisten ergänzt. Die Palettenhöhe bleibt im nutzbaren Lichtraum des Containers.

Paletten
Wärmebehandelt · ISPM 15 gekennzeichnet
Schutz
Stretchfolie + Kantenschutz
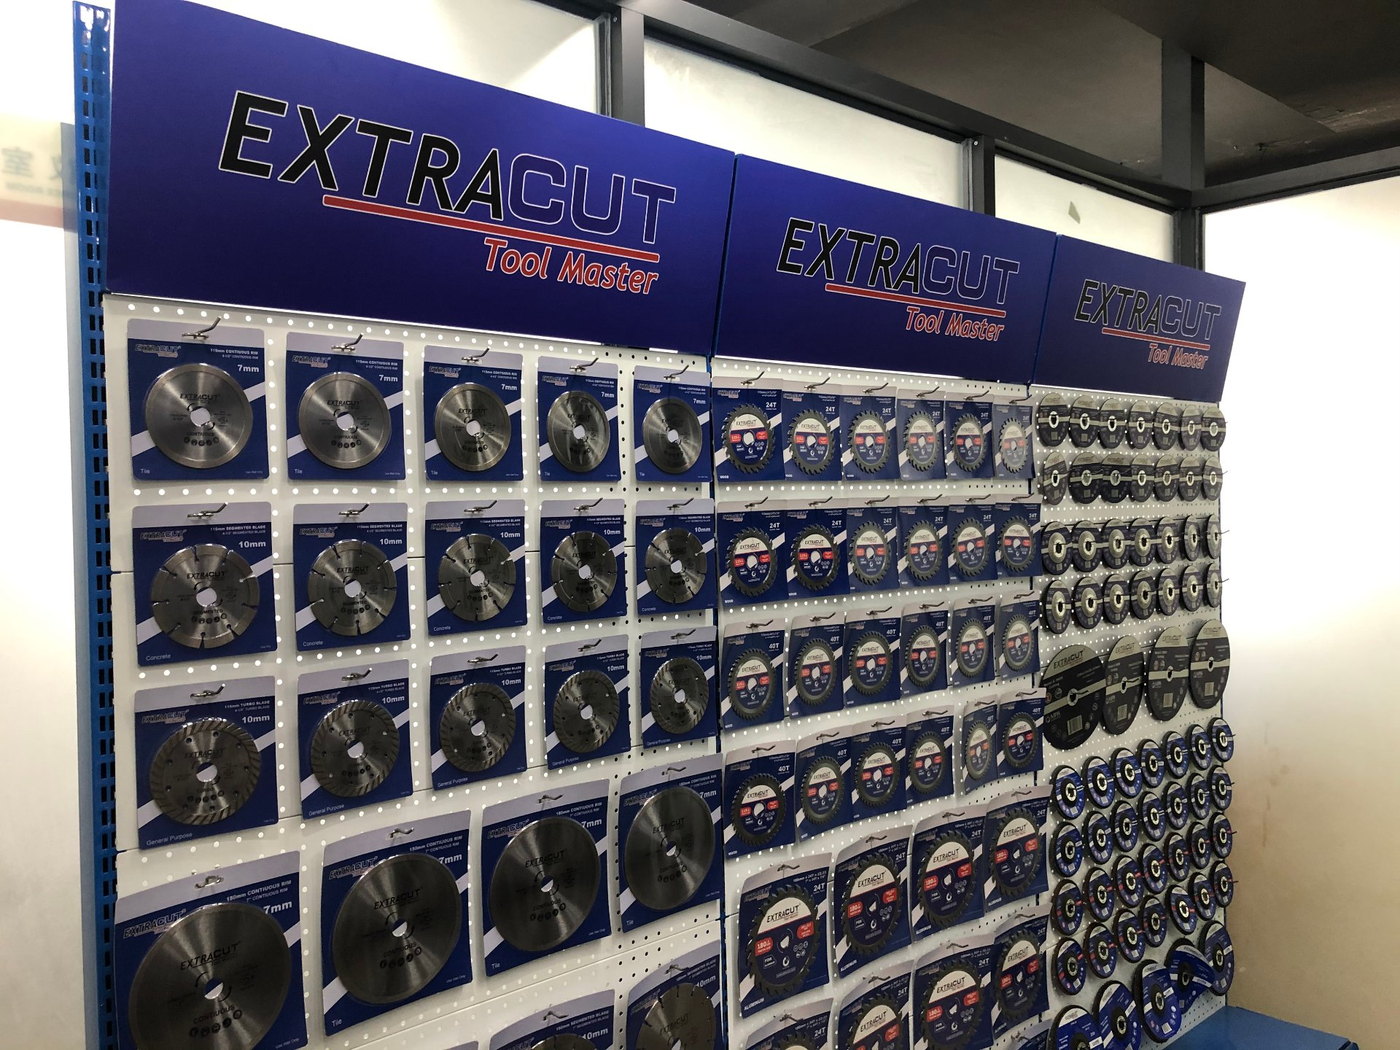
EXTRACUT display wall of blister-packed diamond saw blades
FIG. 07 Blisterverpackte Blätter an der Wand des Musterraums — dieselben Packungen, die verschifft werden.
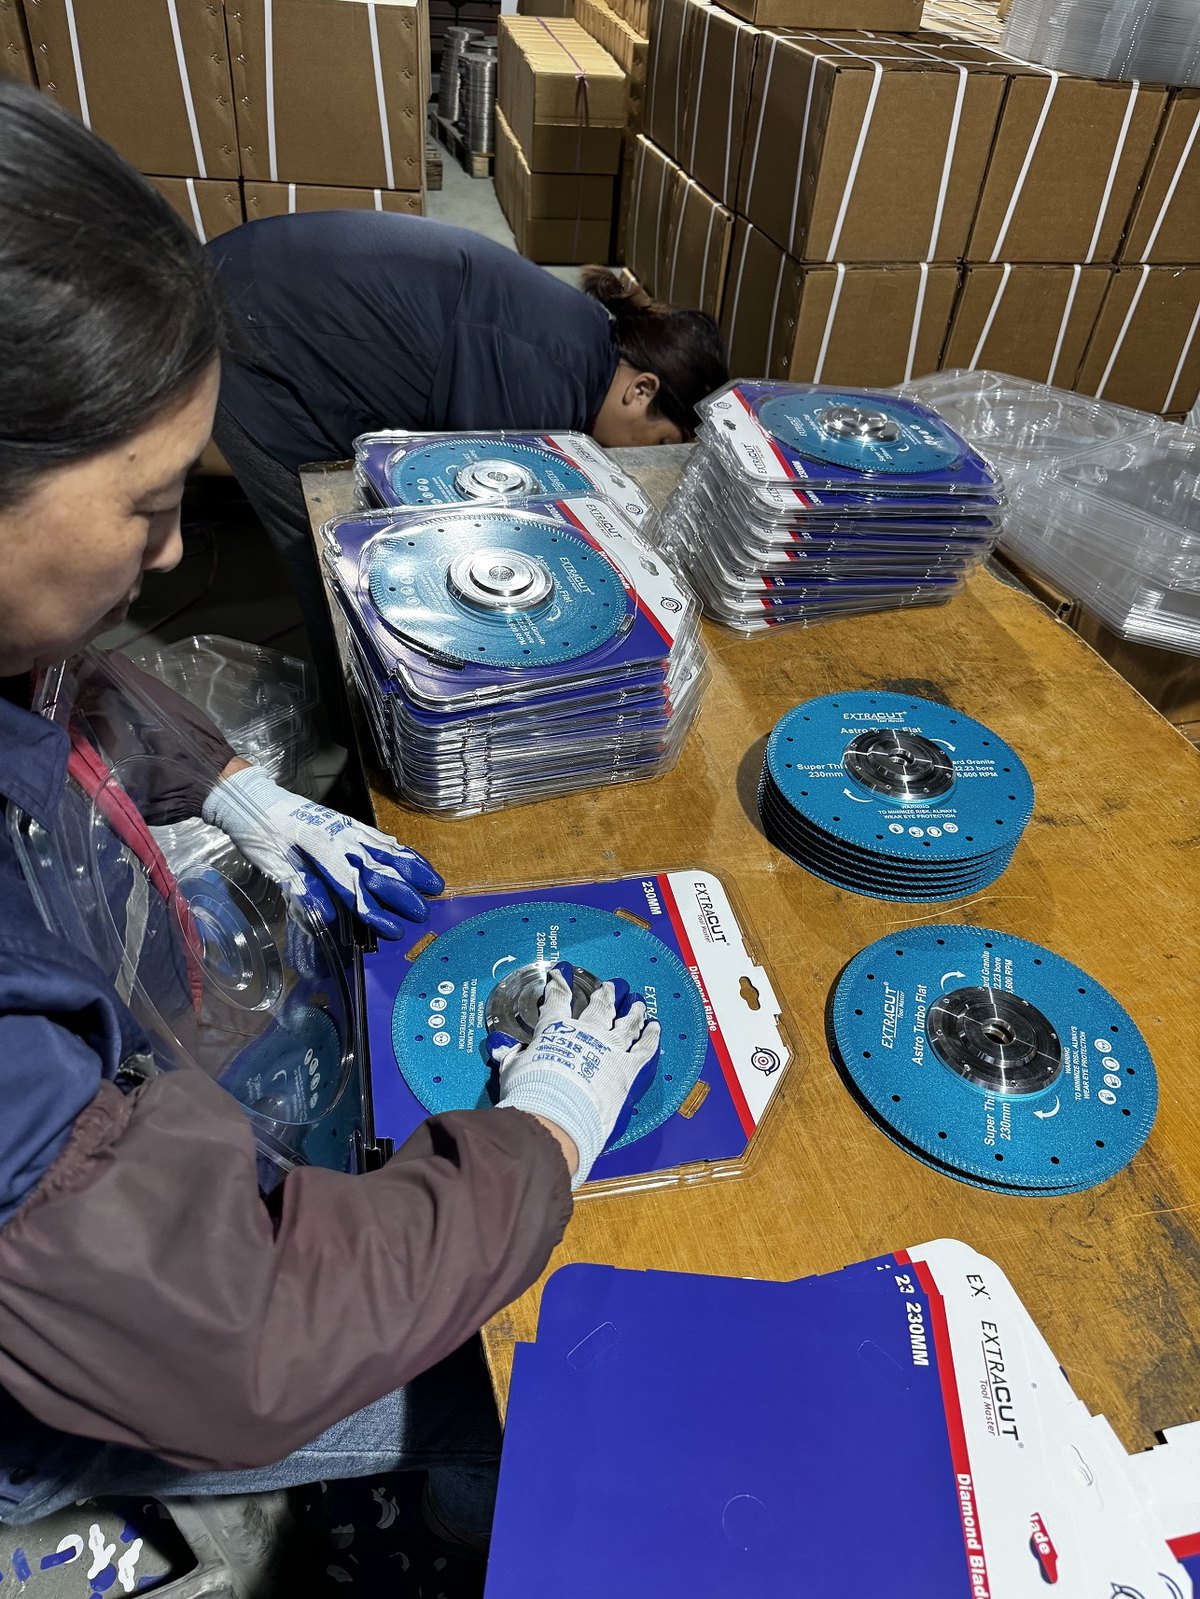
Workers blister-packing blue EXTRACUT diamond saw blades at the packing table
FIG. 08 Verpackungslinie — Blätter auf Karten, gezählt und kartoniert; jeder Karton entspricht der Packliste Zeile für Zeile.
Standard-Verpackungsspezifikation
Produktfamilie Einzelpackung Innen- / Umkarton Schutz
Diamanttrennscheiben Blisterkarte oder Farbkarton, 1 Stück 10–50 Stück je Umkarton VCI-Papier + Kartonzwischenlage
Bohrer PVC-Beutel, Skinpack oder Kunststoffrohr 50–200 Stück je Umkarton VCI-Papier, Spitze geschützt
Lochsägen Farbkarton mit Zentrierbohrer 20–50 Stück je Umkarton Schaumstoff- oder Kartoneinlage
Schleifscheiben & Schleiftöpfe Schrumpfhülse, 5–10 Stück 100–200 Stück je Umkarton Kantengeschützt, flach gestapelt
Bulkware / OEM Polybeutel je Stück Karton oder Palettenbox nach Ihrer Spezifikation Nach Vereinbarung
05
Stufe Fünf

Versand — ein Ladeplan, keine Überraschungen im Hafen.

Bevor wir einen Container buchen, erstellen wir einen Ladeplan für Ihre exakte Kartonmischung und bestätigen die Kubikmeter gegen Ihr Angebot. Sie geben diesen Plan zusammen mit der Packliste frei; wir laden danach. Wenn eine Palette am Kai umgestapelt werden muss, erfahren Sie das am selben Tag von uns — nicht drei Wochen später von Ihrem Spediteur.

  1. 01

    Auftragskonsolidierung & Kommissionierung

    Fertigware wird Zeile für Zeile gegen Ihre Auftragspositionen kommissioniert, und jede Fehlmenge wird vor der Buchung gemeldet statt erst an der Verladerampe entdeckt. Aufträge mit gemischten Artikeln werden nach Kartonaufdruck bereitgestellt.

  2. 02

    Palettierung & Verwiegung

    Die Kartons werden nach dem Ladeplan palettiert, verwogen und je Palette gemessen. Netto- und Bruttogewichte in der Packliste stammen von dieser Waage, nicht aus einer theoretischen Berechnung.

  3. 03

    Ladeplan & Containerwahl

    Wir ordnen die Sendung einem 20'GP, 40'GP, 40'HQ oder einer LCL-Konsolidierung zu und erstellen anschließend ein Ladelayout in der Draufsicht mit Palettenpositionen und Restvolumen. Sie erhalten es als PDF, das Sie direkt an Ihr Lager weiterleiten können.

  4. 04

    Verladung, fotografiert & verplombt

    Die Containertüren werden leer, während der Verladung und voll beladen fotografiert; die Plombennummer wird erfasst und die Plombe montiert fotografiert. Dieser Fotosatz reist mit den Versanddokumenten, sodass es eine gemeinsame Dokumentation gibt, falls unterwegs je etwas strittig wird.

Ladeplan — ausgearbeitet, bevor der Container gebucht wird.

Eine typische Mischsendung aus blisterverpackten Blättern, kartonierten Lochsägen und in Beuteln verpackten Bohrern wird so geladen, dass die schweren Blattkartons unten und vorn stehen und die leichten Verkaufskartons oben und hinten. Nichts wird so eng gepackt, dass Ihr Lager eine Brechstange braucht.

Fotos vor / während / nach der Verladung Plombennummer erfasst
DOOR FRONT / CABIN P1 BLADES P2 BLADES P3 DRILL BITS P4 DRILL BITS P5 HOLE SAWS P6 HOLE SAWS P7 ABRASIVES RESERVE SPARE CBM 12.03 m · 40'HQ 8 PALLETS · 68 CBM NOMINAL
FIG. 09 Beispielhaftes Ladelayout 40'HQ — schwere Blattkartons unten und vorn, Reservevolumen für eine kurzfristige Position.
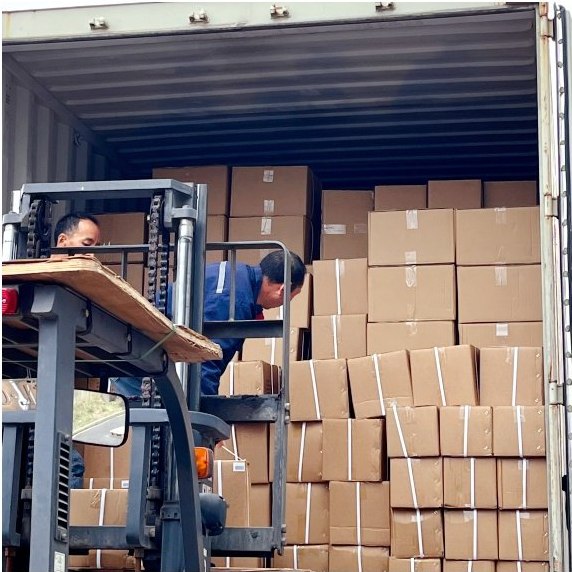
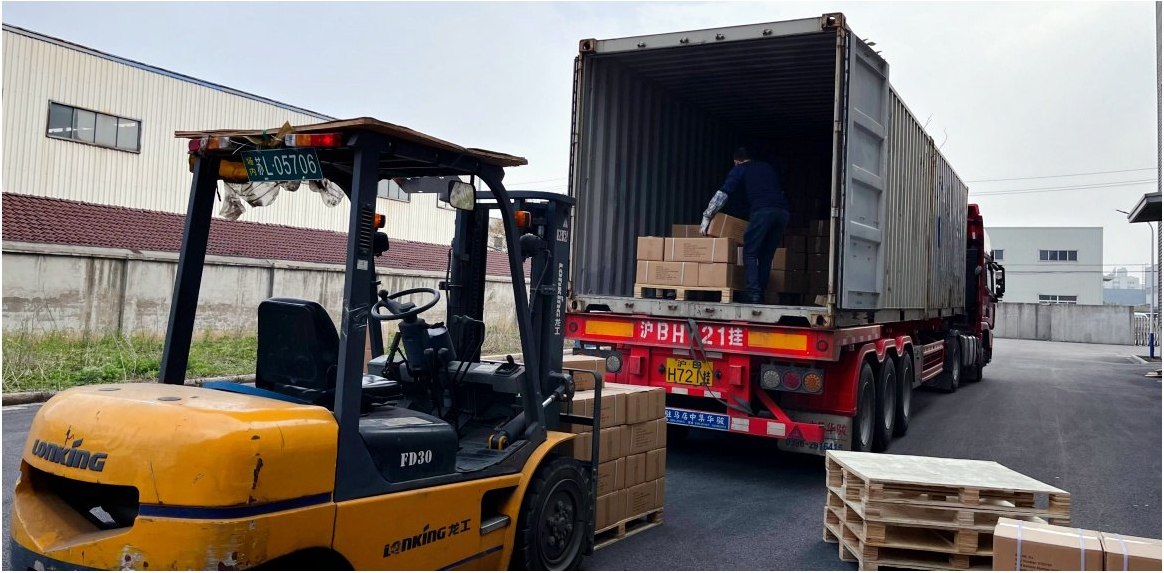
Forklift feeding cartons into a container already stacked floor-to-ceiling
FIG. 10 Gabelstapler an der Containeröffnung — die Kartons legen die letzten Meter maschinell zurück, nicht auf Schultern.
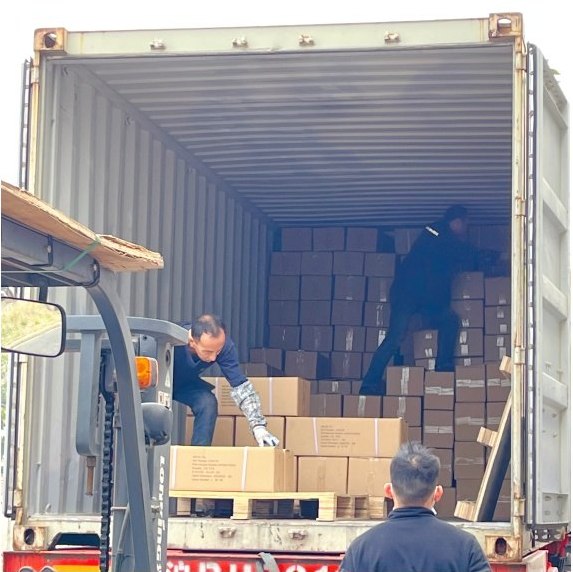
Workers hand-stacking cartons inside the container to the approved loading plan
FIG. 11 Von Hand nach dem freigegebenen Plan gestapelt — schwere Kartons unten, kein Hohlraum, der auf See verrutschen könnte.
Beladener LKW an der EXTRACUT-Verladerampe mit Gabelstapler daneben, abfahrbereit zum Hafen
FIG. 12 Beladen, fotografiert und verplombt — der LKW fährt am selben Tag nach Ningbo oder Shanghai.
Containeroptionen
Container Innenmaße Nutzbares Volumen Typische Nutzlast Geeignet für
20' GP 5.90 × 2.35 × 2.39 m ≈ 28 CBM ≈ 21.000 kg Aufträge einer Produktfamilie, erster Probebehälter
40' GP 12.03 × 2.35 × 2.39 m ≈ 58 CBM ≈ 26.000 kg Mischaufträge mit schweren Kartons
40' HQ 12.03 × 2.35 × 2.69 m ≈ 68 CBM ≈ 26.000 kg Gemischte oder leicht verkaufsverpackte Aufträge
LCL Beim Spediteur konsolidiert Nach Kubikmeter — Probeaufträge, gemischte Artikel, kleines Volumen
06
Stufe Sechs

Transport — Ningbo oder Shanghai, in der passenden Verkehrsart.

Unser Werk liegt rund 150 km von Ningbo-Zhoushan und 190 km von Shanghai entfernt, sodass wir einen späten Annahmeschluss nehmen und dennoch die Abfahrt erreichen. See, Luft, Schiene und Express werden über Spediteure gebucht, mit denen wir seit Jahren verschiffen — und wir nennen Ihnen das tatsächliche Transportfenster, nicht das, das den Auftrag gewinnt.

Verkehrsarten
Verkehrsart Geeignet für Typische Laufzeit Hinweise
Seefracht — FCL Aufträge mit vollen Containern 12–40 Tage von Hafen zu Hafen Niedrigste Kosten je kg. Direkte Abfahrten von Ningbo und Shanghai zu den meisten Hubs.
Seefracht — LCL Probeaufträge, gemischte Artikel FCL-Laufzeit + 5–10 Tage Im Lager des Spediteurs konsolidiert; Kartons müssen palettierfähig sein.
Luftfracht Dringende Nachlieferung, Muster 3–8 Tage von Haus zu Haus Abrechenbares Gewicht ab 45 kg. Ab Hangzhou Xiaoshan oder Shanghai Pudong.
Schiene — China / Europa Mittel- & Osteuropa 18–22 Tage Eine Zwischenlösung zwischen See und Luft; Kapazitäten werden früh gebucht.
Expresskurier Musterpakete, kleine Ersatzteile 3–6 Tage DHL / FedEx / UPS. DDP für Muster verfügbar.
Richtwerte für den Seetransport ab Ningbo / Shanghai
Ziel Löschhafen Typische Laufzeit
JapanTokio · Yokohama · Osaka5–8 Tage
Südkorea / SingapurBusan · Singapur4–8 Tage
Naher OstenJebel Ali · Dammam18–25 Tage
Australien / NeuseelandSydney · Melbourne · Auckland18–22 Tage
US-WestküsteLos Angeles · Long Beach14–18 Tage
US-OstküsteNew York · Savannah · Houston30–35 Tage
NordeuropaRotterdam · Hamburg · Felixstowe30–35 Tage
MittelmeerraumGenua · Valencia · Piräus28–34 Tage
SüdamerikaSantos · Buenos Aires · Callao32–40 Tage
AfrikaDurban · Lagos · Mombasa25–35 Tage

Die Laufzeiten sind Richtwerte, schließen die Zollabfertigung im Zielland aus und verschieben sich mit Fahrplan und Saison. Wir bestätigen den tatsächlichen Fahrplan gegen Ihr gewünschtes Verladedatum vor der Buchung und senden Ihnen die Buchungsbestätigung und die Schiffsdaten schriftlich.

07
Stufe Sieben

Zoll & Dokumentation — ein Satz, der beim ersten Mal durchgeht.

Wir exportieren unter eigener Lizenz und stellen den vollständigen Dokumentensatz innerhalb von zwei Werktagen nach dem Konnossement aus. Wenn ein Zielland ein präferenzielles Ursprungszeugnis benötigt, beantragen wir es selbst, statt Ihren Zollagenten hinter uns herlaufen zu lassen.

Rechnung & Packliste Positioniert je Artikel, wobei Netto- und Bruttogewicht sowie Kartonanzahl exakt dem Ladeplan entsprechen.
Konnossement / Luftfrachtbrief Original, Telex-Release oder Seefrachtbrief — je nachdem, was zu Ihren Zahlungsbedingungen und Ihrer Bank passt.
Ursprungszeugnis Allgemeines CCPIT-Ursprungszeugnis für Standardmärkte oder Formular A / Formular E / FTA-Ursprungszeugnis, wo ein Präferenzzoll gilt.
Versicherungszertifikat CIF- und CIP-Sendungen versichert zu 110 % des Rechnungswerts, mit Institute Cargo Clauses A.
Begasung / ISPM 15 Wärmebehandelte Paletten mit ISPM-15-Stempel; Pflanzengesundheitszeugnis auf Anfrage.
Prüfberichte & Konformität EN-13236-Prüfberichte für Hochleistungsschleifmittel-Blätter, CE-Konformitätserklärung, Sicherheitsdatenblatt wo relevant.
HS-Einreihung Je Artikel voreingereiht und vor dem Versand auf der Rechnung gegen die Tariflinie Ihres Marktes bestätigt.
Chinesische Ausfuhranmeldung Über das Single Window eingereicht, mit dem Nachweis der Ausfuhrsteuererstattung in der Auftragsakte.
ORDER confirmed PI / SC deposit PRODUCTION + QC release batch record QC report BOOKING loading plan booking note loading photos EXPORT DECL. China customs declaration form tax-refund file B/L ISSUED vessel departs B/L + CO + insurance YOUR WAREHOUSE import clearance full doc set within 2 working days DOCUMENT FLOW · ORDER TO DELIVERY
FIG. 13 Was ausgestellt wird und wann. Der vollständige Satz erreicht Sie innerhalb von zwei Werktagen nach dem Konnossement.
Wichtigste HS-Codes — chinesische Ausfuhrpositionen
Produktfamilie HS-Code Bezeichnung
Diamant-Kreissägeblätter 8202.3910 Kreissägeblätter, arbeitender Teil aus natürlichem oder synthetischem Diamant oder kubischem Bornitrid
Kreissägeblätter, andere 8202.3990 Andere Kreissägeblätter einschließlich Schlitz- und Nutblätter
Bohrer (nicht für Gestein) 8207.5090 Werkzeuge zum Bohren, arbeitender Teil aus anderen Werkstoffen — HSS-Spiral-, Stufen- und Kernbohrer
Diamant-Fräs- / Schleifwerkzeuge 8207.7010 Werkzeuge zum Fräsen, arbeitender Teil aus natürlichem oder synthetischem Diamant oder CBN
Diamant-Schleifscheiben 6804.21 Schleifscheiben und dergleichen aus agglomeriertem synthetischem oder natürlichem Diamant
Lochsägen & Kernbohrer Nach arbeitendem Teil Eingereiht nach dem arbeitenden Teil — Diamant, Hartmetall oder Bimetall-HSS-Schneide

Dies sind unsere üblichen chinesischen Ausfuhrpositionen. Die verbindliche Einreihung für Ihren Import entscheidet Ihre eigene Zollbehörde — wir bestätigen den Code vor dem Versand auf der Handelsrechnung und können Ihrem Zollagenten auf Wunsch eine Voreinreihungsmitteilung liefern.

Handelsklauseln & Lieferzeit.

Angebote in USD und EUR, wobei die Incoterm-Klausel in den Vertrag geschrieben statt aus Gewohnheit bestimmt wird. Die Produktions-Lieferzeit beginnt mit dem Datum, an dem Ihre Anzahlung und das freigegebene Artwork bei uns eingehen.

EXW Abholung durch Ihren Spediteur in unserem Lager. Am einfachsten für Käufer mit eigenem Konsolidierer in China.
FOB An Bord geladen in Ningbo oder Shanghai, Ausfuhranmeldung inbegriffen. Unser Standard und die häufigste Basis für Folgeaufträge.
CFR / CIF Fracht oder Fracht plus 110 % Versicherung bis zu Ihrem Löschhafen. Sinnvoll bei LCL und für Käufer ohne benannten Spediteur.
DDP Frei verzollt bis zu Ihrer Tür, Einfuhrabfertigung und Zoll von uns abgewickelt. Verfügbar für Muster und für bestehende Geschäftsbeziehungen.
Produktions-Lieferzeit
Auftragsart Lieferzeit Hinweise
Lagerware 3–5 Werktage Standarddurchmesser und -bohrungen im Lager Hangzhou vorgehalten.
Musterbestellung 5–7 Werktage Versand per Express auf unsere Kosten für qualifizierte Käufer.
OEM- / ODM-Markenauftrag 20–30 Tage Gezählt ab Artwork-Freigabe, nicht ab Bestellung.
Individuelle Rezeptur oder neues Werkzeug 30–45 Tage Einschließlich Werkzeugbau und eines Vorserienmusters zu Ihrer Freigabe.
Nächster Schritt

Möchten Sie es im Betrieb sehen? Buchen Sie ein Live-Video-Audit.

Fünfzehn Minuten genügen. Wir führen eine Kamera durch die Laserschweißzelle, den QC-Prüfstand und Ihre verpackten Kartons am Tag der Verladung — bevor Sie sich zum Auftrag verpflichten, nicht danach.

  • Live-Rundgang durch Schweißzelle, Schleiflinie und QC-Prüfstand
  • Chargendokumentation und QC-Berichte für die von Ihnen erwogene Bestellung
  • Fotos von Verpackung und Containerverladung vor Abgang
  • Fremdprüfung durch Dritte — SGS, BV oder TÜV — jederzeit willkommen
  • Kostenlose Muster für evaluierte Spezifikationen, geprüft auf Ihrer eigenen Maschine