打撃モードはタイルを壊す原因です
施釉タイルや磁器タイルに打撃を加えると、致命的な衝撃破壊が起こります。回転のみ — 常にこれを守ってください。ビットが切れない場合の答えは、より良いビットと水であり、ハンマーではありません。
磁器は緻密でガラス質、そして容赦がありません。振動で欠け、衝撃で割れ、さらにボンドがダイヤモンドの上を研磨してしまうことで刃先を鈍らせます。テープ、低速、水、そして45°始動という4つの習慣 — これが、危険な作業を日常の作業に変えます。
施釉タイルや磁器タイルに打撃を加えると、致命的な衝撃破壊が起こります。回転のみ — 常にこれを守ってください。ビットが切れない場合の答えは、より良いビットと水であり、ハンマーではありません。
中空の電着ホールソーには先端のガイドがありません。まずビットを回転させてから、45°でタイルの先端を当てて釉薬に三日月状の浅い溝を削り、その後90°まで垂直に起こします。これでビットは自ら作った溝に固定されます。
焼結ビットと電着ビットには水が必須です。ワックスを充填した真空ろう付けビットは、屋内での乾式作業にも耐えます。いずれの場合も低速、軽い押し付けが原則です。熱は結合マトリックスを溶かし、タイルを割ります。
材料に合った行を選んでください。似た行が2つある場合は、遅い方から始めてください — その方がほぼ常に安全で、失敗しても被害が小さく済みます。
| タイル | 推奨ビット | 速度 | 冷却 |
|---|---|---|---|
| 陶磁器タイル | 超硬チップ付きまたはダイヤモンド | 300–500rpm | 湿式(推奨) |
| 磁器 / 磁器スラブ | ダイヤモンドビットまたはダイヤモンドホールソー | 400–1,000rpm | 注水必須 |
| ガラスタイル | ダイヤモンド、細粒度 | 極低速 | 注水用土手 |
| 天然石タイル | 石材に合わせたダイヤモンドビット | 300–600rpm | 水 |
| 大判磁器スラブ | ダイヤモンドホールソー + ガイド | 400–800rpm | 注水 + テンプレート |
| タイルの直線切断 | 連続リムダイヤモンドブレード | 25–30m/s | 湿式 |
順番どおりに。手順を飛ばすと、たいてい短縮できた時間以上の時間を失います。
位置は鉛筆またはワックスマーカーで記し、その上からマスキングテープを貼ります。テープは滑り止めとなり、研磨面でビットが滑るのを防ぎ、化粧層も保護します。角から最低50mm離れてください — 端面と目地はタイルで最も弱い箇所です。
新規施工の場合は、施工後24–48時間待ちます。浮いているタイルや、硬化していない接着剤の上のタイルは、技術がどれほど良くても割れてしまいます。
ドリルは低速で起動し、その後タイルに近づけます。回転していないビットを表面に当てると、釉薬に傷がつき、ビットがぶれる原因になります。
ビットを表面に対して45°に保ち、釉薬に小さな三日月状の溝を削ります。ビットが食い込んだら、ゆっくりと90°まで起こします — これでビットは自ら作った溝に固定され、ぶれることはありません。
スプレーボトル、濡らしたスポンジ、または粘土/パテのリングを使い、床タイルの上に浅い水だまりを作ります。穴あけ中は水を絶やさないでください。作業を止める目的は、熱を逃がすことだけです。
突き抜けるときに圧力を下げ、出口側が欠けないようにします。壁タイルの場合は、ビットの周りにスポンジを当てて、壁の空洞に水が入らないようにしてください。
ビットが空回りして進まない場合、ボンドがダイヤモンドを覆って目詰まりしています。研磨用の砥石、コンクリートブロック、またはレンガに5–10秒間穴あけし、研磨された層を削り落として新しいダイヤモンド粒を露出させます。
これらを出発点として、切断の状態を見ながら調整してください。低速から始めて徐々に上げていきます。
| 作業 | 速度 | 冷却 | ありがちなミス |
|---|---|---|---|
| 磁器タイルでのダイヤモンドビット | 400–1,000rpm | 連続注水 | ハンマーモード → タイルの割れ |
| 陶磁器での超硬ビット | 300–500rpm | 注水(効果あり) | 釉薬への押し付け過大 |
| ガラスタイルでのダイヤモンドビット | 300–500rpm | 注水用土手 | 速度 → 端面の欠け |
| プランジ / 施釉タイルでの開始 | 低速、先に回転させる | 水 | 静止したままビットを当てる → すべり |
| 連続リムブレード、タイルカッター | 25–30m/s | 湿式トレイ | 送りが速すぎる → 切断面の欠け |
| ディスクグラインダ用タイルブレード | ブレードの定格による | 可能なら湿式 | 磁器の乾式切断 → 熱による割れ |
症状が原因そのものであることはまれです。何かを変える前に、根本原因の列を読んでください。
| 症状 | 根本原因 | 対処 |
|---|---|---|
| ビットは回転するが削れない | 目詰まり — メタルボンドがダイヤモンドの上で平滑化している | 研石、シンダーブロック、レンガなどに5–10秒ほど当てて目立てし、作業を再開する |
| 穴の周囲の欠け | 回転数か押し付け圧が高すぎる、テープがない、または端部付近での穴あけ | 位置にテープを貼り、回転数を下げ、軽い押し付け圧で、角から最低50mm離す |
| タイルが割れる(音がする場合もある) | ハンマーモードが入っている、押し付け圧が高すぎる、またはタイルが支持されていない | 回転のみで、一定の軽い押し付け圧、タイルを平らな面で支持する |
| ビットが釉薬面を走ってずれる | 平滑な釉薬面、テープなし、ガイドなし | マスキングテープ、または下穴をあけた木製テンプレートでビットをガイドする |
| 裏面側で穴のエッジが欠ける | 貫通時まで押し付け圧を維持している | 最後の数ミリは押し付けを緩める。外したタイルは両面からあける |
| 焦げた臭い、ビットの変色 | クーラントなし | 水を使用する — またはワックス充填ビットなら、ワックスに任せて無理に切らない |
以下の製品はすべてEXTRACUTが製造しており、製品ページに直接リンクします。
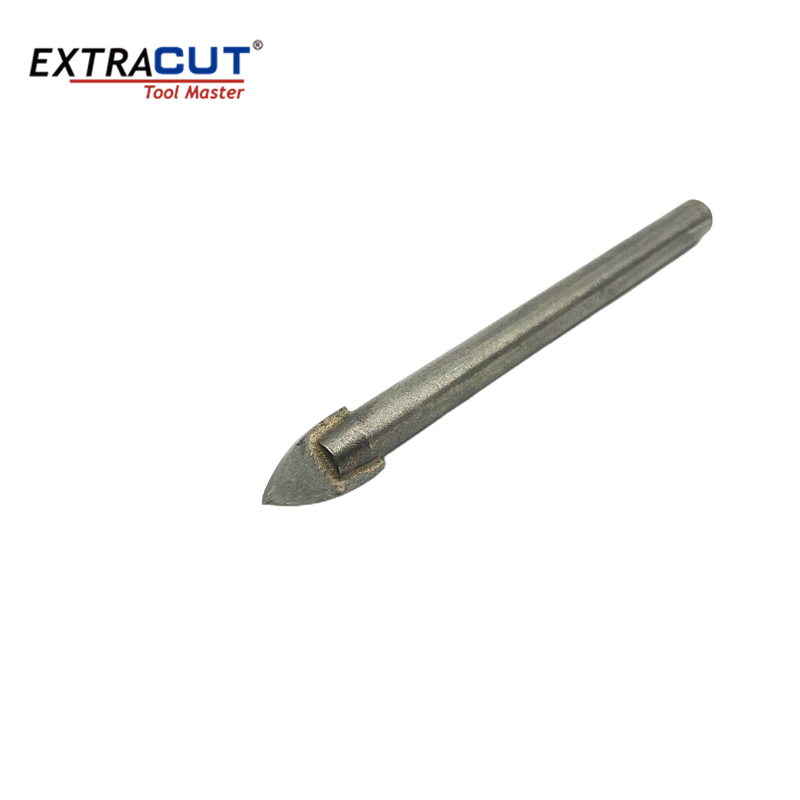
ガラス・タイル用ドリルビット — 釉薬を割らずに精密な小径穴をあける。
製品を見る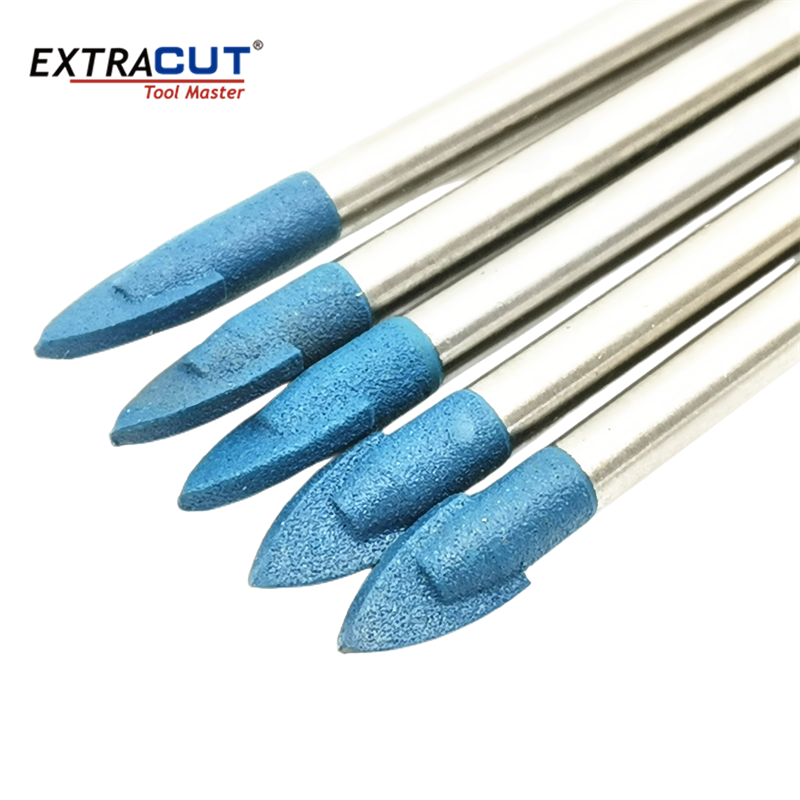
硬質磁器や石材タイル向けのブルーチップ ガラス・タイル用ビット。
製品を見る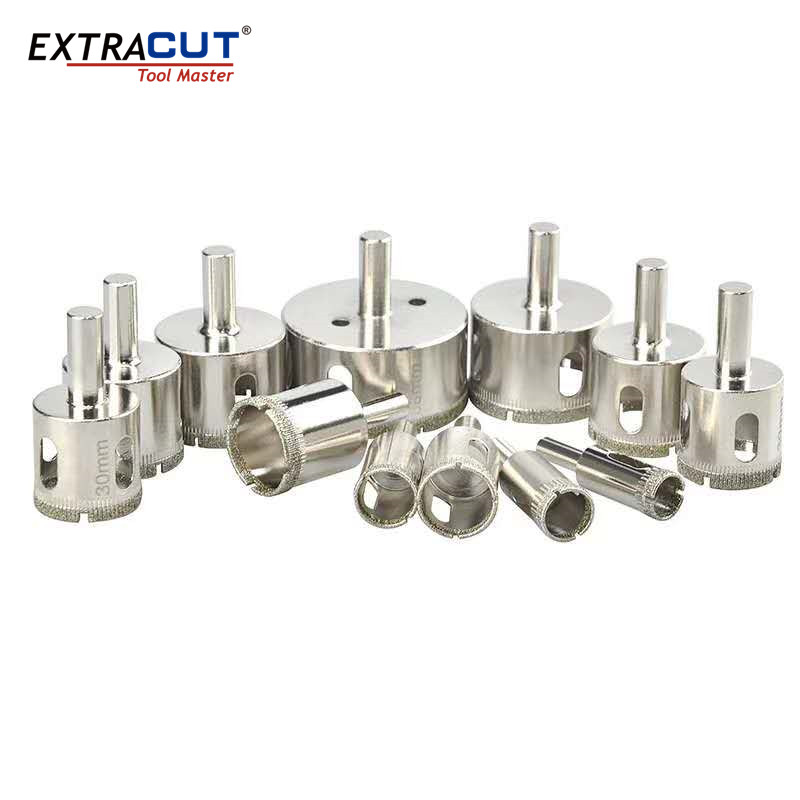
水栓、配管、コンセント用の切り欠きに使う電着ダイヤモンドホールソー。
製品を見る
陶器や軟らかいタイルを速く切断するT.C.T.ホールソー。
製品を見る
きれいな切断面で直線切断するための連続リムダイヤモンドブレード。
製品を見る
切断面を仕上げ、光沢を戻す研磨パッド。
製品を見る
タイル以外の材料も扱う軽量な混在組積作業向けの多機能ビット。
製品を見る
より深く固定したいときに、タイル下地を貫くバイメタルホールソー。
製品を見る項目は少ないが、影響は大きい。このページのすべての作業に当てはまります。
当社の技術チームが最も多く受ける質問です。