穴が大きくなるほど回転数は下がる
Ø50 mmのコアビットは760–1,150rpm、Ø150 mmのビットはわずか250–390rpmです。周速度は同じでも回転数は半分 — 重要なのは主軸ではなくリムの線速度です。
コンクリートは単一の材料ではありません。標準的なC20–C40、鉄筋が密集したスラブ、軟質レンガでは、それぞれに適した速度と工具が異なります。水量の管理はビットの選定と同じくらい重要です。
Ø50 mmのコアビットは760–1,150rpm、Ø150 mmのビットはわずか250–390rpmです。周速度は同じでも回転数は半分 — 重要なのは主軸ではなくリムの線速度です。
排水が透明な場合は水量過多で、ダイヤモンドが研削せずに研磨してしまいます。ドロドロに濃い場合は水量不足で、ビットが過熱して咬み付きます。乳白色が目標です。
鉄筋には低い回転数(300–400)と多い水量(4–6L/min)が必要です。鋼材に当たったら、絶対に押し込みを増やさないでください。レーザー溶接セグメントはそのトルクに耐えますが、無理に押し込むとセグメントが飛びます。
材料に合った行を選んでください。似た行が2つある場合は、遅い方から始めてください — その方がほぼ常に安全で、失敗しても被害が小さく済みます。
| 材料 | 推奨工具 | 速度 | 冷却 |
|---|---|---|---|
| 標準コンクリート(C20–C40) | 湿式ダイヤモンドコアビット | 300–600rpm | 2–4L/min |
| 鉄筋が密集したコンクリート | 湿式コアビット、レーザー溶接セグメント | 300–400rpm | 4–6L/min |
| レンガ、ブロック、軟質組積材 | 超硬チップ中空ドリルビット | 600–900rpm | 乾式 + 集塵 |
| アスファルト | セグメント式ダイヤモンドブレード / コアビット | 500–1,000rpm | 水 |
| スラブ / 壁面切断 | セグメント式またはレーザー溶接ダイヤモンドブレード | 30–40m/s | 湿式を推奨 |
| モルタルと目地払い | 目地払いブレード | 切断機の定格に従う | 乾式 + 集塵カバー |
| 鋼製スタッド、パイプ、電線管 | バイメタルホールソー | 150–350rpm | 切削油剤 |
順番どおりに。手順を飛ばすと、たいてい短縮できた時間以上の時間を失います。
地中レーダーは、鉄筋、ポストテンションケーブル、通電中の電線管をおおむね50mmの精度で探知します。15分のスキャンを行えば、緊張ケーブルを誤って切断する事故を防げます — 現場全体を止めてしまう類のミスです。
位置はチョークまたは油性マーカーで墨付けし、続いてセンターポンチでくぼみを付けて、押し込んだときにビットがぶれないようにします。ビットがぶれると、途中で放棄した穴にダイヤモンドを無駄に消費します。
アンカーは穴中心から150mm以内に設置し、回転させずに押し込んで安定性を確認してください。削孔機がぐらつく場合は位置を決め直します。バキュームアンカーは平滑なコンクリートで約1,500kgを保持しますが、粗い面では効かないため、そこでは機械式アンカーを使用してください。
最初の25mmは低速かつ軽い押し込みで、きれいな入口リングを形成してください。ビットが座ったら、全負荷とその径の作業回転数に上げます。
一旦止めてビットを引き上げ、切り粉を取り除いてください。切断面が目詰まりすると、数秒でダイヤモンドを損傷する熱が発生します。150mmごとに定規で穴の直進性を確認してください。
反対側の面に近づいたら、出口の欠け(ブローアウト)を防ぐため押し込みを緩めてください。その後、回転させたままビットを引き抜きます — これで穴内でのビットの固着を防げます。
スラリーはシャベルまたはウェットバキュームでただちに回収してください。乾燥したスラリーは空気中に浮遊するシリカ粉じんになります — 湿式削孔が防ぐはずだったものです。
これらを出発点として、切断の状態を見ながら調整してください。低速から始めて徐々に上げていきます。
| 穴径 Ø | コンクリート 2–3m/s | 鉄筋 1.2–1.8m/s | 水量(L/min) |
|---|---|---|---|
| 20mm | 1,910–2,865 | 1,146–1,719 | ≈1(手持ち) |
| 32mm | 1,194–1,790 | 716–1,074 | 1–2 |
| 50mm | 764–1,146 | 458–688 | 2–3 |
| 82mm | 466–699 | 279–419 | 2–3 |
| 107mm | 357–535 | 214–321 | 3–4 |
| 152mm | 251–377 | 151–226 | 3–4 |
| 200mm | 191–286 | 115–172 | 4–6 |
| 300mm | 127–191 | 76–115 | 6 |
症状が原因そのものであることはまれです。何かを変える前に、根本原因の列を読んでください。
| 症状 | 根本原因 | 対処 |
|---|---|---|
| モーターが停止または過負荷になる | 押し込み過多、または鉄筋コンクリートに対して回転数が高すぎる | 300–400rpmまで下げ、送りを緩め、水を流し続けてください — ダイヤモンドに切削させます。 |
| セグメントが目詰まりして切削が進まない | 回転数が高すぎる、水量が不足している、またはボンドが目潰れを起こしている | 研削ブロックでビットを目立てし、回転数と水量を正してから再開する |
| ダイヤモンドが研削せずに研磨してしまう | 水量過多 — スラリーが透明に流れる | スラリーが乳白色になるまで水量を絞る |
| 穴が墨からずれる | 削孔機が固定されていない、または最初の50mmでぶれている | 中心から150mm以内で固定し直し、最初の50mm以内に修正し、150mmごとに確認する |
| 穴内で火花が出る | 鉄筋に当たっている | 300–400rpmまで落とし、水量を4–6 L/minに上げ、一定に保つ — 無理に押し込まない |
| コアがバレル内で詰まる | スラリーの圧縮、または真空シール | バレルを軽く叩いてシールを破る。回転中は絶対にビットをこじって抜かない |
| 湿式なのに粉じんが多い | ホースの圧力低下、またはノズルの向き違い | 水圧は毎週確認する。ノズルはビットと切断面の両方が濡れるように向ける |
以下の製品はすべてEXTRACUTが製造しており、製品ページに直接リンクします。
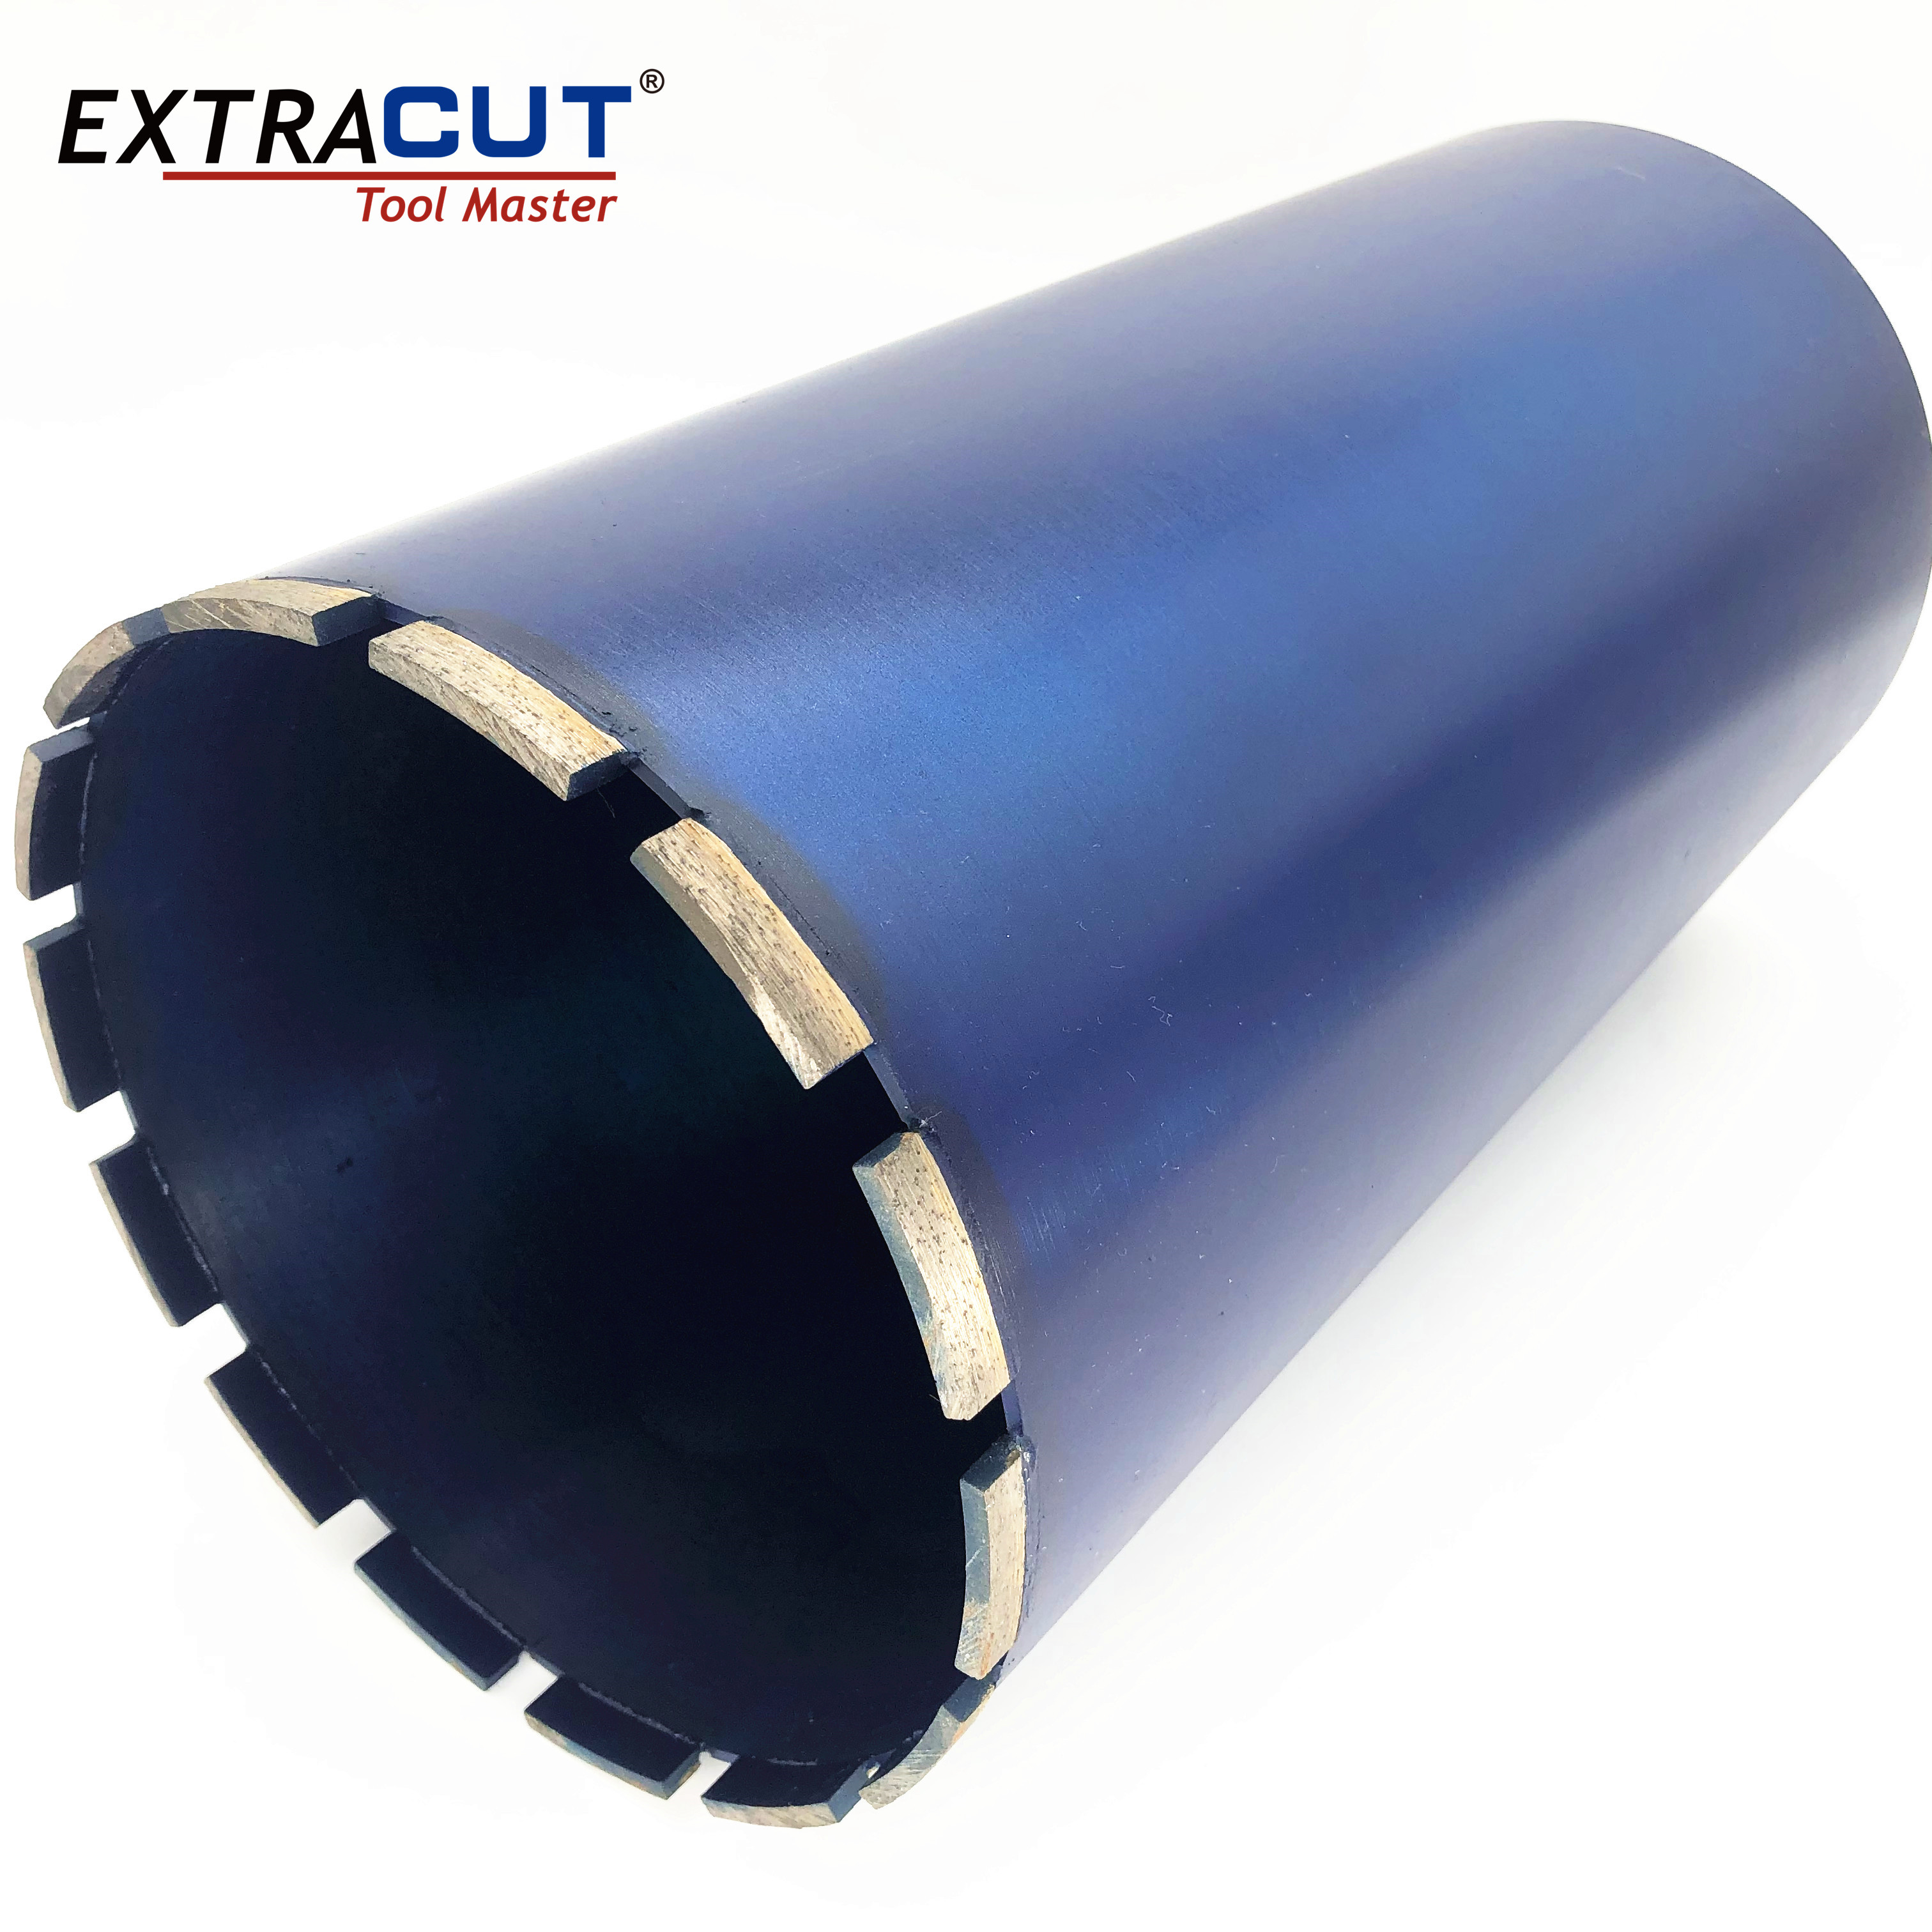
コンクリートと石材の20–300mm貫通用、湿式ダイヤモンドコアビット。
製品を見る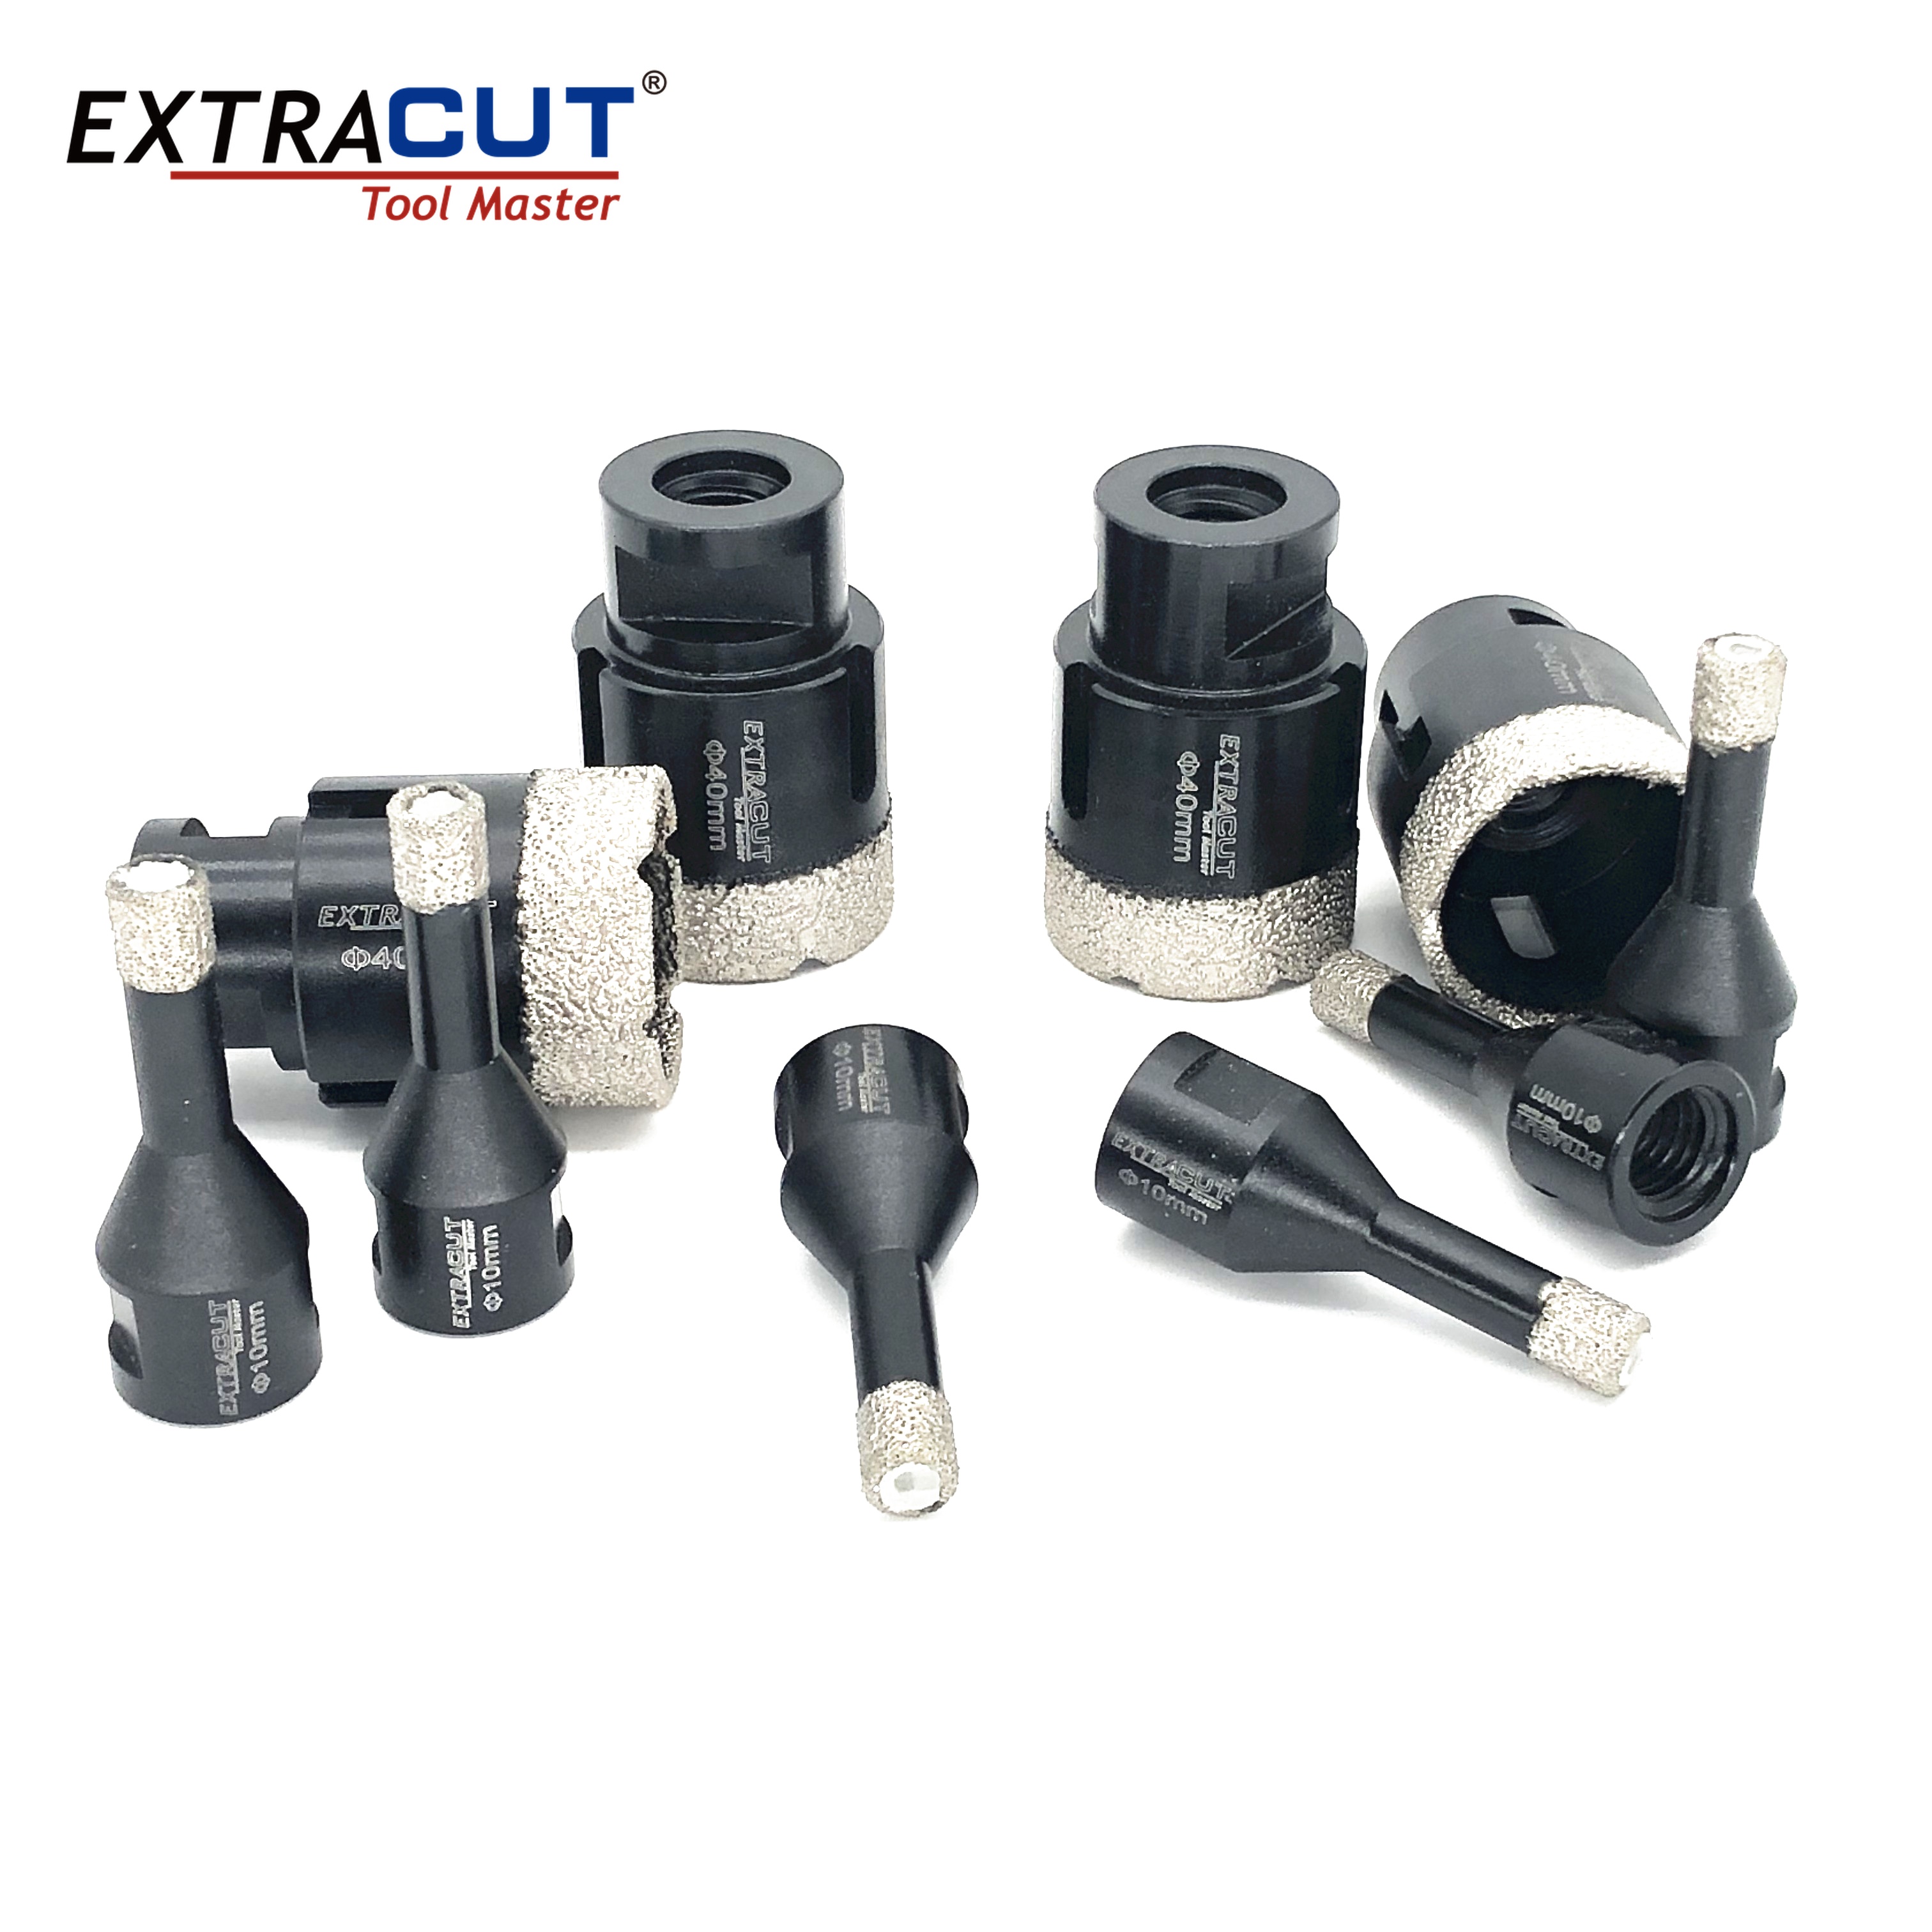
真空ろう付けコアビット: ダイヤモンドを一層に固着し、最も硬い鉄筋コンクリートに対応します。
製品を見る
レンガ、ブロック、気泡コンクリートへの乾式高速穴あけ用、超硬チップ中空ドリルビット。
製品を見る
スタッド、パイプ、電線管、板金作業用のバイメタルホールソー。
製品を見る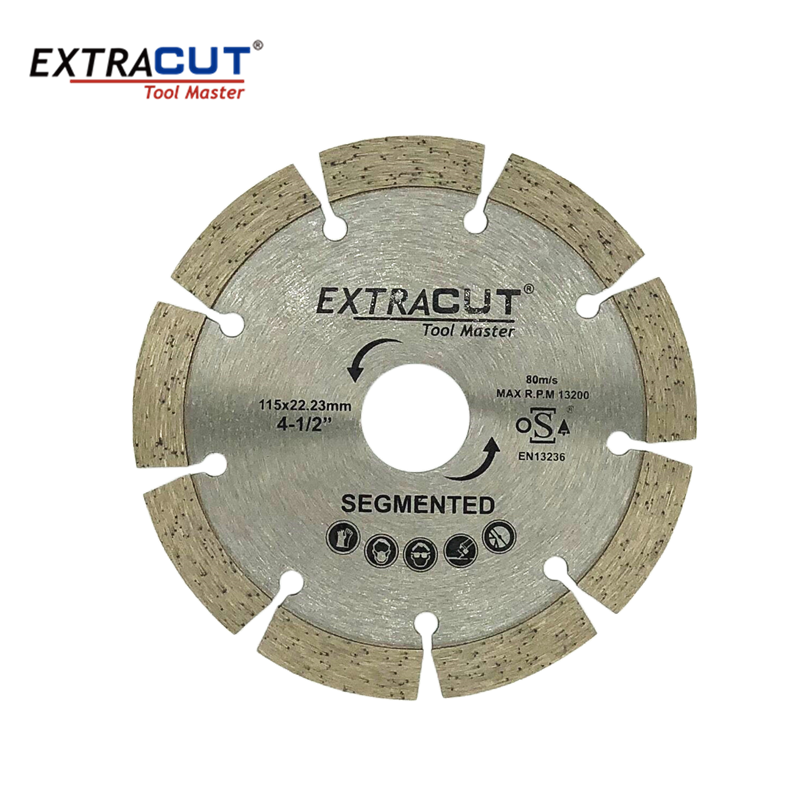
スラブ、縁石、開口部の切断用セグメント式ブレード。
製品を見る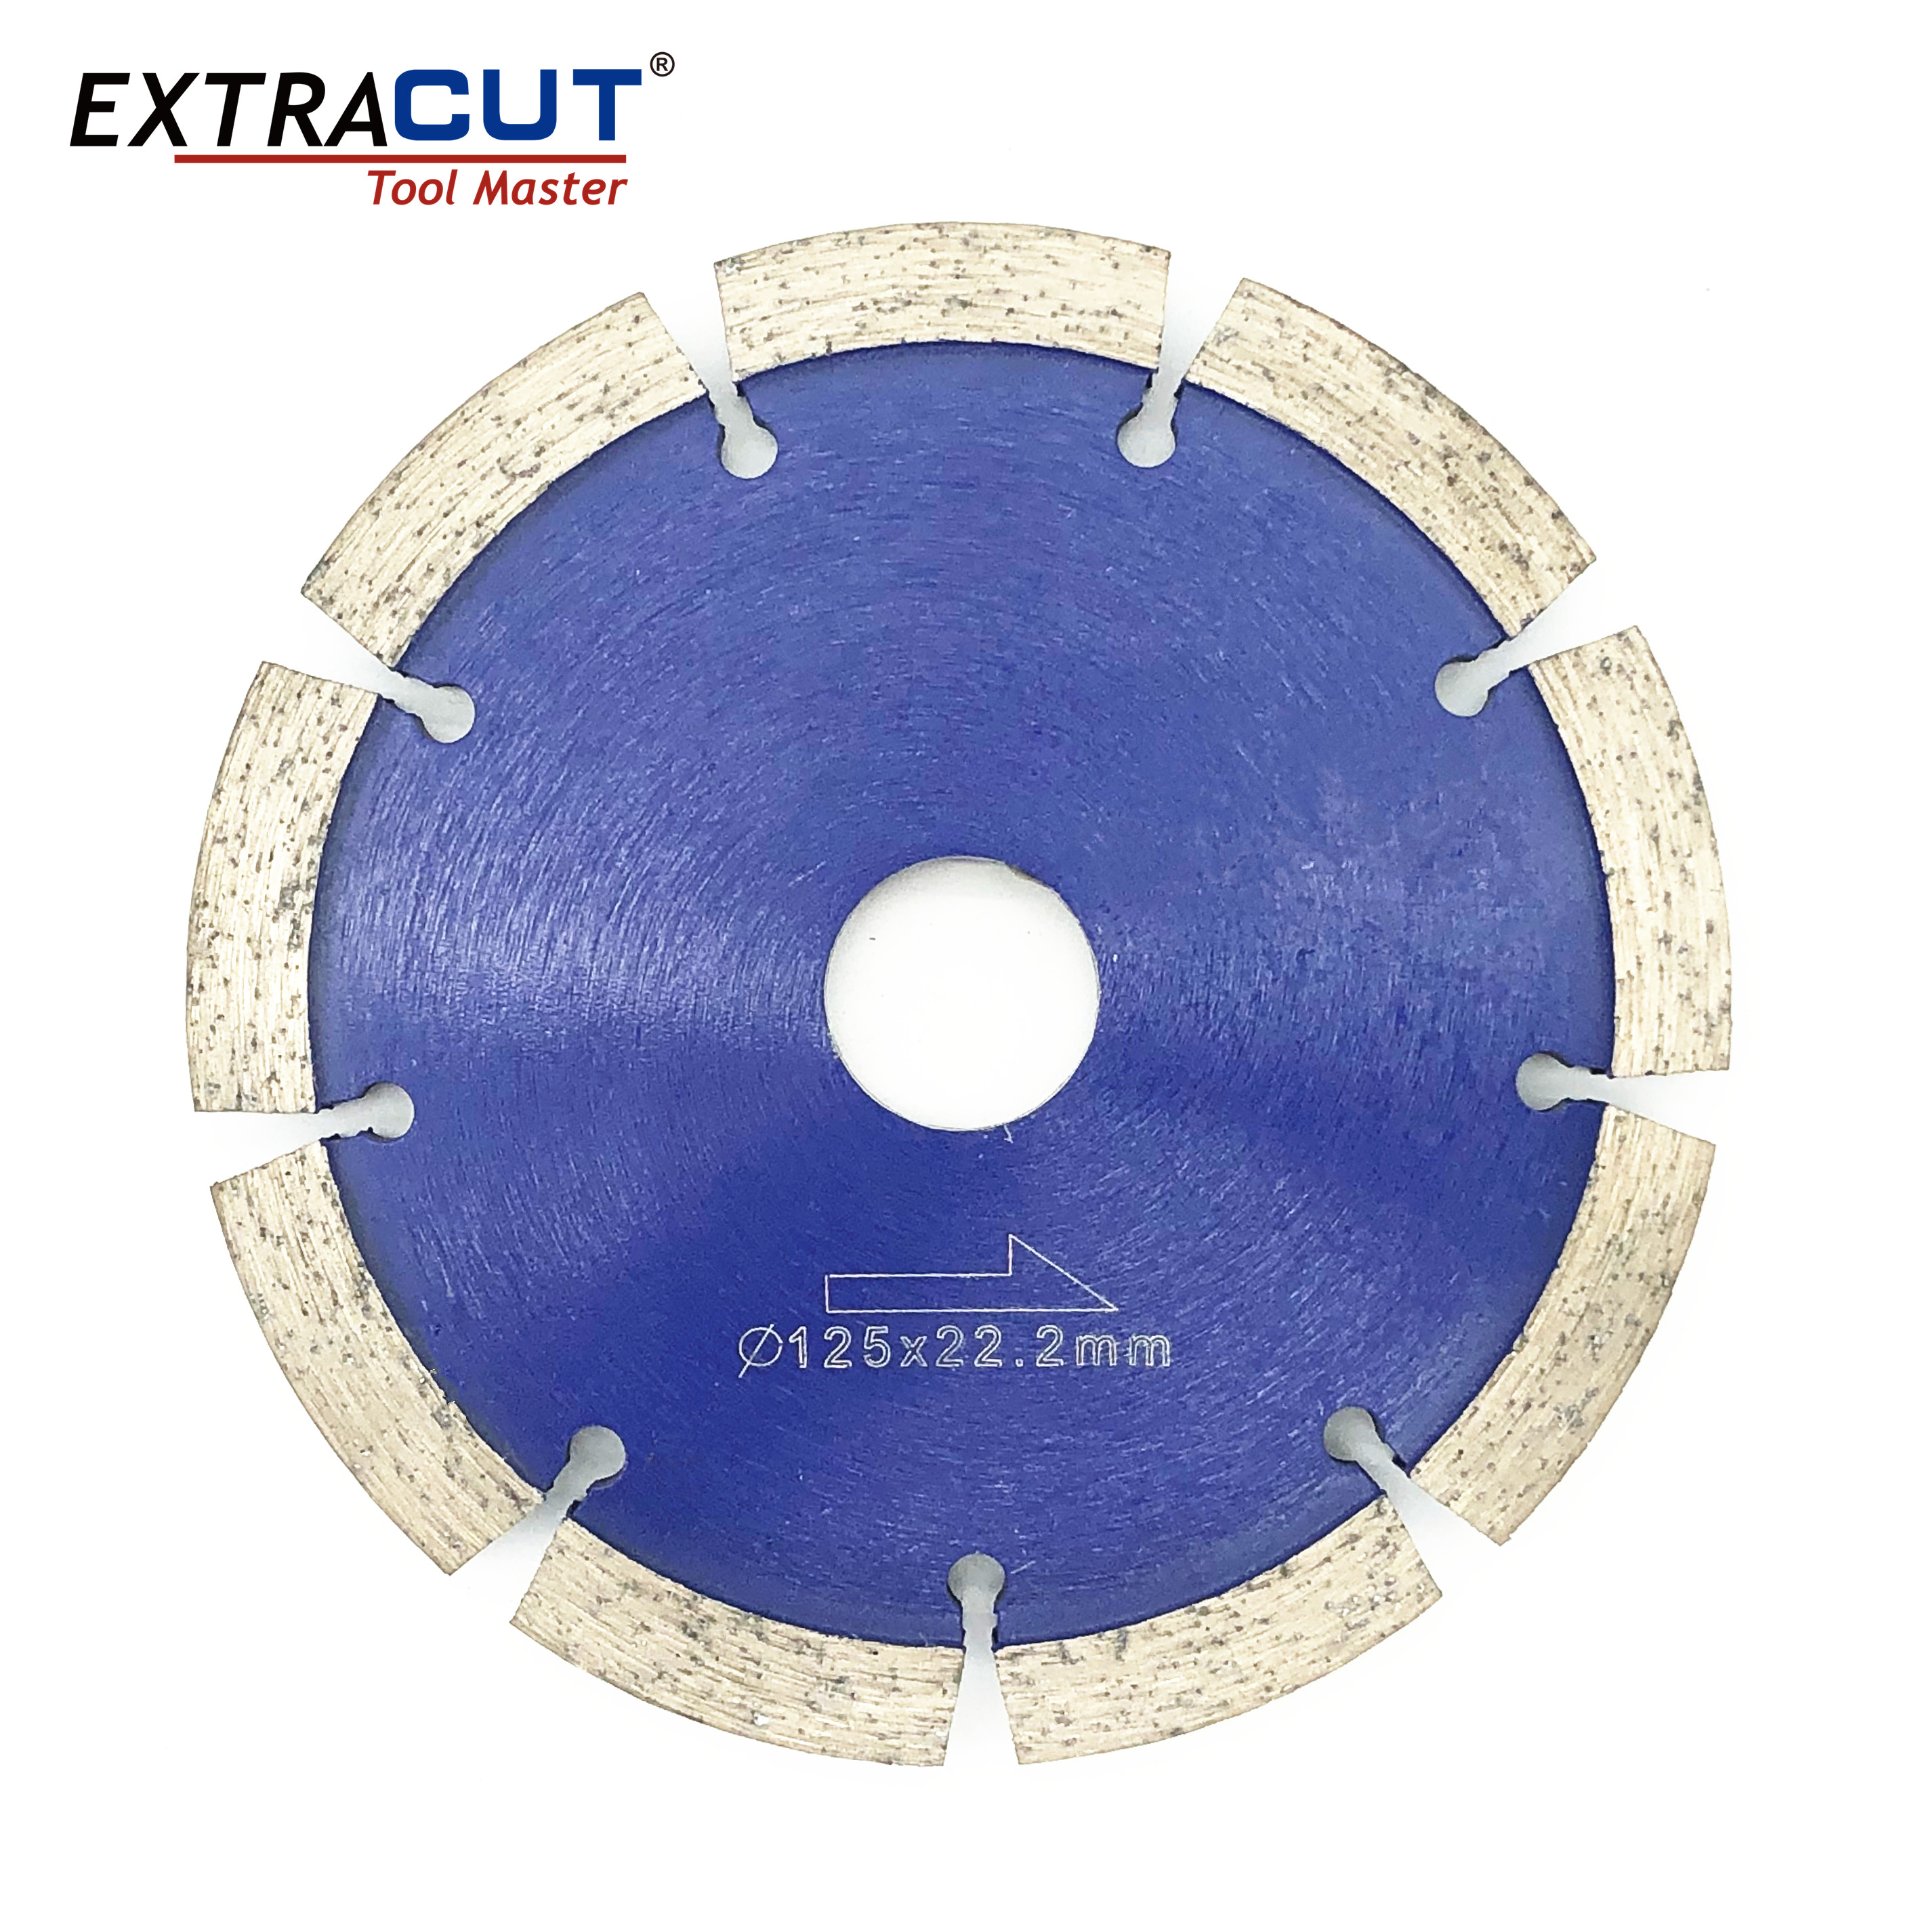
目地のやり替えにモルタル目地を削り出す、目地払いブレード。
製品を見る
構造用鋼板へのきれいで速い穴あけ用、超硬チップアニュラカッター。
製品を見る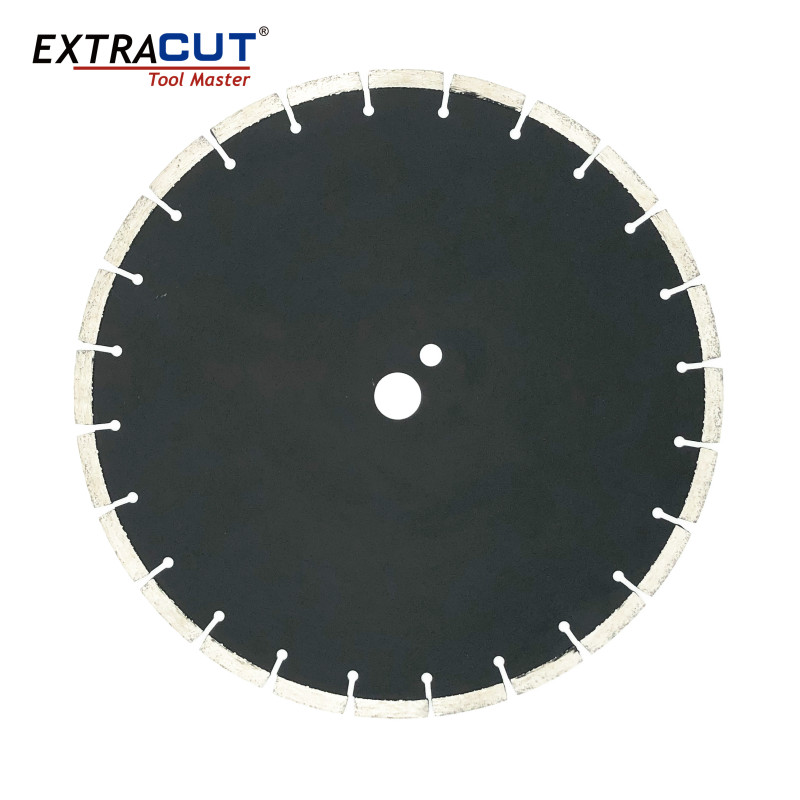
水が使えない現場の乾式切断に対応するレーザー溶接ダイヤモンドブレード。
製品を見る項目は少ないが、影響は大きい。このページのすべての作業に当てはまります。
当社の技術チームが最も多く受ける質問です。