硬い石材にはソフトボンド
御影石のような硬く緻密な石材には、マトリックスが摩耗して新しいダイヤモンドを露出させ続けられるようソフトボンドが必要です。御影石に硬い「汎用コンクリート用」ボンドを使うと、研磨面が鏡面化して切れなくなります。
天然石・人造石は高密度で研磨性が強く、ミスが許されません。「ブレードが不良だ」という苦情のほぼすべては、石材に合っていないボンド、高すぎる周速度、そして水量不足の3点に行き着きます。
御影石のような硬く緻密な石材には、マトリックスが摩耗して新しいダイヤモンドを露出させ続けられるようソフトボンドが必要です。御影石に硬い「汎用コンクリート用」ボンドを使うと、研磨面が鏡面化して切れなくなります。
水はボンドを冷却し、研磨スラリーを洗い流し、シリカ粉じんを抑えます。ブリッジソーやCNCでは実質的に必須であり、ブレード寿命を30–50%延ばす効果もあります。
ブレード径によって条件は大きく変わります。周速度を使ってください:m/s = π × D(m) × rpm ÷ 60。直径400mmのブレードを3,000 rpmで回すと63 m/sになり、御影石に適した安全かつ高能率な範囲から大きく外れます。
材料に合った行を選んでください。似た行が2つある場合は、遅い方から始めてください — その方がほぼ常に安全で、失敗しても被害が小さく済みます。
| 材料 | 推奨ブレード | ボンド | 周速度 | 冷却 |
|---|---|---|---|---|
| 硬質御影石(India Black, Shanxi Black) | セグメント式またはレーザー溶接 | ソフト | 25–30m/s | 湿式、5–7L/min |
| 中硬質御影石(一般的なカウンタートップ材) | セグメント式 / ターボ | ソフト–ミディアム | 30–35m/s | 湿式 |
| 大理石、石灰岩、オニキス | 連続リム | ミディアム | 30–40m/s | 湿式 |
| 人造石英 | ターボ / 連続リム、細粒度 | ミディアム–ハード | 25–30m/s | 湿式(必須) |
| 磁器スラブ / 焼結石 | 連続リム、細粒度 | ハード | 20–25m/s | 湿式 |
| コンクリート、レンガ・ブロック | セグメント式 | ハード | 30–40m/s | 湿式または乾式 * |
順番どおりに。手順を飛ばすと、たいてい短縮できた時間以上の時間を失います。
まず石材を見極めます。緻密で硬い御影石にはソフトボンドと25–30m/s、軟らかい大理石や石灰岩にはミディアムボンドで、より高い周速度で切れます。人造石英は硬質御影石と似た挙動を示しますが、より脆いため、連続リム、細粒度、常時湿式で切断してください。
そのブレード径で目標周速度が得られる回転数に機械を設定してください。どの刃径でも同じ設定で使い続けないこと — 直径600mmのブレードを1,500 rpmで回すと47 m/sになり、御影石には速すぎます。
新しいブレードは、最初の10–15回の切断を10–15%遅い条件で運転します。これによりダイヤモンドがボンドになじみます。新品のブレードをいきなり全速で回すと、金属が十分に摩耗してダイヤモンドを保持できるようになる前に、ダイヤモンドが脱落します。
まず最大送りの約70%から始め、スラリーが細かく安定して出て切り込みが真っすぐになるまで送りを上げます。送りが少なすぎてこすると、ダイヤモンドが平らに摩耗します — ブレードが切れなくなったと感じさせる典型的な目詰まり不良です。
ノズルで切り込みの両側を濡らし、流量は5–7 L/minを目安にします。速度と送りが正しいのにブレードの切れが遅くなったり煙が出たりした場合は、まず水を確認してください — 原因はほとんどの場合ここにあります。
厚さ20mm以上の材料は、3–5mmのパスに分けて切ります。深い切り込みは接触面積を増やし、熱を上げ、台金に負荷をかけます。浅いパスなら、ブレードが切り屑を排出し、スラリーが切削粉を運び出せます。
これらを出発点として、切断の状態を見ながら調整してください。低速から始めて徐々に上げていきます。
| ブレードØ | 最高定格回転数 | 御影石 25–35m/s | 大理石 30–40m/s | 代表的な機械 |
|---|---|---|---|---|
| 105mm (4") | 13,300 | 4,547–6,366 | 5,457–7,276 | ディスクグラインダー |
| 125mm (5") | 12,200 | 3,820–5,348 | 4,584–6,112 | ディスクグラインダー |
| 180mm (7") | 8,500 | 2,653–3,714 | 3,183–4,244 | ディスクグラインダー |
| 230mm (9") | 6,600 | 2,076–2,906 | 2,491–3,321 | ディスクグラインダー |
| 300mm (12") | 3,200 | 1,592–2,228 | 1,910–2,546 | 石材切断機 / タイルカッター |
| 350mm (14") | 2,800 | 1,364–1,910 | 1,637–2,183 | ブリッジソー |
| 400mm (16") | 2,500 | 1,194–1,671 | 1,432–1,910 | ブリッジソー |
rpm = 60 × v ÷ (π × D)で算出した値で、研削可能な範囲を示すものであり、安全限界ではありません。必ずブレードにレーザー刻印された最高回転数以下でお使いください。症状が原因そのものであることはまれです。何かを変える前に、根本原因の列を読んでください。
| 症状 | 根本原因 | 対処 |
|---|---|---|
| ブレードが光り、火花が出て、切れが極端に遅くなる | 石材に対してボンドが硬すぎる、または周速度が高すぎる — ダイヤモンドが切らずにこすっている状態です | 速度を10–15%下げ、パスを浅くし、軟らかい研磨ブロック、レンガ、コンクリートブロックで数秒間ブレードをドレッシングする |
| 大理石の端面欠け / 剥離 | 粒度の粗いブレード、無理な送り、または出口側で石材を支えていない | 連続リムのブレードに替え、送りを下げ、切り落とし側を支え、仕上げ線より2–3mm外側を切断してから仕上げる |
| セグメントの摩耗は早いが切断面はきれい | 石材に対して速度が速すぎる、またはボンドが軟らかすぎる | 周速度を10%下げ、ボンドを表に照らして確認し、水量を点検する |
| 切り込みでの発煙または焦げ臭 | 切り込みまで水が届いていない | 流量を5–7 L/minに上げ、ノズルを両面に向け直し、配管の詰まりがないか確認する |
| 切り込みがぶれる、切断線がずれる | ブレードの張力不足、フランジの摩耗、または送り過大 | 振れとフランジの状態を確認し、送りを下げ、仕上げ切りには新品のブレードを取っておく |
| 数日たってから現れる表面下の割れ | 脆い石材の乾式切断による熱衝撃 | 湿式で切ります。やむを得ず乾式にする場合は、3mmのパスで切り、30秒ごとにブレードを空転させて冷ましてください。 |
以下の製品はすべてEXTRACUTが製造しており、製品ページに直接リンクします。
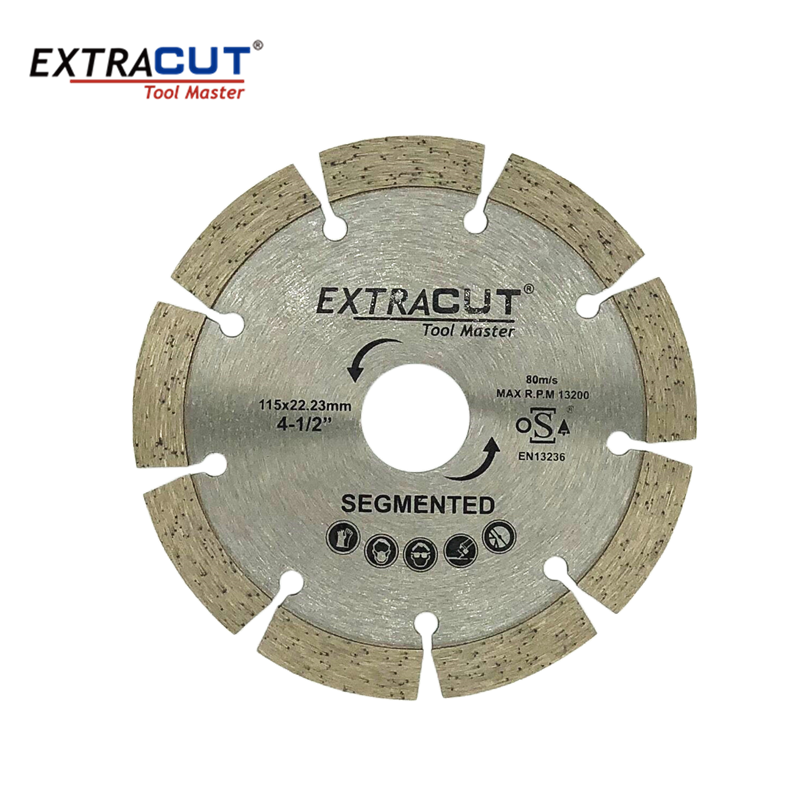
御影石とコンクリートの高速粗切り — 開放型のセグメントがスラリーを素早く排出します。
製品を見る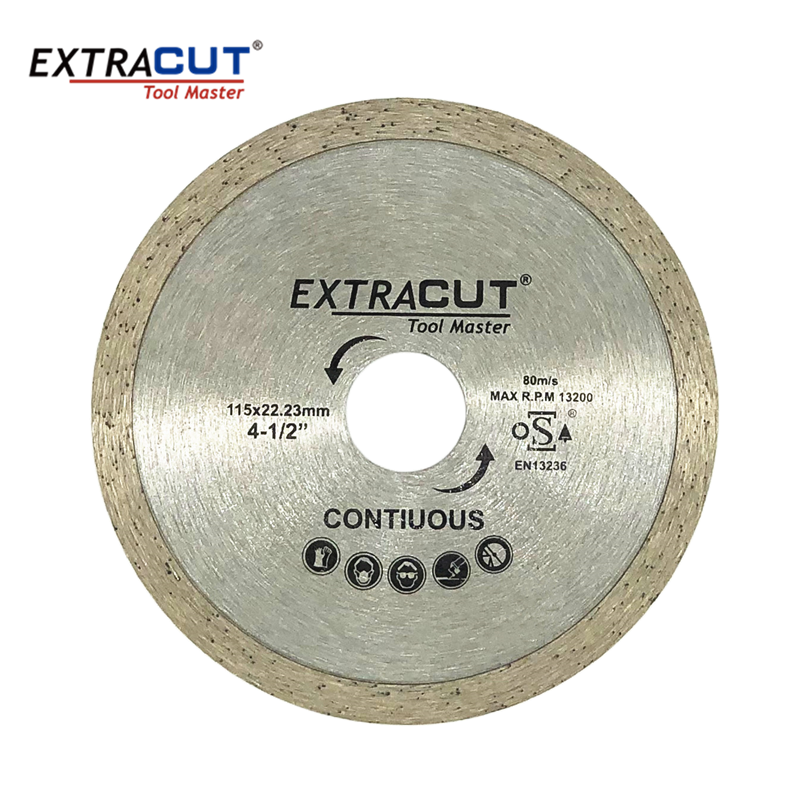
大理石、クォーツ、磁器スラブの端面を欠けなく仕上げる連続リム。
製品を見る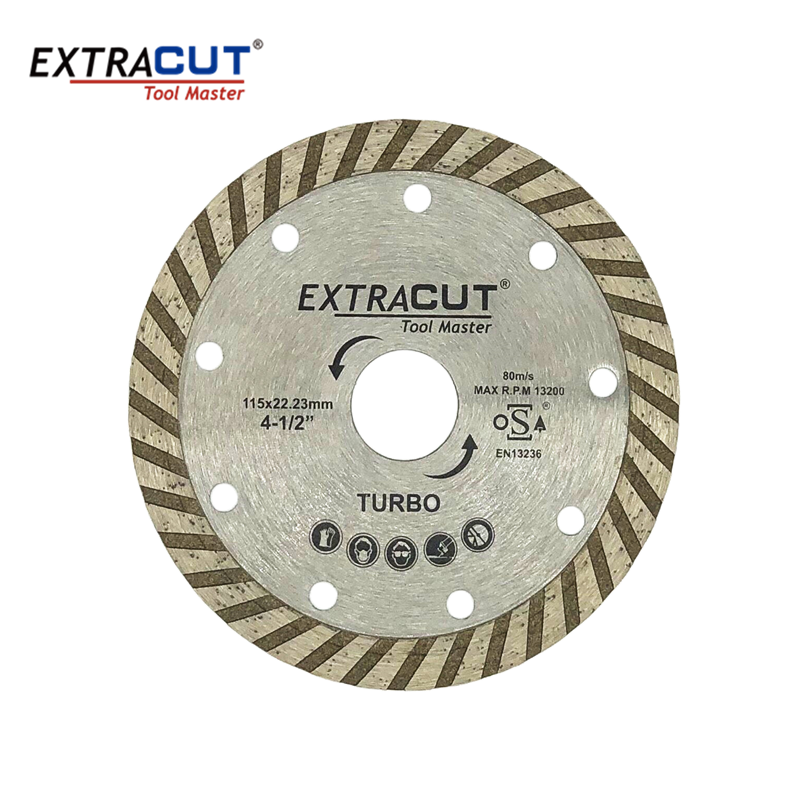
ターボリム:石材加工業者のための万能な加工場用ブレード。
製品を見る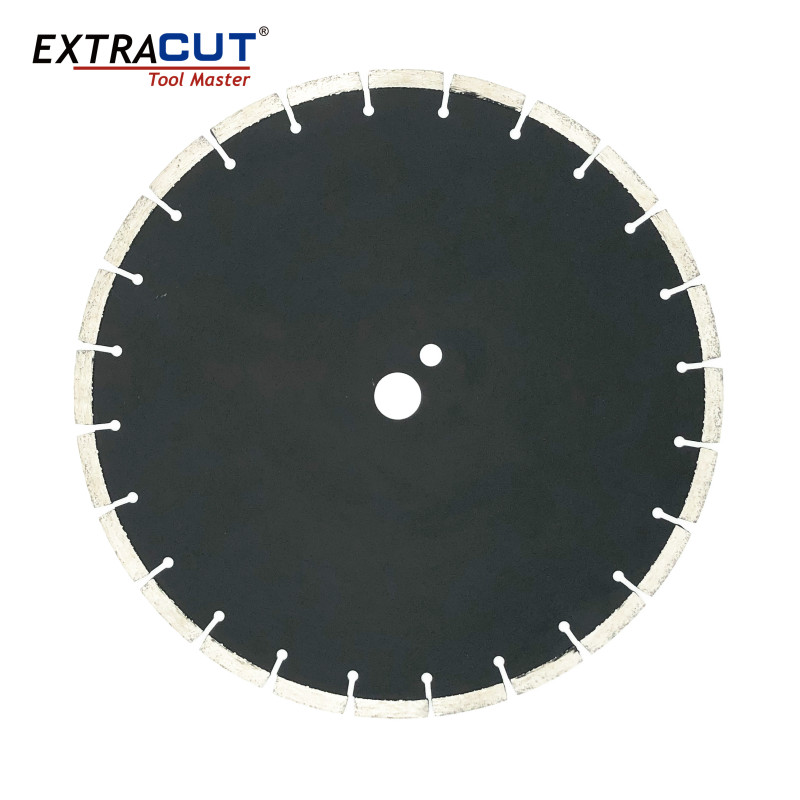
乾式切断と負荷の大きい連日生産に対応するレーザー溶接セグメント。
製品を見る
最も硬い御影石に対応する、ダイヤモンド濃度を高めたプレミアムボンド。
製品を見る
切断後の研削、レベリング、面取り用のカップホイール。
製品を見る
切断端面を仕上げ面まで持ち込む研磨パッド。
製品を見る
石材のシンク、水栓、電気ボックス用の切欠きに使う電着ホールソー。
製品を見る項目は少ないが、影響は大きい。このページのすべての作業に当てはまります。
当社の技術チームが最も多く受ける質問です。