刃数が仕上がりを決める
60–80枚刃 軟鋼と山形鋼には、 80–100枚刃 アルミ板と押出形材には、 10–24 TPI パイプと電線管にはバイメタル。目が粗いほど速く粗く切れ、目が細かいほど刃口がきれいです。
超硬チップブレードは金属を切り、研削材ディスクは金属を削り取ります。超硬チップブレードは切り粉として除去し、発熱がはるかに少なく、仕上がりもほぼバリなしです。要点は、刃数と回転数を材料に合わせること — そしてステンレス鋼を軟鋼とは全く別物として扱うことです。
60–80枚刃 軟鋼と山形鋼には、 80–100枚刃 アルミ板と押出形材には、 10–24 TPI パイプと電線管にはバイメタル。目が粗いほど速く粗く切れ、目が細かいほど刃口がきれいです。
ステンレス鋼は、刃が切削ではなく擦れた瞬間に加工硬化します。低速(1,000–1,500rpm)とクーラントで加工し、送りを止めないでください。ステンレスの切断を急ぐと表面が硬化し、硬化した鋼がブレードを激しく摩耗させます。
アルミニウムは軟らかく粘着性があります。刃数の多い非鉄金属用ブレードを使い、切り粉をこまめに除去し、構成刃先を防ぐため潤滑してください。アルミニウムを研削材ディスクで切ってはいけません — 目詰まりして破裂するおそれがあります。
材料に合った行を選んでください。似た行が2つある場合は、遅い方から始めてください — その方がほぼ常に安全で、失敗しても被害が小さく済みます。
| 材料 | ブレード | 速度 | 加工方法 |
|---|---|---|---|
| 軟鋼 / 低炭素鋼 | 超硬チップ、60–80枚刃 | 1,500–2,500rpm | 一定の送り、直線切断、軽い潤滑 |
| ステンレス鋼 304 / 316 | 超硬またはサーメット、細目ピッチ | 1,000–1,500rpm | 低速 + クーラント、決して押し込まない |
| アルミニウム 6061 / 6063 | 非鉄金属用超硬チップ、80–100枚刃 | 2,500–3,500rpm | 切り粉をこまめに除去、潤滑する |
| 銅 / 真鍮 | 細目 | 2,000–3,000rpm | 軽い押し込み、ワークを支持 |
| 角パイプ、山形鋼、鉄筋(14″切断機) | 超硬チップ、66–120枚刃 | ≈1,800rpm | 切断箇所の両側をクランプする |
| パイプ、電線管、解体作業 | バイメタル、10–24 TPI | ストローク速度 | 切り落とし側を支持する |
| 板金 ≤3mm | ステップドリル | 300–600rpm | 1本で多くの穴径に対応 |
| 構造用鋼、鋼板 | アニュラカッター | 400–800rpm | マグネットボール盤 + 切削油剤 |
順番どおりに。手順を飛ばすと、たいてい短縮できた時間以上の時間を失います。
金属は応力を解放する際に動きます。ブレードを挟まないよう、切断線の両側で被削材をクランプしてください — 挟み込みがキックバックを生みます。
厚手の無垢材には粗目(40–60刃)、一般鋼には60–80刃、アルミニウムと薄物には80–100刃をお使いください。刃数が少なすぎると引っ掛かり、多すぎると軟らかい材料で目詰まりします。
超硬チップソーは研削ではなく、切り屑を排出して切ります。押し込まなければ切れないなら、どこかが間違っています — ブレードの選定、回転数、刃先の摩耗のいずれかです。送り過大は超硬チップ損傷の最も多い原因です。
切り屑を再切削すると熱が増えて刃先を傷めます。特にアルミニウムでは、定期的にブレードを切り込みから引き上げ、切り屑を排出してください。
水溶性切削油、切削油剤、またはミスト供給装置をお使いください。ステンレス鋼では、最初の歯から最後の歯まで切削油剤を切らさずに供給してください。断続的な冷却と加工硬化の組み合わせは、良好なブレードを早期的にだめにする典型例です。
フラップホイールまたはサンディングディスクを使えば、数秒でバリを除去できます。バリ取りは追加の作業ではなく切断工程に含まれます — 仕上げ面、組立、そしてそのワークを扱う人を守ることになります。
これらを出発点として、切断の状態を見ながら調整してください。低速から始めて徐々に上げていきます。
| 被削材 | 切削速度 | Ø3mm | Ø6mm | Ø10mm | 切削油剤 |
|---|---|---|---|---|---|
| 軟鋼 / 低炭素鋼(S235, 1045) | 25–30m/min | 2,653–3,183 | 1,326–1,592 | 796–955 | 水溶性切削油または切削油剤 |
| 合金鋼(4140, 42CrMo4) | 15–20m/min | 1,592–2,122 | 796–1,061 | 477–637 | 十分な切削油剤を連続供給 |
| ステンレス鋼(304, 316) | 10–15m/min | 1,061–1,592 | 531–796 | 318–477 | 切削油剤を十分に、送りは低速 |
| 鋳鉄 | 20–25m/min | 2,122–2,653 | 1,061–1,326 | 637–796 | 乾式またはミスト |
| アルミニウム(6061, 6063) | 60–100m/min | 6,366–10,610 | 3,183–5,305 | 1,910–3,183 | 灯油またはミスト |
| 真鍮 / 青銅 | 60–90m/min | 6,366–9,549 | 3,183–4,775 | 1,910–2,865 | 軽質油 |
| 銅 | 45–60m/min | 4,775–6,366 | 2,387–3,183 | 1,432–1,910 | 軽質油 |
症状が原因そのものであることはまれです。何かを変える前に、根本原因の列を読んでください。
| 症状 | 根本原因 | 対処 |
|---|---|---|
| ステンレス鋼が切れずに研磨状態になる、刃先の摩耗が早い | 回転数過多または送り過小による加工硬化 | 1,000–1,500 rpmまで下げ、各刃が食い込むように送りを上げ、切削油剤を十分に供給する |
| アルミニウムが刃に溶着する(構成刃先) | 切り屑の排出不足、または潤滑不足 | 80–100刃の非鉄金属用ブレードを使用し、灯油または切削油を使い、持ち上げて切り屑を排出する |
| 青色または茶色の変色、焦げた臭い | 切削油剤なしで高速切断している | 速度を落とし、切削油剤を追加し、刃先がまだ鋭いか確認する |
| ブレードが切り込みから飛び出す / キックバック | 被削材がクランプされていない、またはブレードが斜めに切入している | 両側をクランプし、接触前にブレードを定格回転数まで上げ、直角に切入する |
| ドリルが切入時にぶれる | センターポンチ未使用、開始回転数が高すぎる | センターポンチで打点するか下穴をあけ、300–600 rpmで開始する |
| 切断面に大きなバリが出る | 刃数不足、送り過大 | ピッチを細かくし、送りを下げ、フラップホイールでバリ取りする |
| ステップドリルで穴が三角または楕円になる | 回転数過多、押し付け過大 | 薄板では300–600rpm、軽く一定の押し付け、ステップに仕事をさせる |
以下の製品はすべてEXTRACUTが製造しており、製品ページに直接リンクします。
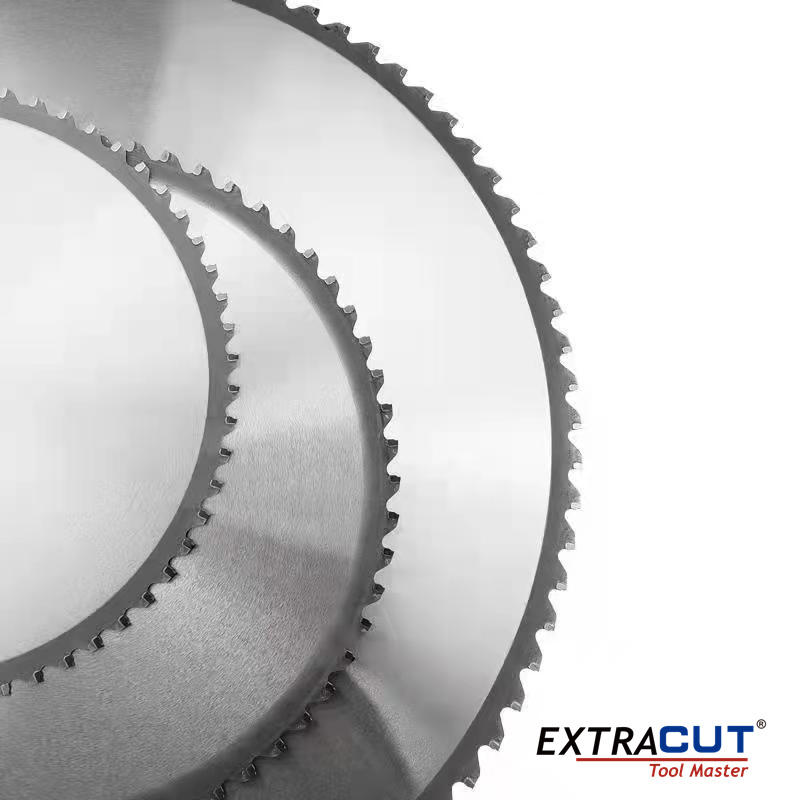
鋼材向けのサーメットチップ付きブレード:切断砥石に比べ、切断温度を最大50×低く抑えます。
製品を見る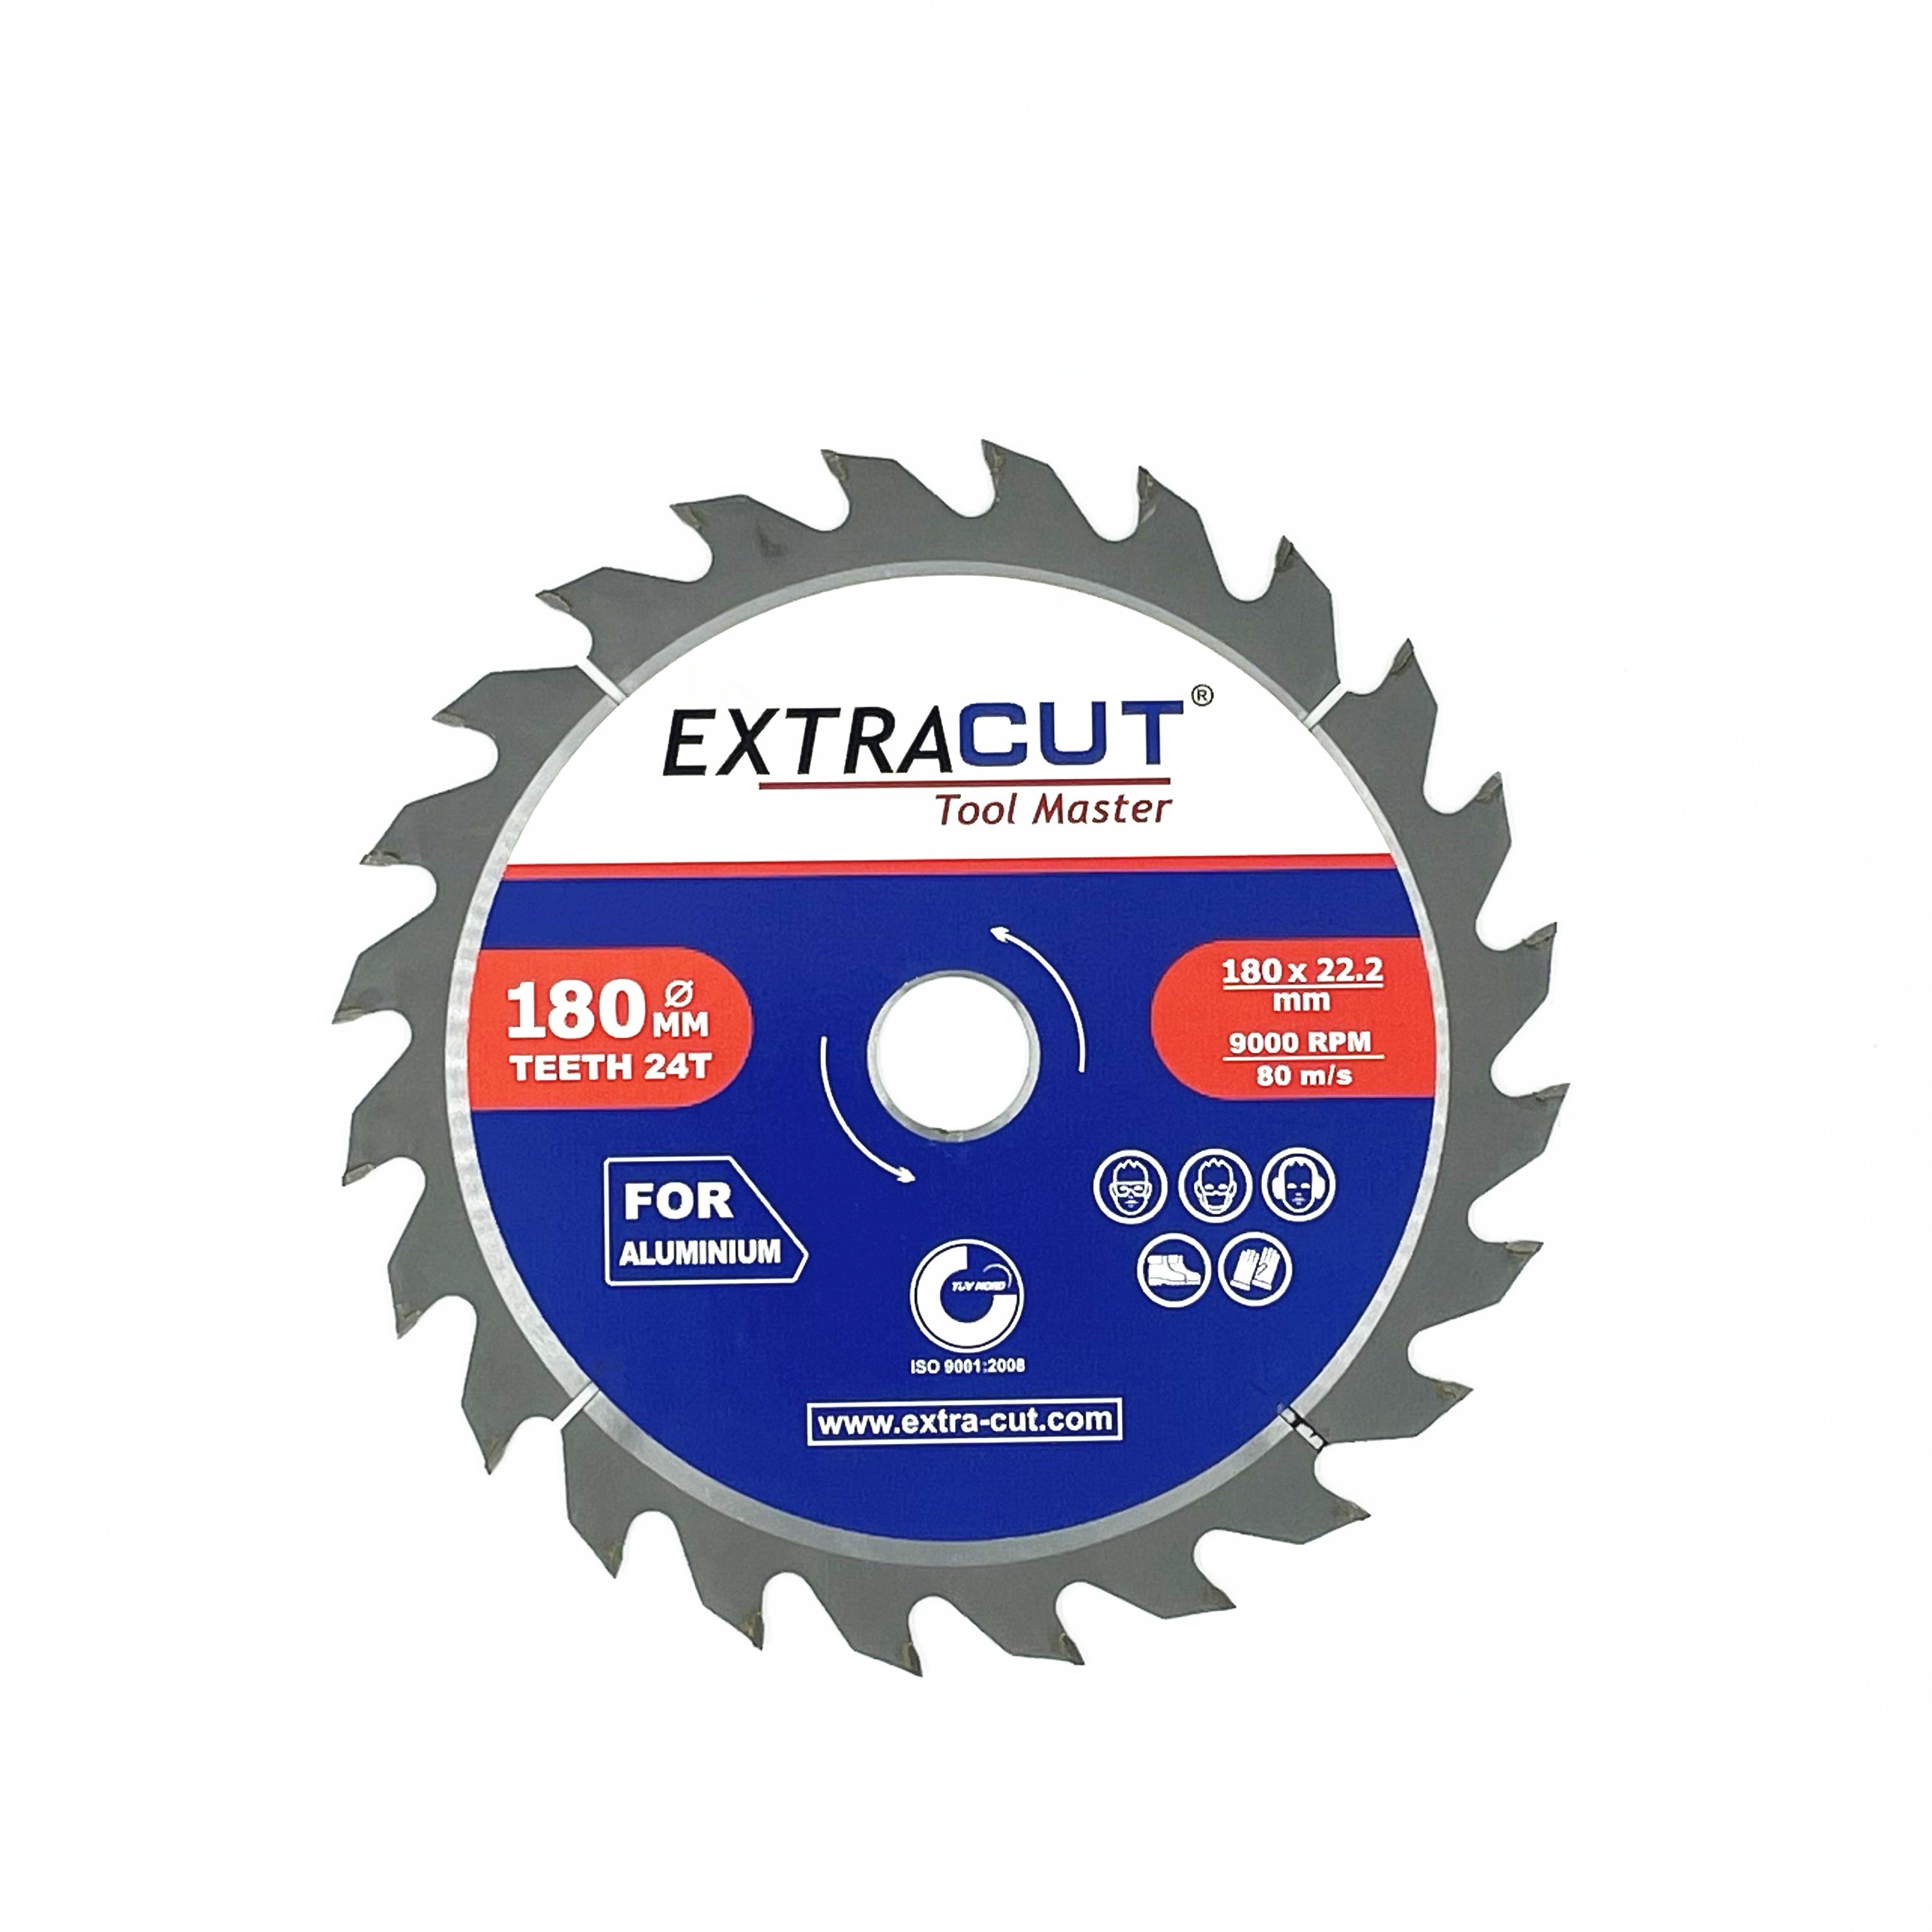
アルミニウム板および押出形材向けの多刃数・非鉄金属用ブレード。
製品を見る
ディスクグラインダー向けのT41薄型切断ディスク — 高速、きれいな切断面、材料ロス最小。
製品を見る
溶接ビードの仕上げと下地処理向けのT27研削ディスク。
製品を見る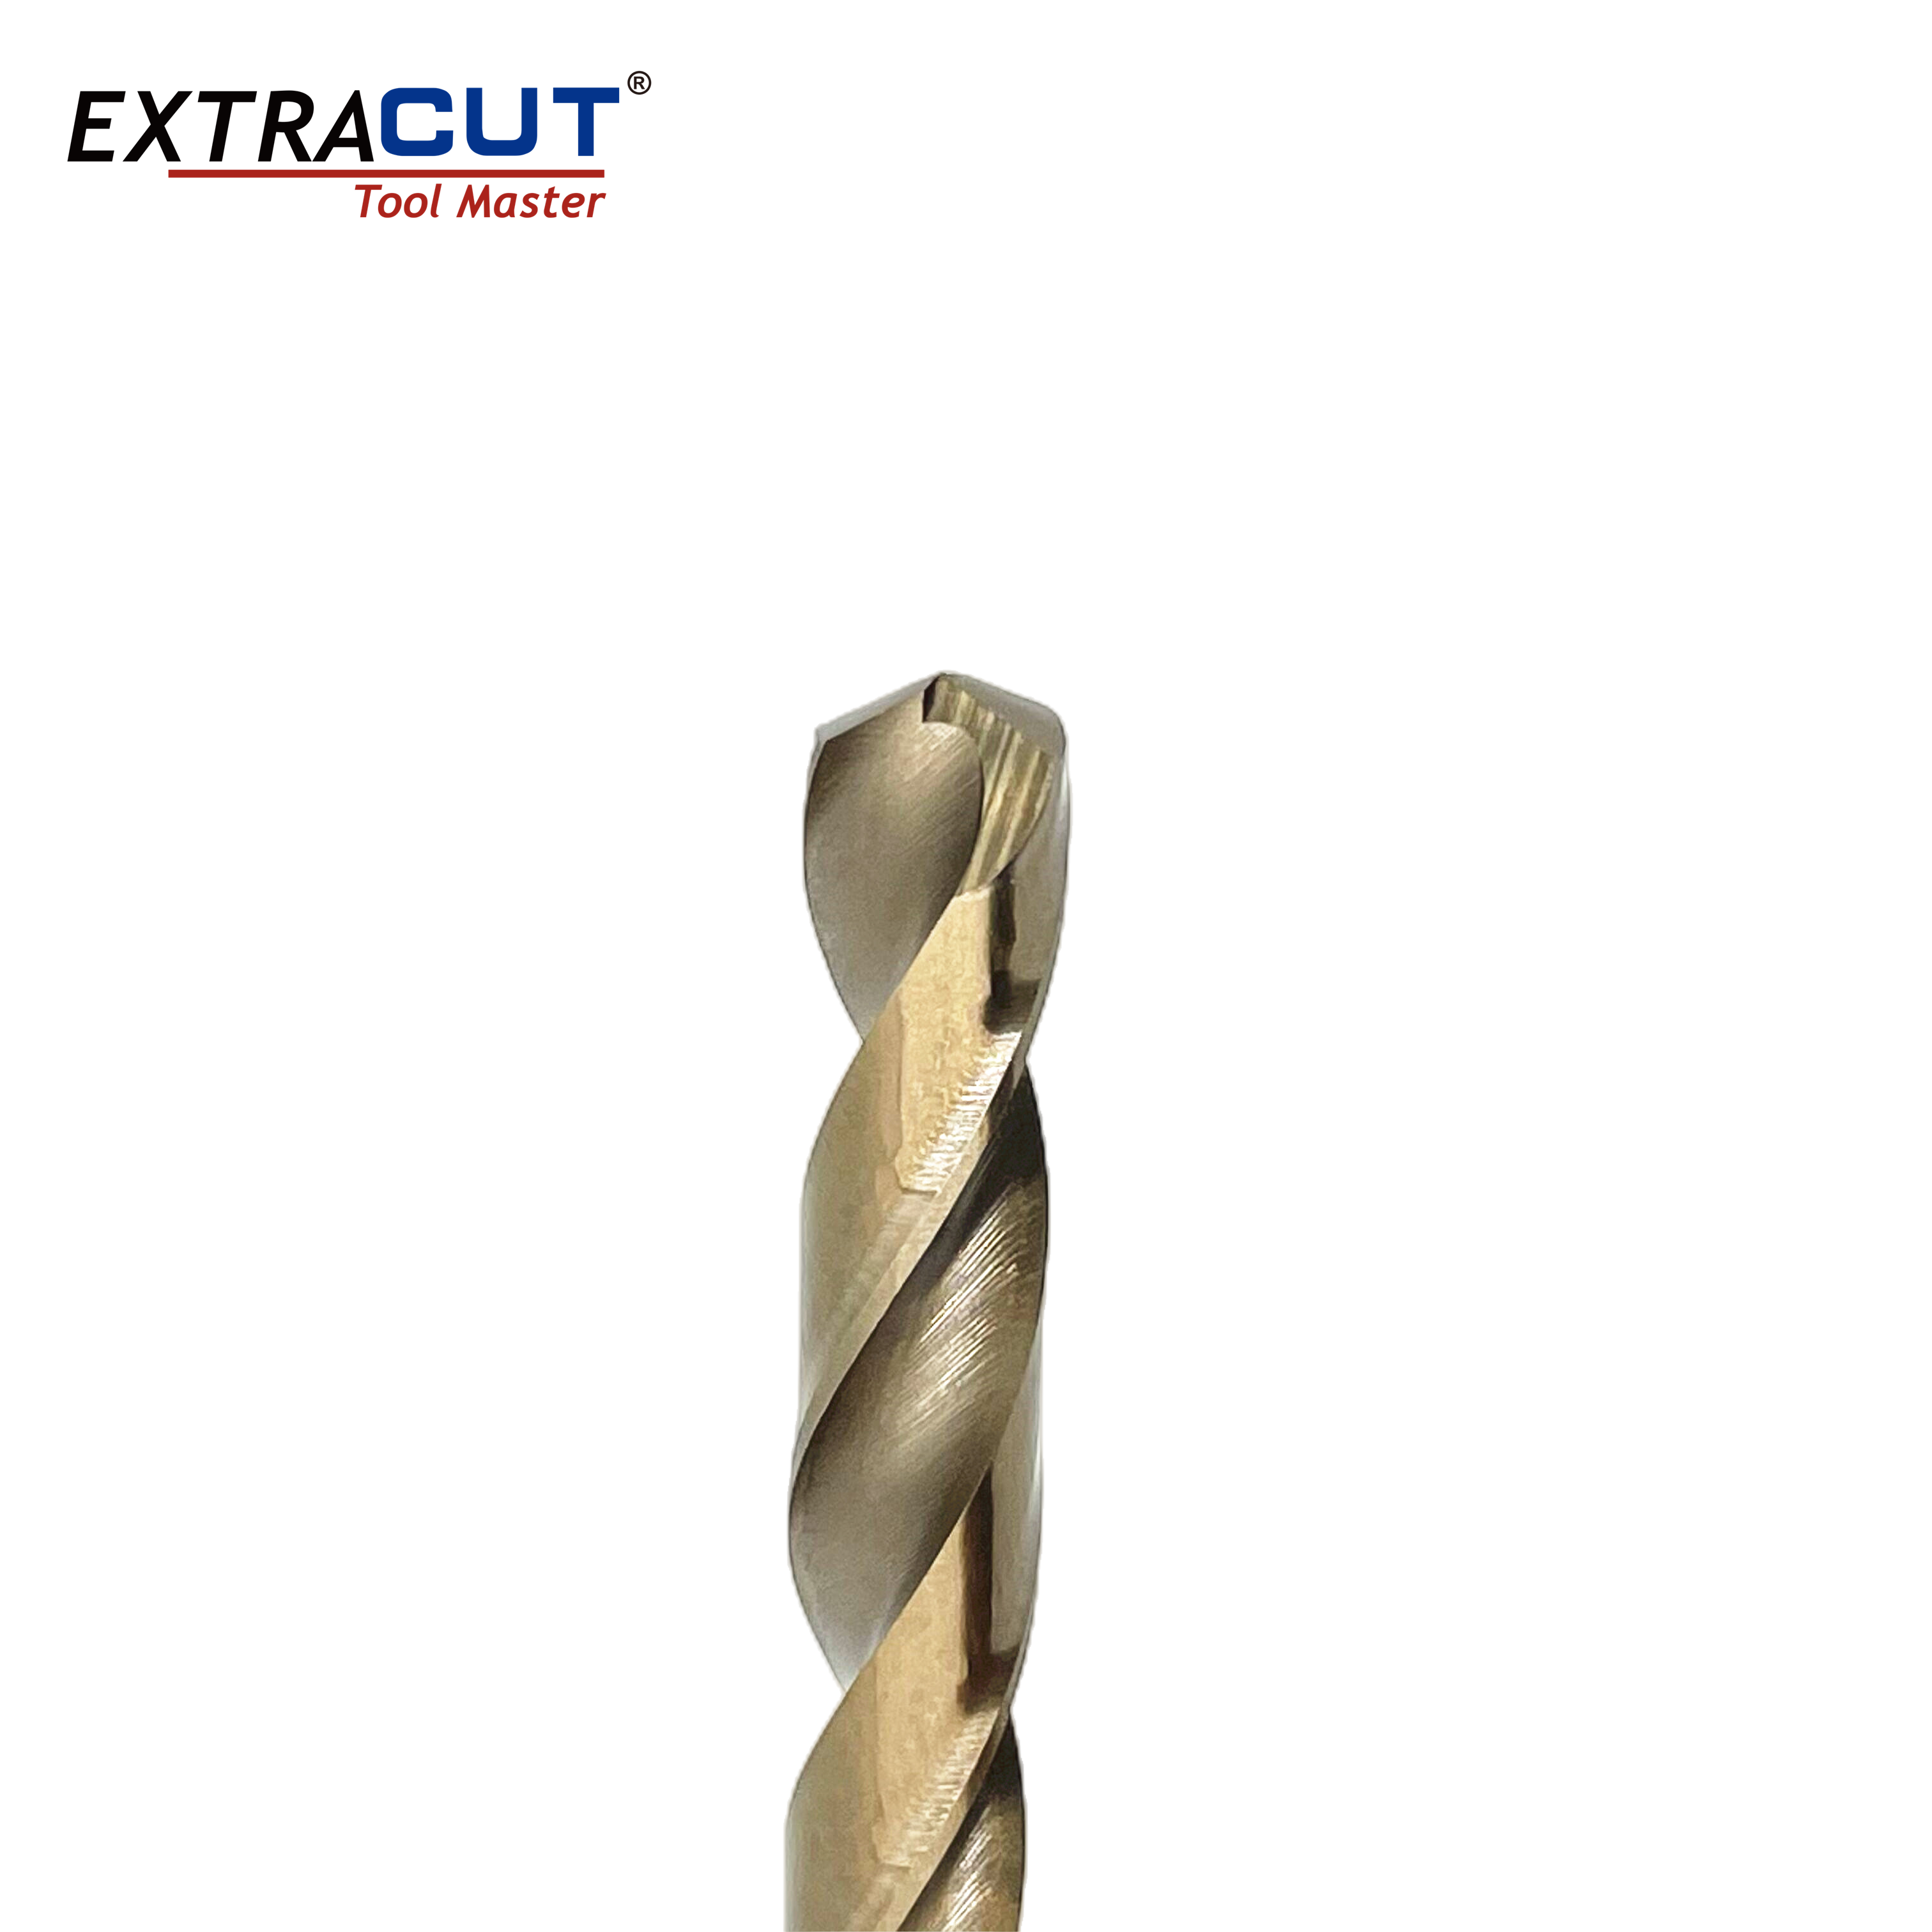
ステンレス鋼および加工硬化性合金向けのコバルト(M35)ツイストドリル。
製品を見る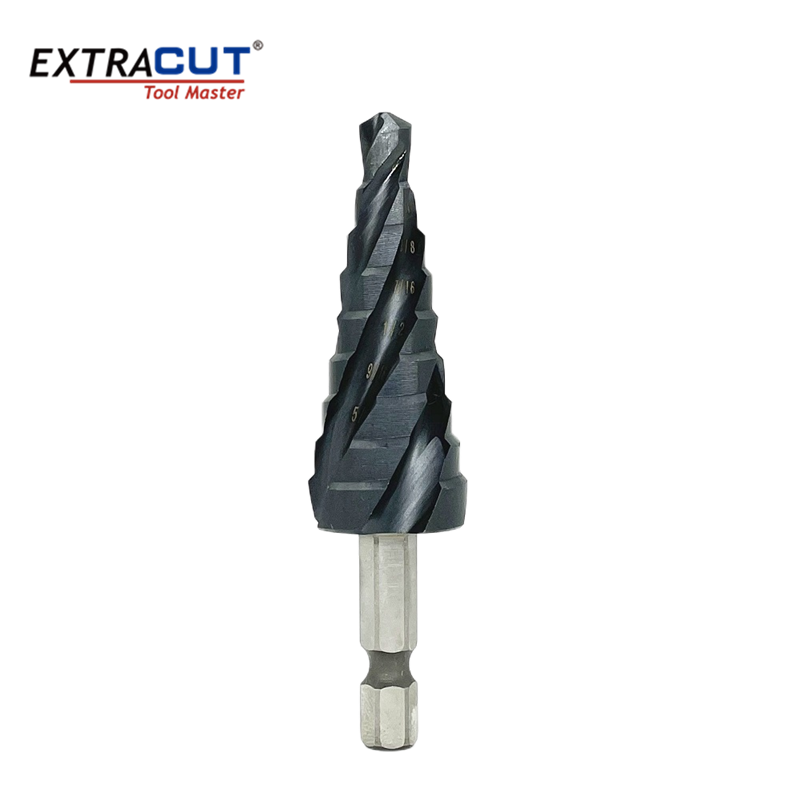
TiAlNコーティングのステップドリル:1本で薄板の複数の穴径に対応します。
製品を見る
マグネットボール盤で構造用鋼を穴あけするためのHSSアニュラカッター。
製品を見る
バリ取りと面のならしを1パスで行えるジルコニア製フラップホイール。
製品を見る項目は少ないが、影響は大きい。このページのすべての作業に当てはまります。
当社の技術チームが最も多く受ける質問です。