合成ダイヤモンド粒度
HPHT法で育成した単結晶粒度を狭いメッシュ帯にふるい分けし、実際に切断する材料に合わせて選定します — 御影石、鉄筋コンクリート、アスファルト、磁器タイル、未硬化コンクリート。
- 粒度区分
- 30/40 – 80/100 メッシュ
- チェック項目
- 靭性・形状・熱安定性
- 集中度
- ボンドと用途ごとに設定
ロット番号は材料受入時に発行され、船荷証券まで製品に随伴します。この一本の記録のつながりがあるからこそ、納品から3年後に品質に関するご質問をいただいてもお答えできます — 推測ではなく、データで。
信頼だけでミキサーに投入することはありません。ダイヤモンド粒度、金属ボンド粉末、鋼材基板の入荷ロットはすべてサンプリングして測定し、受入検査基準に照らして記録します。証明書のないロット、公差外のロットは、ゲートで受入を拒否します。
HPHT法で育成した単結晶粒度を狭いメッシュ帯にふるい分けし、実際に切断する材料に合わせて選定します — 御影石、鉄筋コンクリート、アスファルト、磁器タイル、未硬化コンクリート。
コバルト、カーボニル鉄、銅、スズ、ニッケルの配合に、超硬合金と気孔調整剤を加えたものです。化学成分はロットごとに検証します。セグメントが目詰まりするか、切れ味を維持するかはボンドで決まるからです。
ダイヤモンドブレード向けに、レーザー切断と応力除去処理を施した 65Mn および 75Cr1 コアを、直径100–600mmの全域で供給しています。すべてのブランクは、在庫受入前に硬さ、平面度、内径の振れを検査します。
ダイヤモンドの硬さは決まった値であり、結晶そのものはどのサプライヤーも同じものを使っています。鉄筋コンクリートを120m切断できるブレードと、40mで目詰まりするブレードを分けるのは、その結晶を保持する金属ボンドと、マトリックスがちょうど良い速度で摩耗して新しいダイヤモンドを露出させ続けるための気孔率です。
だからこそ当社はボンドを汎用品ではなく配合として扱います。運賃コストを理由にコバルトを鉄へ置き換えることは、当社が絶対に切らない妥協です。そしてお客様が同じ壁で当社のブレードと安価なブレードを比べたとき、最初に気づくのもそこです。
| 材料 | 測定項目 | 測定機器 | 合格基準 |
|---|---|---|---|
| ダイヤモンド粒度 | メッシュ粒度分布、衝撃靭性、1,100°C 加熱後の熱安定性 | Ro-Tap ふるい振とう機、脆性試験機、安定性炉 | メッシュ公差±3%、強度指数≥45 |
| 金属ボンド粉末 | 化学組成、粒径 D10 / D50 / D90、酸素含有量 | 分光分析計、レーザー粒径測定器、LECO O/N 分析計 | ミル証明書必須、O₂ は規格内 |
| 鋼製コア / ブランク | 硬さ、厚さ、平面度、中心穴の振れ | ロックウェル硬さ試験機、マイクロメータ、ダイヤルゲージ | 42–48 HRC、平面度 ≤ 0.10mm |
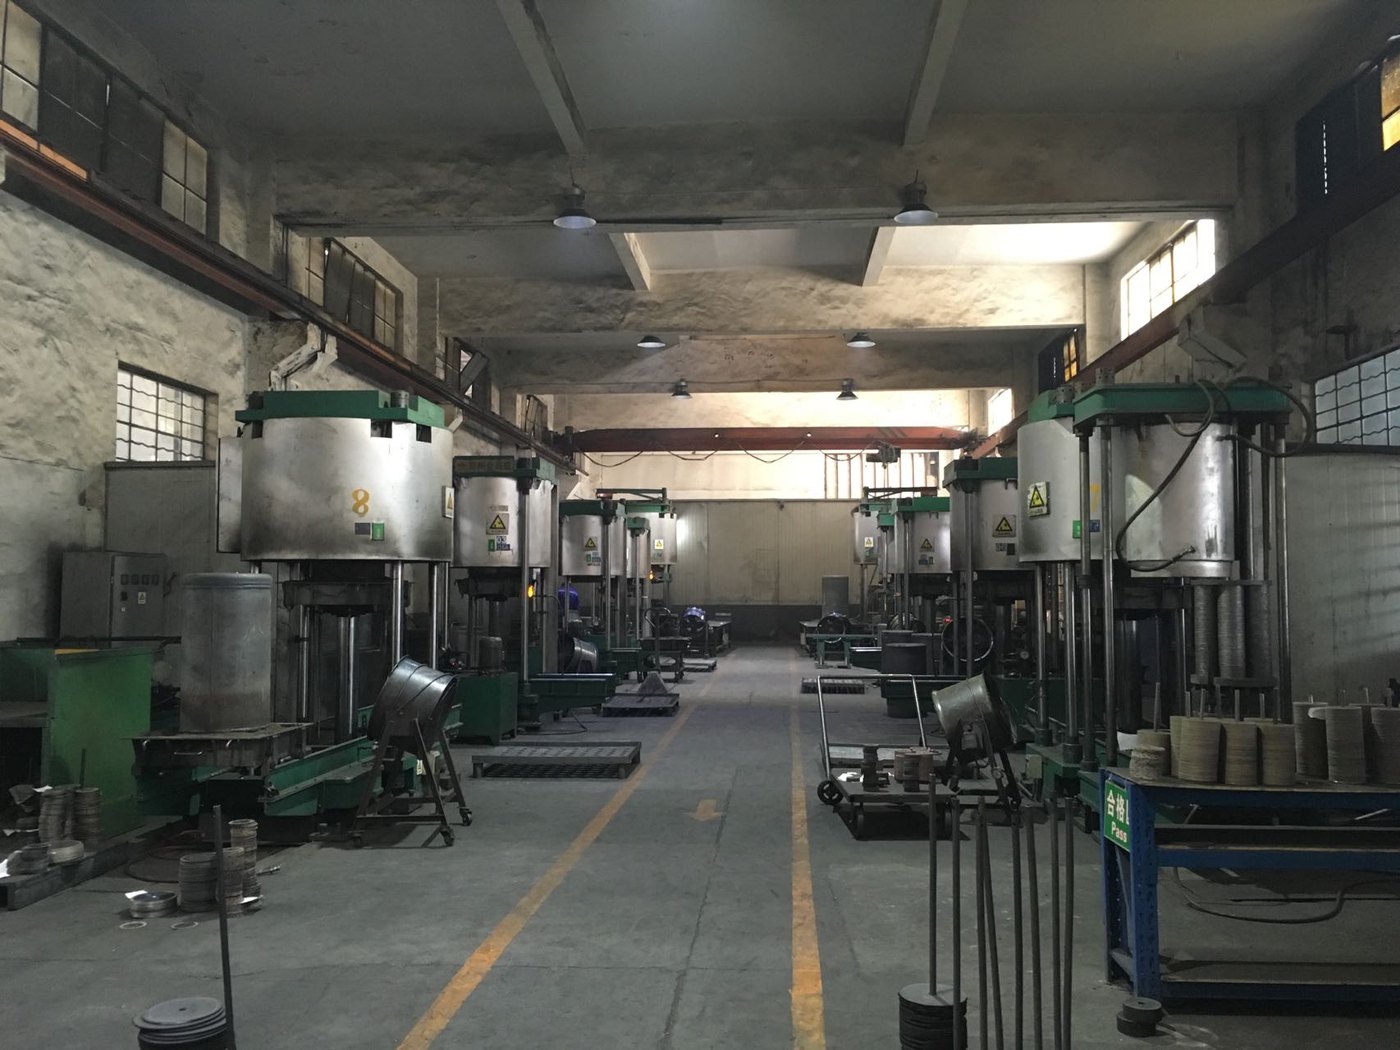
プレス、焼結、レーザー溶接、研磨、熱処理、コーティングはすべて社内で行います。工程パラメータは外注先ではなく当社が管理し、サイクルデータは炉の装入ごと、溶接プログラムごとに記録されます — 後になって品質管理報告書に意味を持たせるのは、この記録だけです。
鋼製コアは圧延油と防錆フィルムが付いたままミルから到着します。ほかの工程が手を加える前に、まず洗浄ラインを通します — 脱脂、水洗、乾燥 — こうして溶接、研磨、塗装はすべて清浄な素地の鋼から始まります。
ダイヤモンド粒度と金属粉末をボールミルで均一に混合し、流動性のある造粒粉にします。こうしてすべての結晶の周りを均一なマトリックスが取り囲みます。配合比はセグメントタイプごとに記録します — ロットを別のドラムの粉で"継ぎ足す"ことは決してありません。
油圧プレスとCNC加工した金型で、造粒粉をセグメント形状 — ストレート、ターボ、ルーフ型、波型 — に成形します。生密度はロットごとに確認します。冷間で緻密でないセグメントは、高温になっても緻密にならないからです。
セグメントは黒鉛金型に入れ、真空または不活性ガス雰囲気下で、制御された昇温・保持・冷却カーブに沿って焼結します — 通常は700–900°Cで、緻密化するように加圧します。冷却速度も配合の一部です。急げば、現場でしか現れない微細クラックを買うことになります。
集光したファイバーレーザービームがセグメントと鋼製コアを溶融し、接着ではなく冶金結合を作ります — 実際、セグメント本体より強い接合です。ろう付けと異なりコアへの入熱が非常に少ないため、ブレードが歪まず、後工程での再テンション調整も不要です。
溶接済みブレードは再び高圧炉に入り、密着焼結を行います。熱と圧力のもとでセグメントのボンドはさらに緻密化し、ダイヤモンド結晶をより強く保持します — これが切れ味を維持するのです — その間に鋼製コアは焼入れと応力除去が行われ、作業温度でも平さを保ちます。
コアは制御されたテンションにロール加工され、面と側面は平らに研磨されます。これにより、ブレードは最高回転数でも真っ直ぐ回り、切断が暴れることがありません。次工程に移る前に、軸方向の振れをダイヤルゲージで読み取ります。
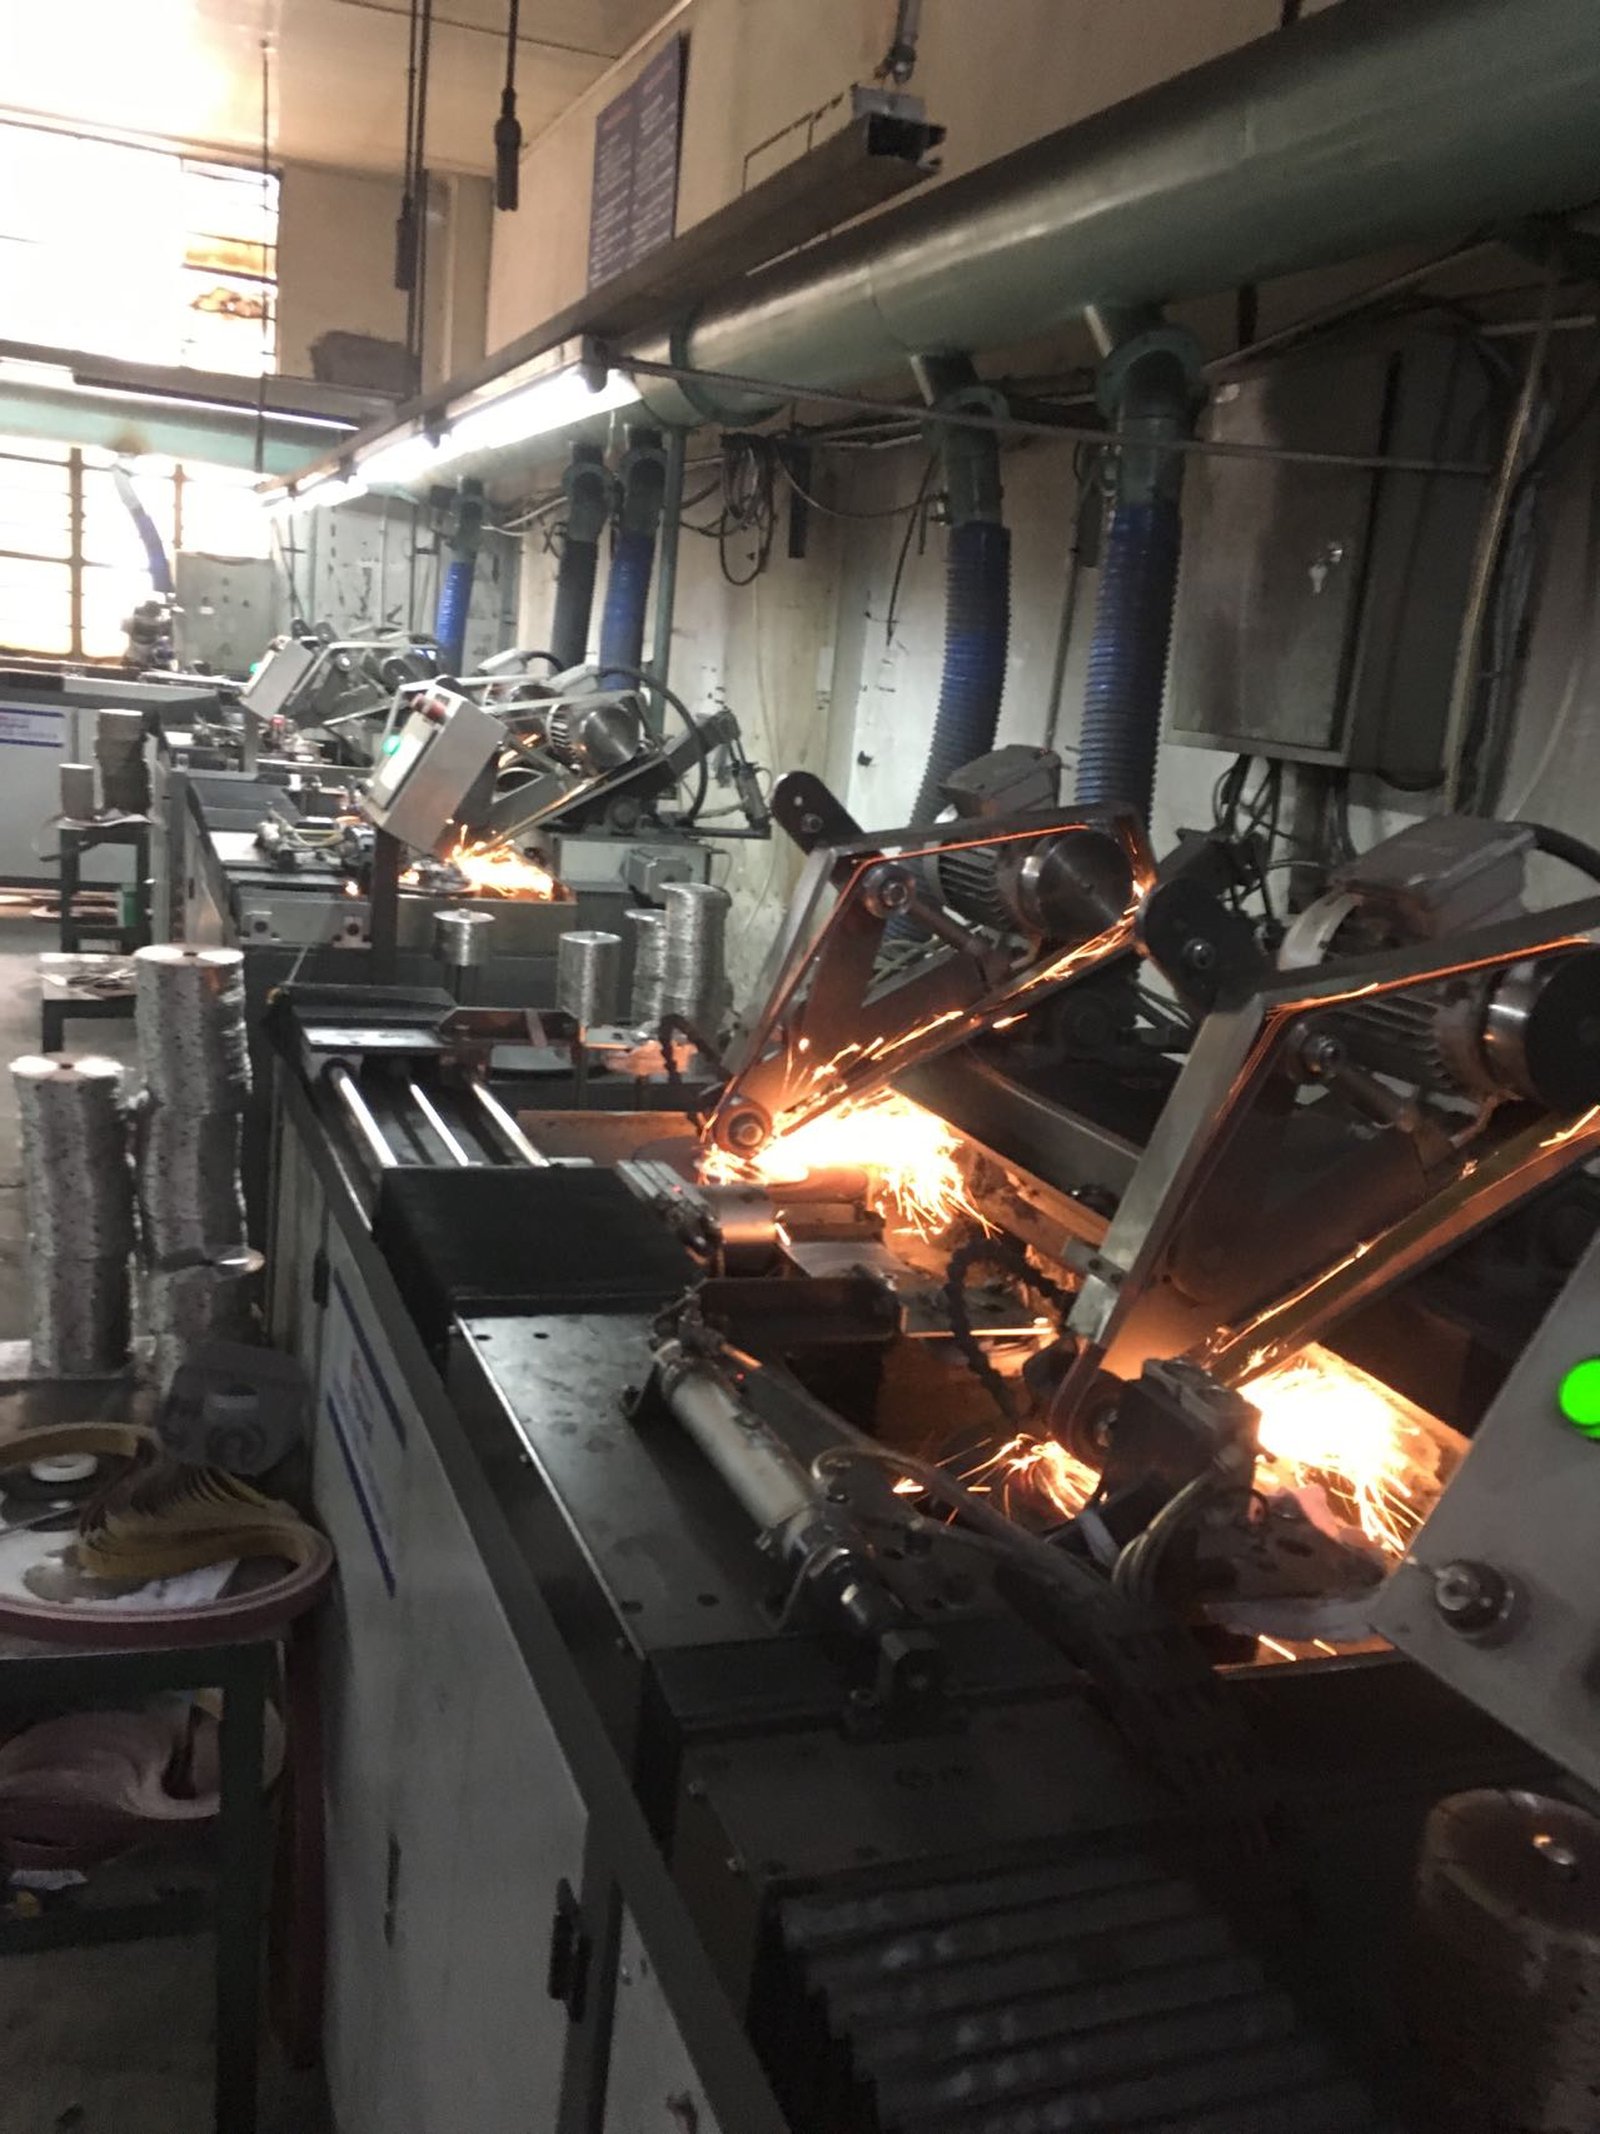
セグメントは図面どおりの歯形 — すくい角、逃げ角、ガレット形状 — に最終研磨され、セグメント間の溝を開けてスラリーと切屑が切込みから排出できるようにします。焼結ブランクが切れ刃になるのはここです。切れ味は焼き込むのではなく、研磨で作り込まれます。
ブレード本体はファミリーカラーにスプレー塗装され、焼付け硬化します。これにより鋼は保管中、海上輸送中、そして販売先の棚での期間を通じて錆から守られます。色には機能もあります。用途ラインが一目で分かるからです。
すべてのブレードに直径、内径、最高回転数、回転方向、そしてお客様の品番をレーザーマーキングします — ライン最後の工程であり、実物のブレードをロット記録に結びつける工程です。
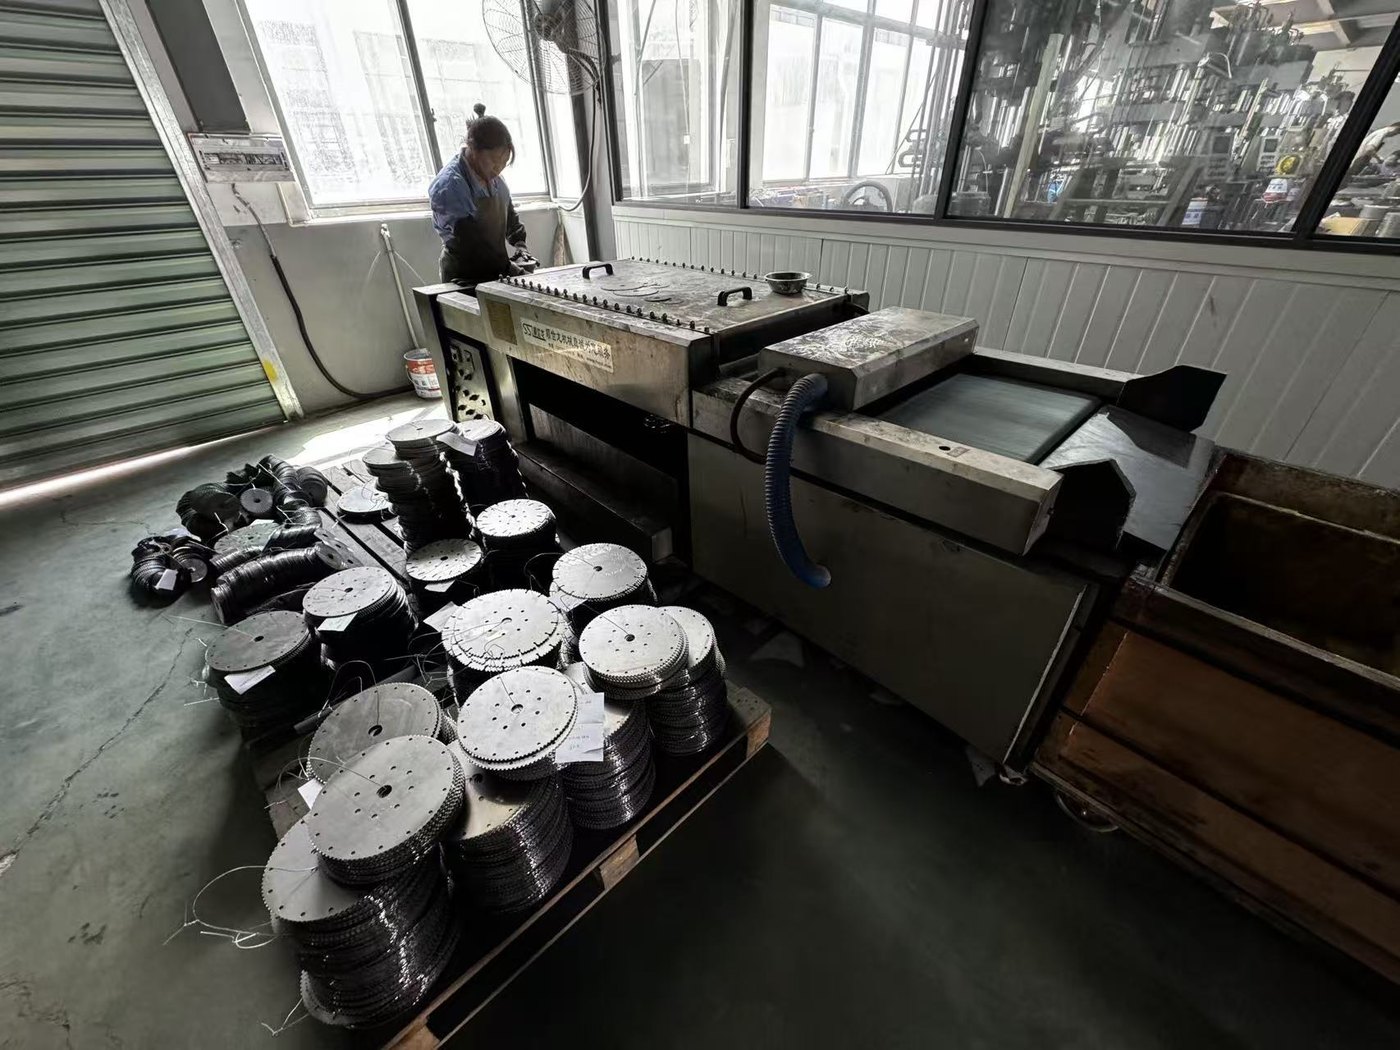
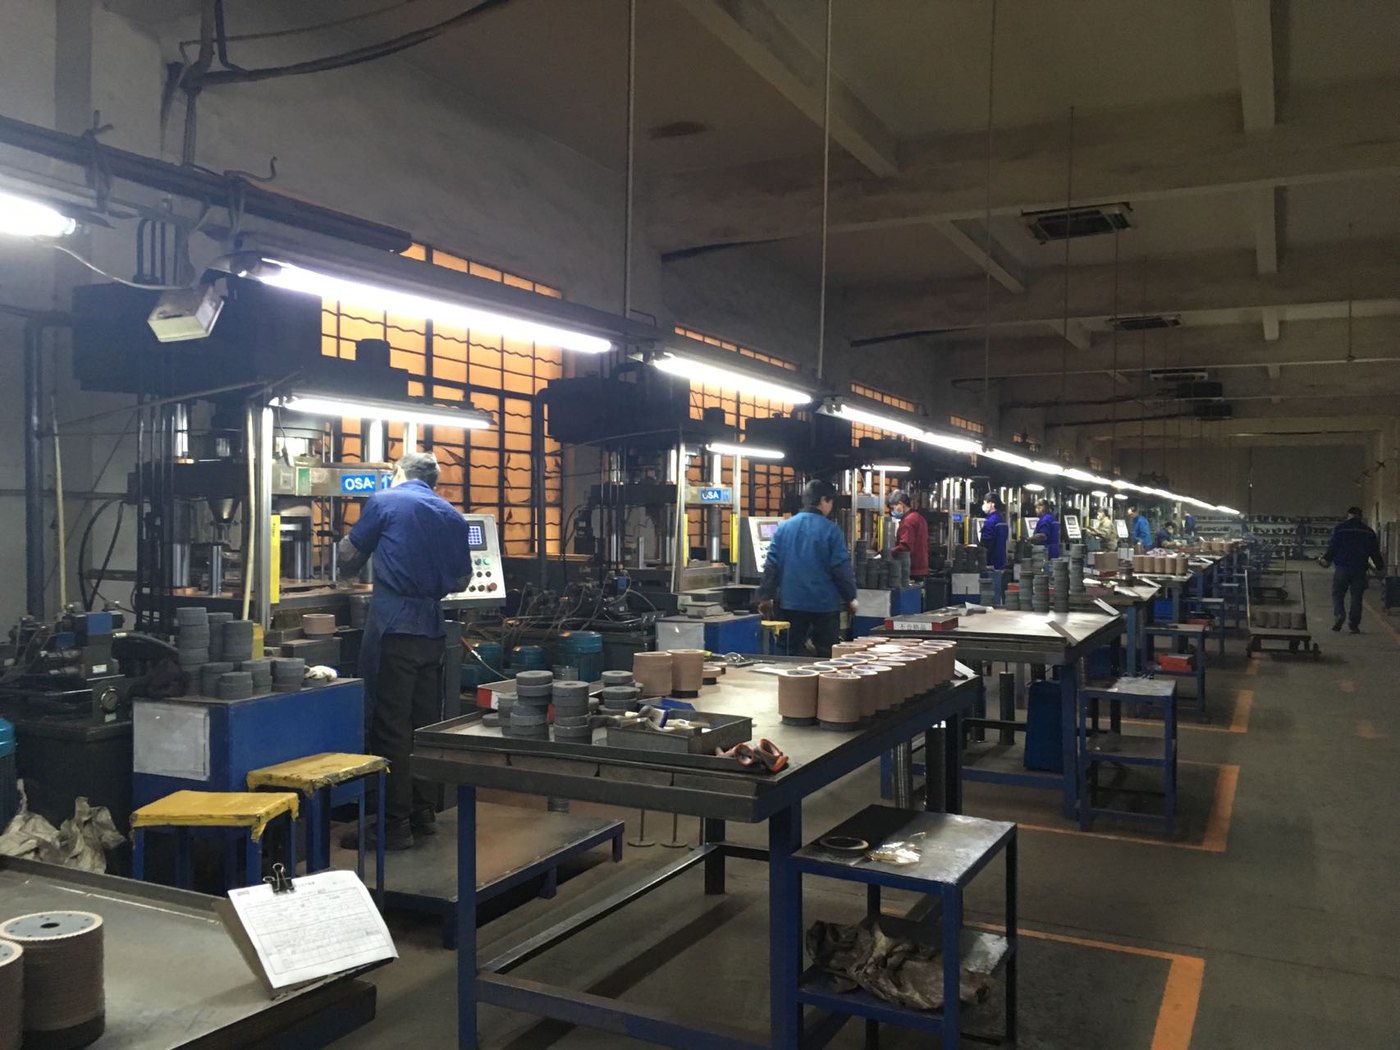
検査は最後まで取っておくのではなく、ライン全体に分散しています。最後ではバッチを廃棄する以外に手がありません。12のチェックポイントが生産工程内に、5つが出荷承認を守ります — どれか1つでも不合格なら、そのロットは停止します。
| 特性 | 方法 | 出荷承認基準 |
|---|---|---|
| セグメント硬さ | 研磨したセグメント面でのロックウェルB | 承認済みボンド規格の±5HRB以内 |
| 溶接せん断強さ | サンプリングしたブレードでの破壊せん断試験 | 規定せん断荷重以下で接合部破断なし |
| 軸方向の振れ(TIR) | 試験用取付軸に装着したブレードでのダイヤルゲージ測定 | 精密ブレードは≤0.05mm、汎用は≤0.20mm |
| 歯形・切れ刃品質 | プロファイルプロジェクター/工具顕微鏡 | 図面どおりのすくい角・逃げ角。切れ刃は鋭く、研磨バリなし。 |
| 塗膜密着・マーキング | クロスカットテープ試験。承認サンプルとの目視比較。 | テープ剥がし後の剥がれなし。マーキングは完全で読み取り可能。 |
| 切断性能 | 想定材料でのベンチ切断 | 該当SKUの基準切断速度と寿命を満たす |
試験ブレードは出荷せず、廃棄します。規格値ではなくご注文品の実数値が必要な場合はお尋ねください — ロットファイルは出荷物に同行します。
鋼製工具は錆びます。7月にインド洋を横断するコンテナは湿度の高い場所です。当社の梱包仕様はこの事実から始まります。すべての工具は箱詰め前に乾燥、防錆処理、密封を行い、各マスターカートンは当社のものではなくお客様のパレットとコンテナに合わせた寸法にします。
工具は製品ファミリーに応じて脱脂・乾燥し、気化性防錆紙、オイルディップ、またはドライフィルムコーティングで保護します。当社が管理するのは輸送梱包内の湿度であり、表面に付くものだけではありません。
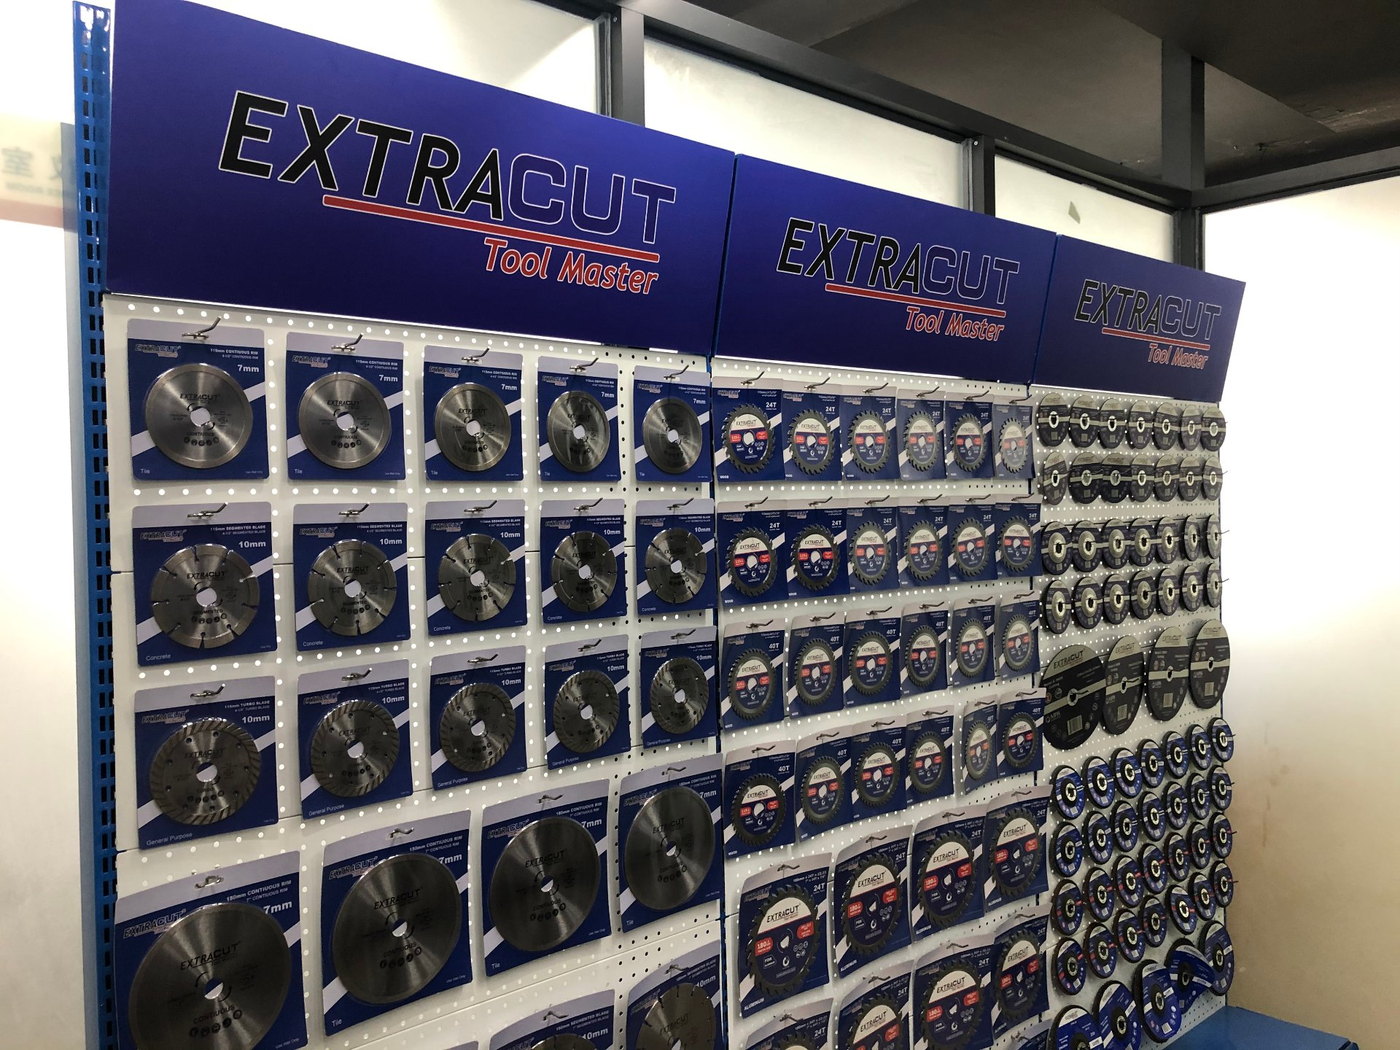
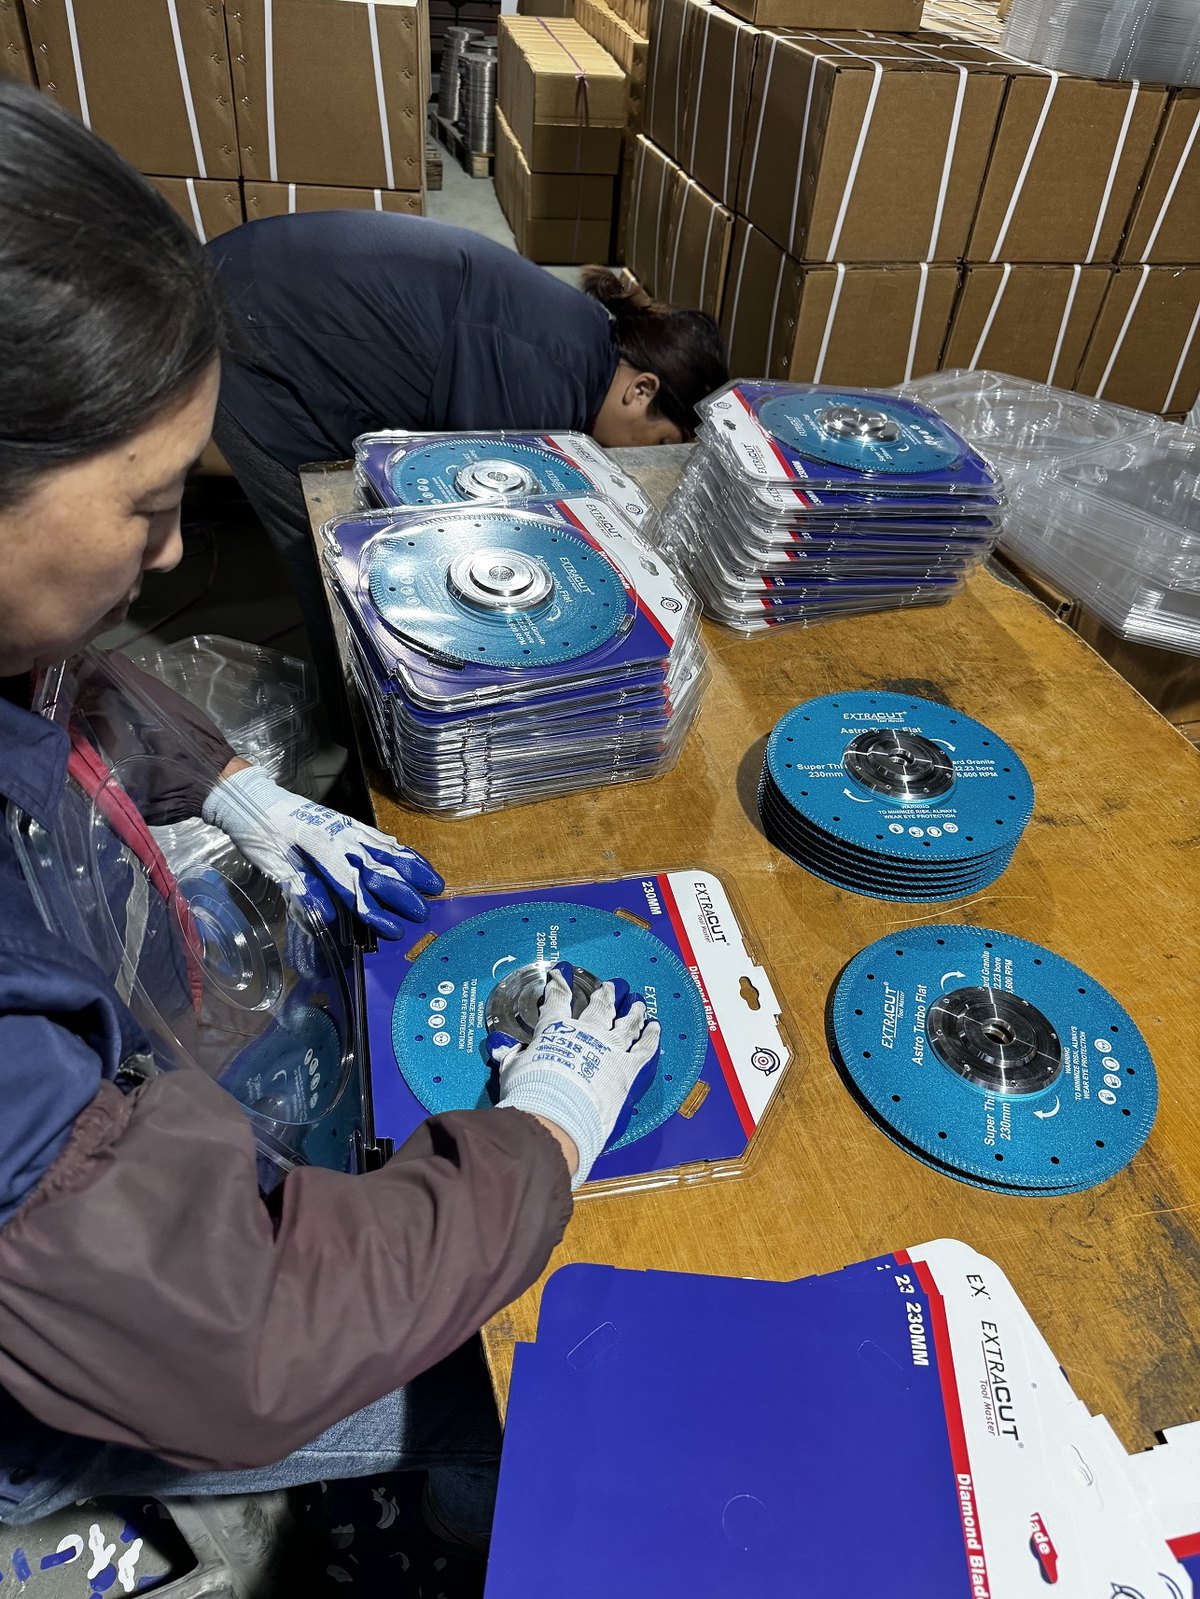
ブリスターカード、スキンパック、カラーボックス、ディスプレイボックス、またはPVCポーチ。バーコード、多言語表記、警告ピクトグラムはお客様の市場要件に合わせて印刷します — アートワークは初回生産前にお客様と校正し、後からではありません。
個装箱 → 内箱 → マスターカートン、または倉庫のご希望に応じて単層バルクカートン。ボールグレード、寸法、ケースマークは初回出荷前に合意し、再注文時も同一に保ちます。
輸出パレットは熱処理済みでISPM 15マーク入り、カートンはストレッチラップで巻かれ、複数回ハンドリングされるLCL貨物にはコーナーボードを追加します。パレット高さはコンテナの有効クリアランス内に収めます。
| 製品ファミリー | 個装箱 | 内箱 / マスターカートン | 保護 |
|---|---|---|---|
| ダイヤモンドブレード | ブリスターカードまたはカラーボックス、1個 | マスターカートンあたり10–50個 | VCI紙+段ボール仕切り |
| ドリルビット | PVCポーチ、スキンパックまたはプラスチックチューブ | マスターカートンあたり50–200個 | VCI紙、チップ保護付き |
| ホールソー | パイロットビット付きカラーボックス | マスターカートンあたり20–50個 | 発泡材またはボードインサート |
| 研削ディスク・カップホイール | シュリンクスリーブ、5–10個 | マスターカートンあたり100–200個 | エッジ保護付き、平積み |
| バルク / OEM | 1個ごとにポリ袋 | カートンまたはパレットボックス、お客様仕様 | 取り決めによる |
コンテナをブッキングする前に、お客様のカートン構成に合わせた積載計画を作成し、見積に対して立方メートル数を確認します。お客様にはこの計画と梱包リストを一緒に承認していただき、当社はそのとおりに積み込みます。ドックでパレットを積み直す必要が出た場合、当社からその日のうちにご連絡します — 3週間後にフォワーダーから聞くことにはなりません。
完成品はお客様の注文の一行ごとに照らしてピッキングし、不足分はブッキング前に指摘します。積込み場で見つかることはありません。複数SKUのご注文はケースマークごとにステージングします。
カートンは積載計画どおりにパレタイズし、パレットごとに計量と寸法測定を行います。梱包リストの正味重量と総重量は、理論計算ではなくこのスケールの値です。
貨物に合わせて20'GP、40'GP、40'HQ、またはLCL混載を選定し、パレット位置と残存スペースを示す上面図の積載レイアウトを作成します。PDFでお渡しするので、そのまま倉庫へ転送できます。
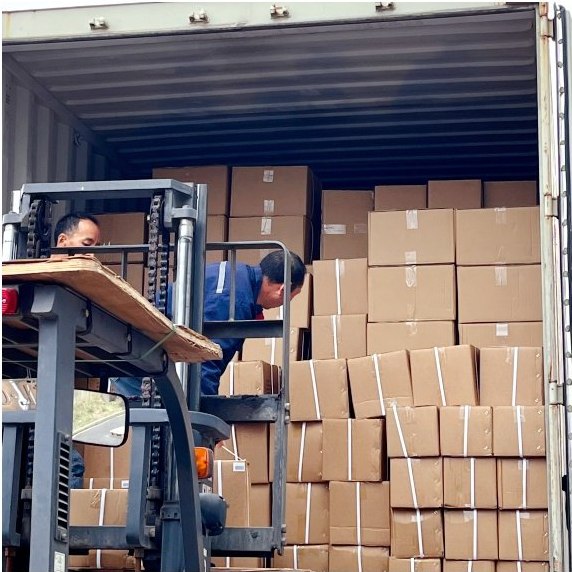
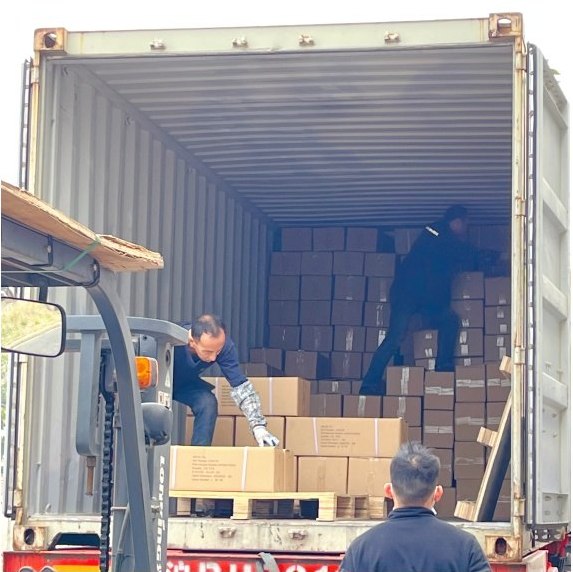
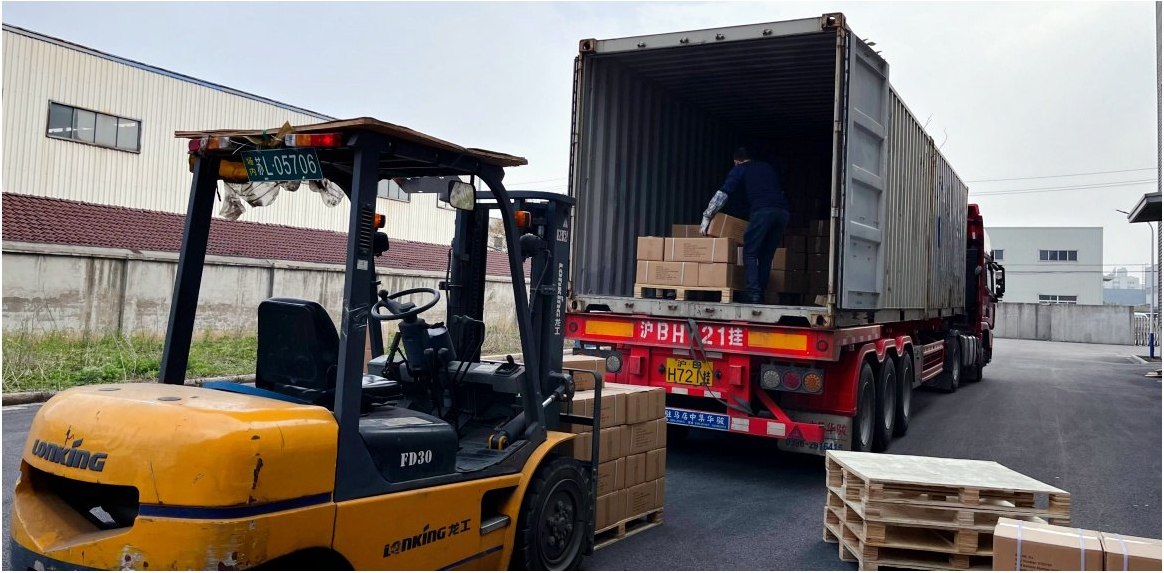
コンテナの扉は空の状態、積込み中、積込み完了の各段階で写真撮影します。シール番号を記録し、取り付けたシールを撮影します。この写真一式は船積書類とともに送られるため、輸送中に何かが問題になっても共有の記録が残ります。
ブリスターカード入りブレード、箱入りホールソー、ポーチ入りドリルビットという典型的な混載注文では、重いブレードカートンを低く前方に、軽い小売用カートンを高く後方に積みます。お客様の倉庫でバールが必要になるほど詰め込むことはありません。
| コンテナ | 内寸 | 有効容積 | 標準積載重量 | 最適な用途 |
|---|---|---|---|---|
| 20' GP | 5.90 × 2.35 × 2.39 m | ≈ 28 CBM | ≈ 21,000kg | 単一ファミリーのご注文、初回の試しコンテナ |
| 40' GP | 12.03 × 2.35 × 2.39 m | ≈ 58 CBM | ≈ 26,000kg | 重いカートンを含む混載注文 |
| 40' HQ | 12.03 × 2.35 × 2.69 m | ≈ 68 CBM | ≈ 26,000kg | 混載または軽量な小売梱包のご注文 |
| LCL | フォワーダーで混載 | 立方メートル単位 | — | 試し注文、複数SKU、少量 |
当社の工場はNingbo-Zhoushanから約150km、上海から約190kmの場所にあるため、カットオフが遅くても本船に間に合わせることができます。海上、航空、鉄道、エクスプレスはすべて、長年付き合いのあるフォワーダー経由で手配します — そしてお客様には受注を取るための数字ではなく、実際の輸送日数をお伝えします。
| モード | 最適な用途 | 標準輸送日数 | 備考 |
|---|---|---|---|
| 海上輸送 — FCL | コンテナ単位のご注文 | 港から港まで12–40日 | kgあたりのコストは最安。Ningboおよび上海から主要ハブへ直行便があります。 |
| 海上輸送 — LCL | 試し注文、複数SKU | FCL輸送日数+5–10日 | フォワーダーの倉庫で混載。カートンはパレット対応である必要があります。 |
| 航空輸送 | 緊急補充、サンプル | ドアツードアで3–8日 | 最低課金重量は45kg。杭州蕭山または上海浦東発。 |
| 鉄道 — 中国 / 欧州 | 中央・東欧州 | 18–22日 | 海上と航空の中間の選択肢。枠は早めに押さえます。 |
| エクスプレス便 | サンプル小包、小口の補充品 | 3–6日 | DHL / FedEx / UPS。サンプルはDDP対応可。 |
| 仕向地 | 荷揚げ港 | 標準輸送日数 |
|---|---|---|
| Japan | Tokyo · Yokohama · Osaka | 5–8日 |
| 韓国 / シンガポール | Busan · Singapore | 4–8日 |
| 中東 | Jebel Ali · Dammam | 18–25日 |
| オーストラリア / ニュージーランド | Sydney · Melbourne · Auckland | 18–22日 |
| 米国西海岸 | Los Angeles · Long Beach | 14–18日 |
| 米国東海岸 | New York · Savannah · Houston | 30–35日 |
| 北欧州 | Rotterdam · Hamburg · Felixstowe | 30–35日 |
| 地中海 | Genoa · Valencia · Piraeus | 28–34日 |
| 南米 | Santos · Buenos Aires · Callao | 32–40日 |
| アフリカ | Durban · Lagos · Mombasa | 25–35日 |
輸送日数は目安であり、仕向地の通関は含まれず、運航スケジュールと季節によって変動します。ブッキング前に必要船積日に対して実際のスケジュールを確認し、ブッキング確認と本船情報を書面でお送りします。
当社は自社のライセンスで輸出し、船荷証券から2営業日以内に書類一式を発行します。仕向地で特恵原産地証明書が必要な場合、お客様の通関業者に当社へ追わせるのではなく、当社自身が申請します。
| 製品ファミリー | HSコード | 品目説明 |
|---|---|---|
| ダイヤモンド丸鋸刃 | 8202.3910 |
天然または合成ダイヤモンド、あるいは立方晶窒化ホウ素を作用部分とする丸鋸刃 |
| その他の丸鋸刃 | 8202.3990 |
スリット刃や溝入れ刃を含む、その他の丸鋸刃 |
| ドリルビット(岩石用以外) | 8207.5090 |
その他の材料を作用部分とする穴あけ工具 — 高速度鋼(ハイス)のねじれドリル、ステップドリル、コアドリル |
| ダイヤモンドのフライス・研磨工具 | 8207.7010 |
天然または合成ダイヤモンド、あるいはCBNを作用部分とするフライス加工用工具 |
| ダイヤモンド砥石 | 6804.21 |
凝集した合成または天然ダイヤモンドによる砥石および類似品 |
| ホールソー・コアビット | 作用部分ごと | 作用部分による分類 — ダイヤモンド、超硬合金、またはバイメタルハイスの刃先 |
これらは当社の中国輸出の標準品目です。お客様の輸入を拘束する分類は、お客様ご自身の税関当局の判断によるものです。当社は出荷前に商業インボイス上のコードを確定し、必要であればお客様の通関業者向けに事前分類のメモを提供できます。
見積はUSD建ておよびEUR建てで行い、インコタームズは慣習ではなく契約書に明記します。生産納期は、お客様のデポジットと承認済みアートワークを受領した日から起算します。
| 注文タイプ | 納期 | 備考 |
|---|---|---|
| 在庫品 | 3–5営業日 | 標準的な直径と内径の製品を杭州の倉庫に保有しています。 |
| サンプル注文 | 5–7営業日 | 条件を満たすバイヤーには、当社負担でエクスプレス便にて発送します。 |
| OEM / ODM ブランド注文 | 20–30日 | 発注書ではなく、アートワーク承認日から起算します。 |
| 特注配合または新規金型 | 30–45日 | 金型の製作と、お客様の承認用の量産前サンプルが含まれます。 |