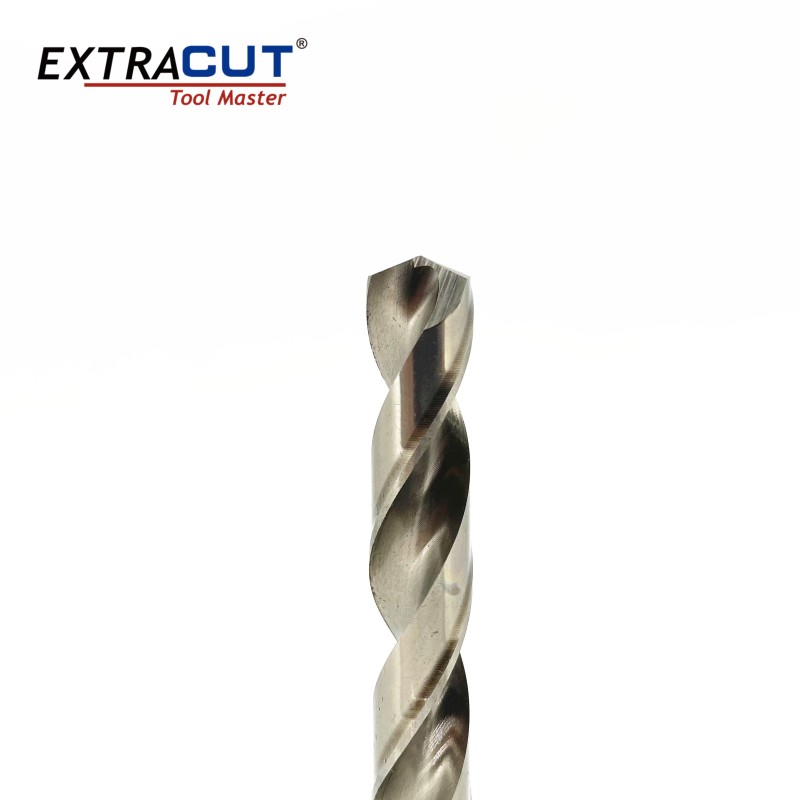
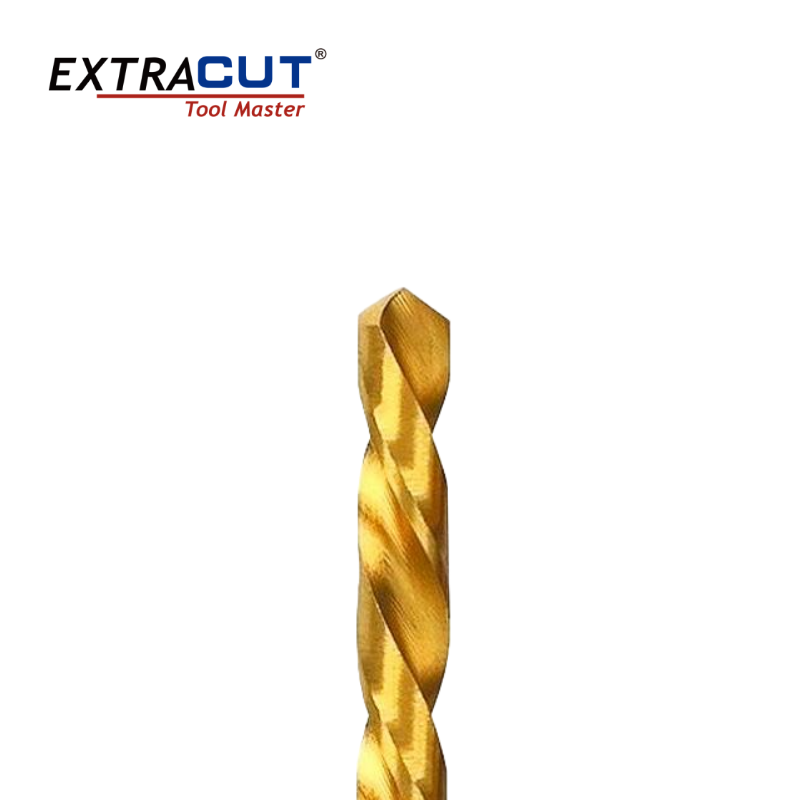
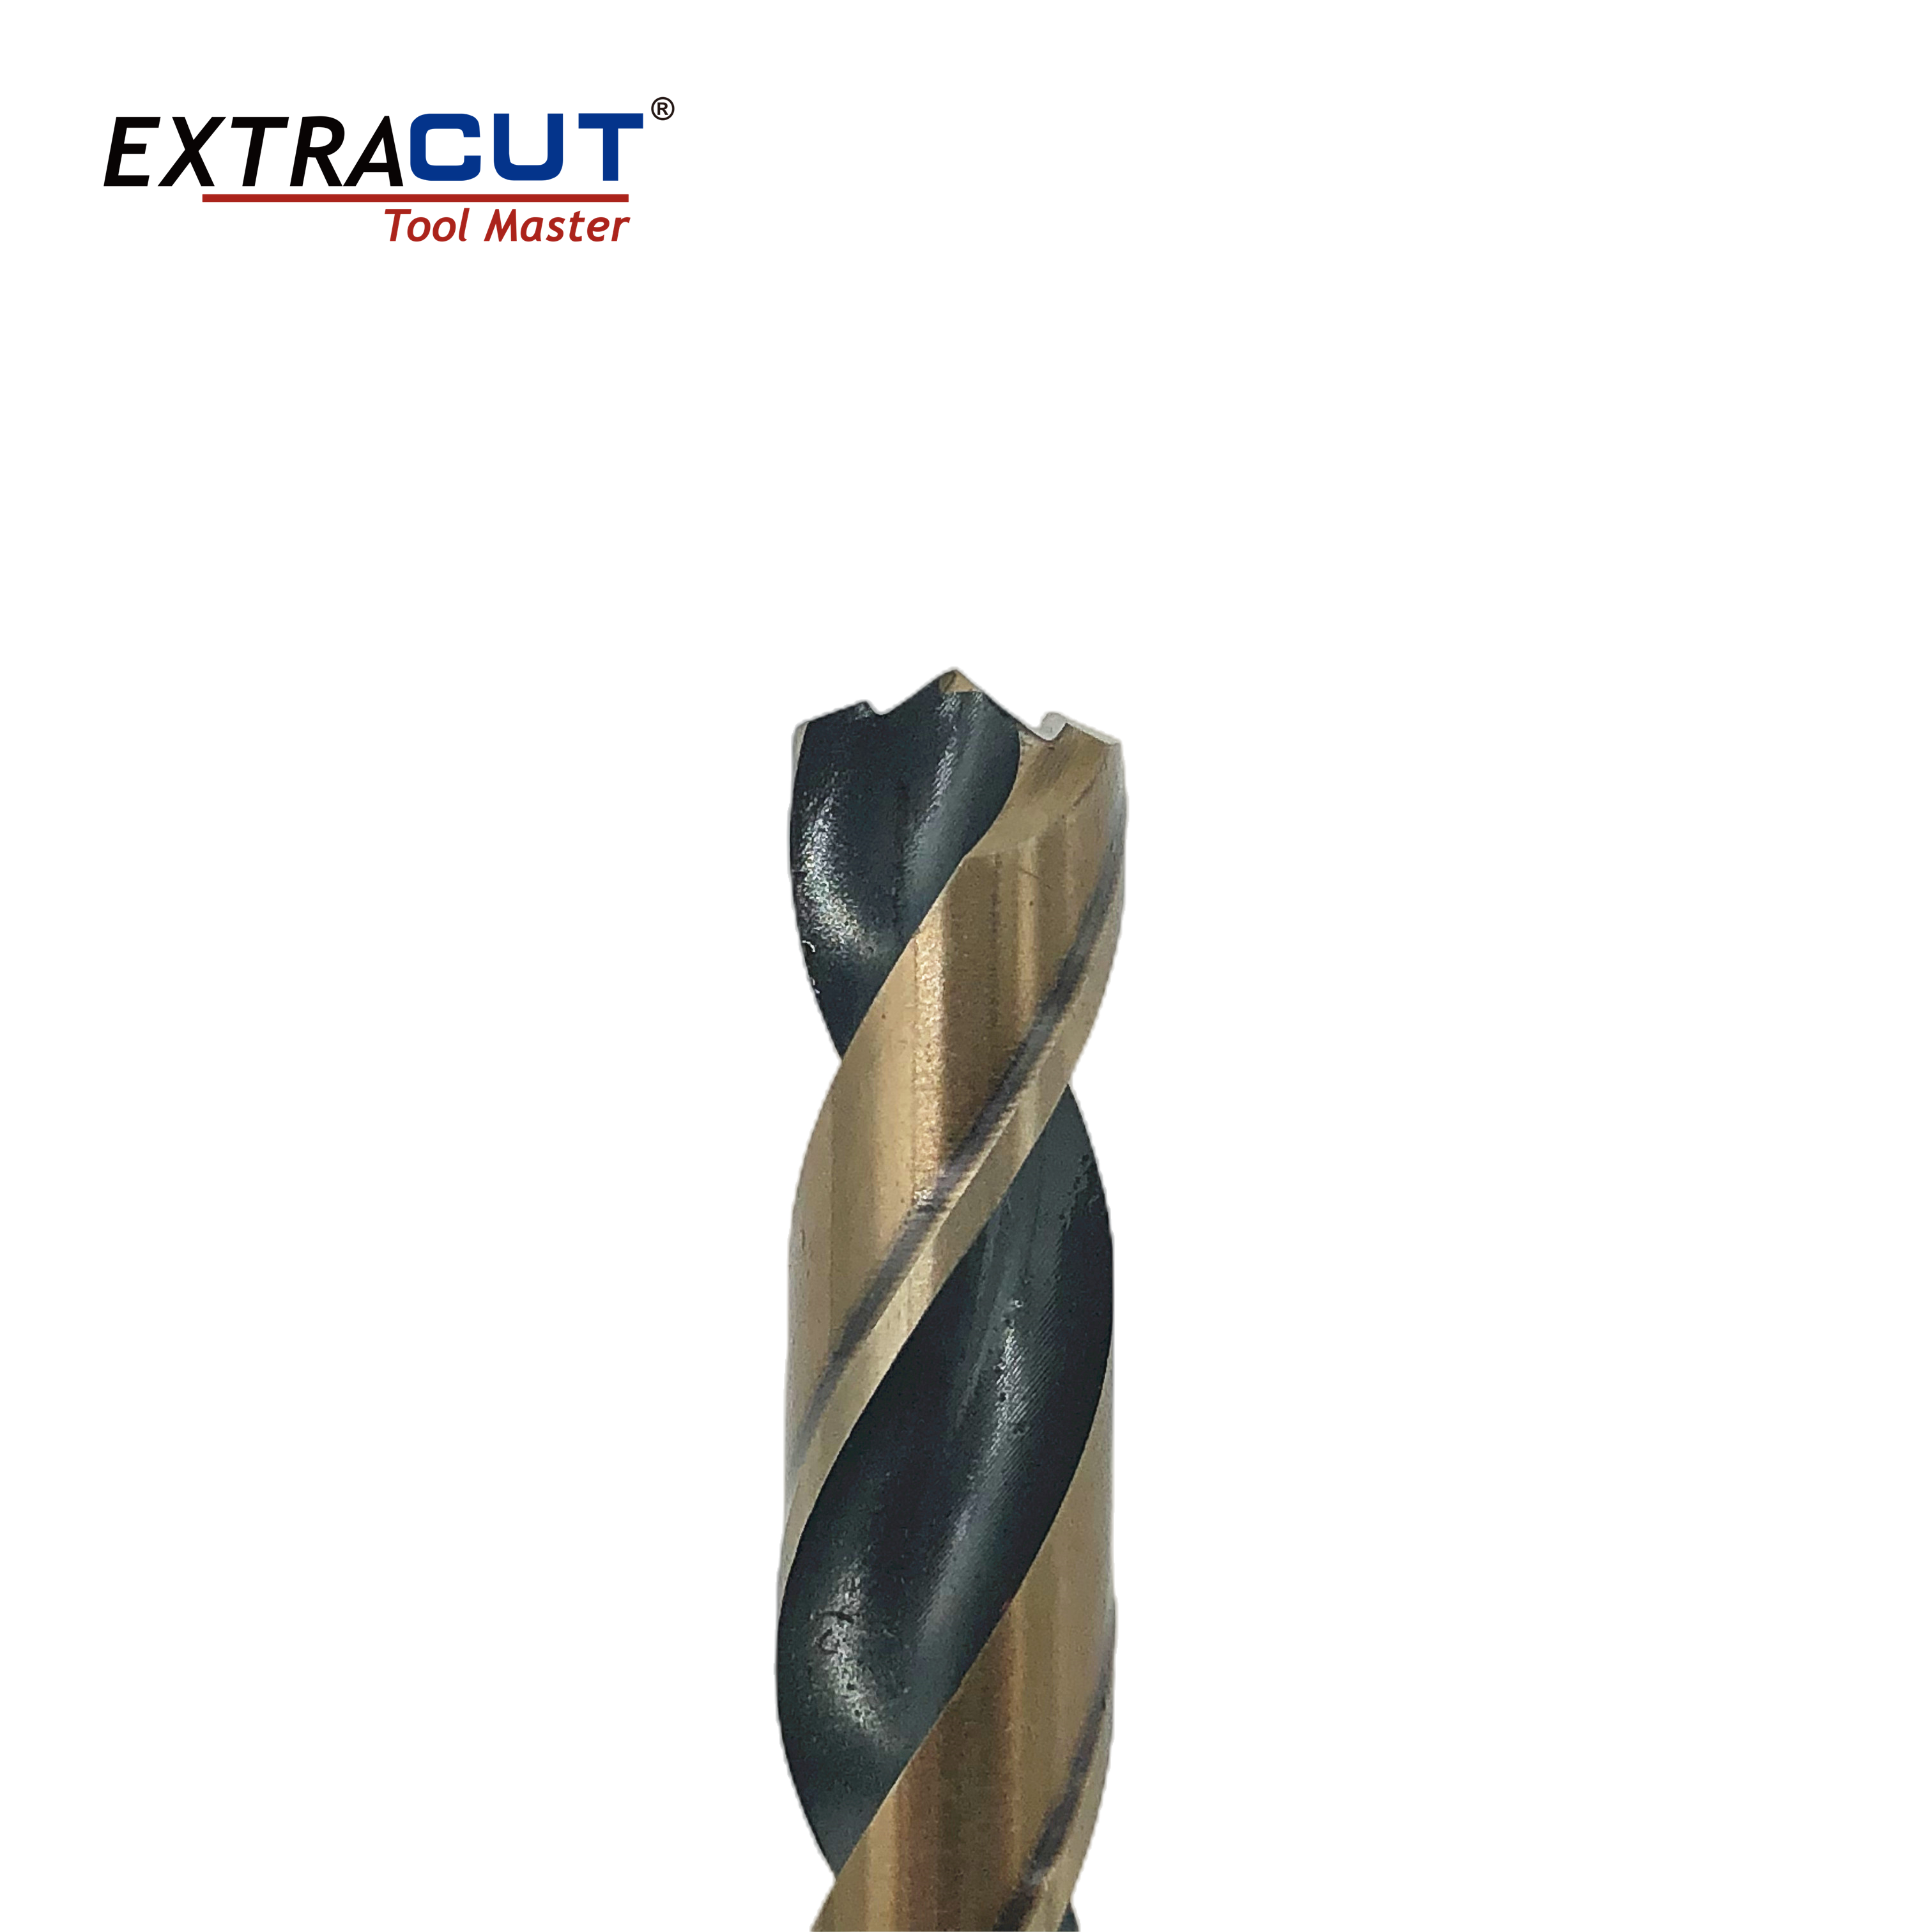
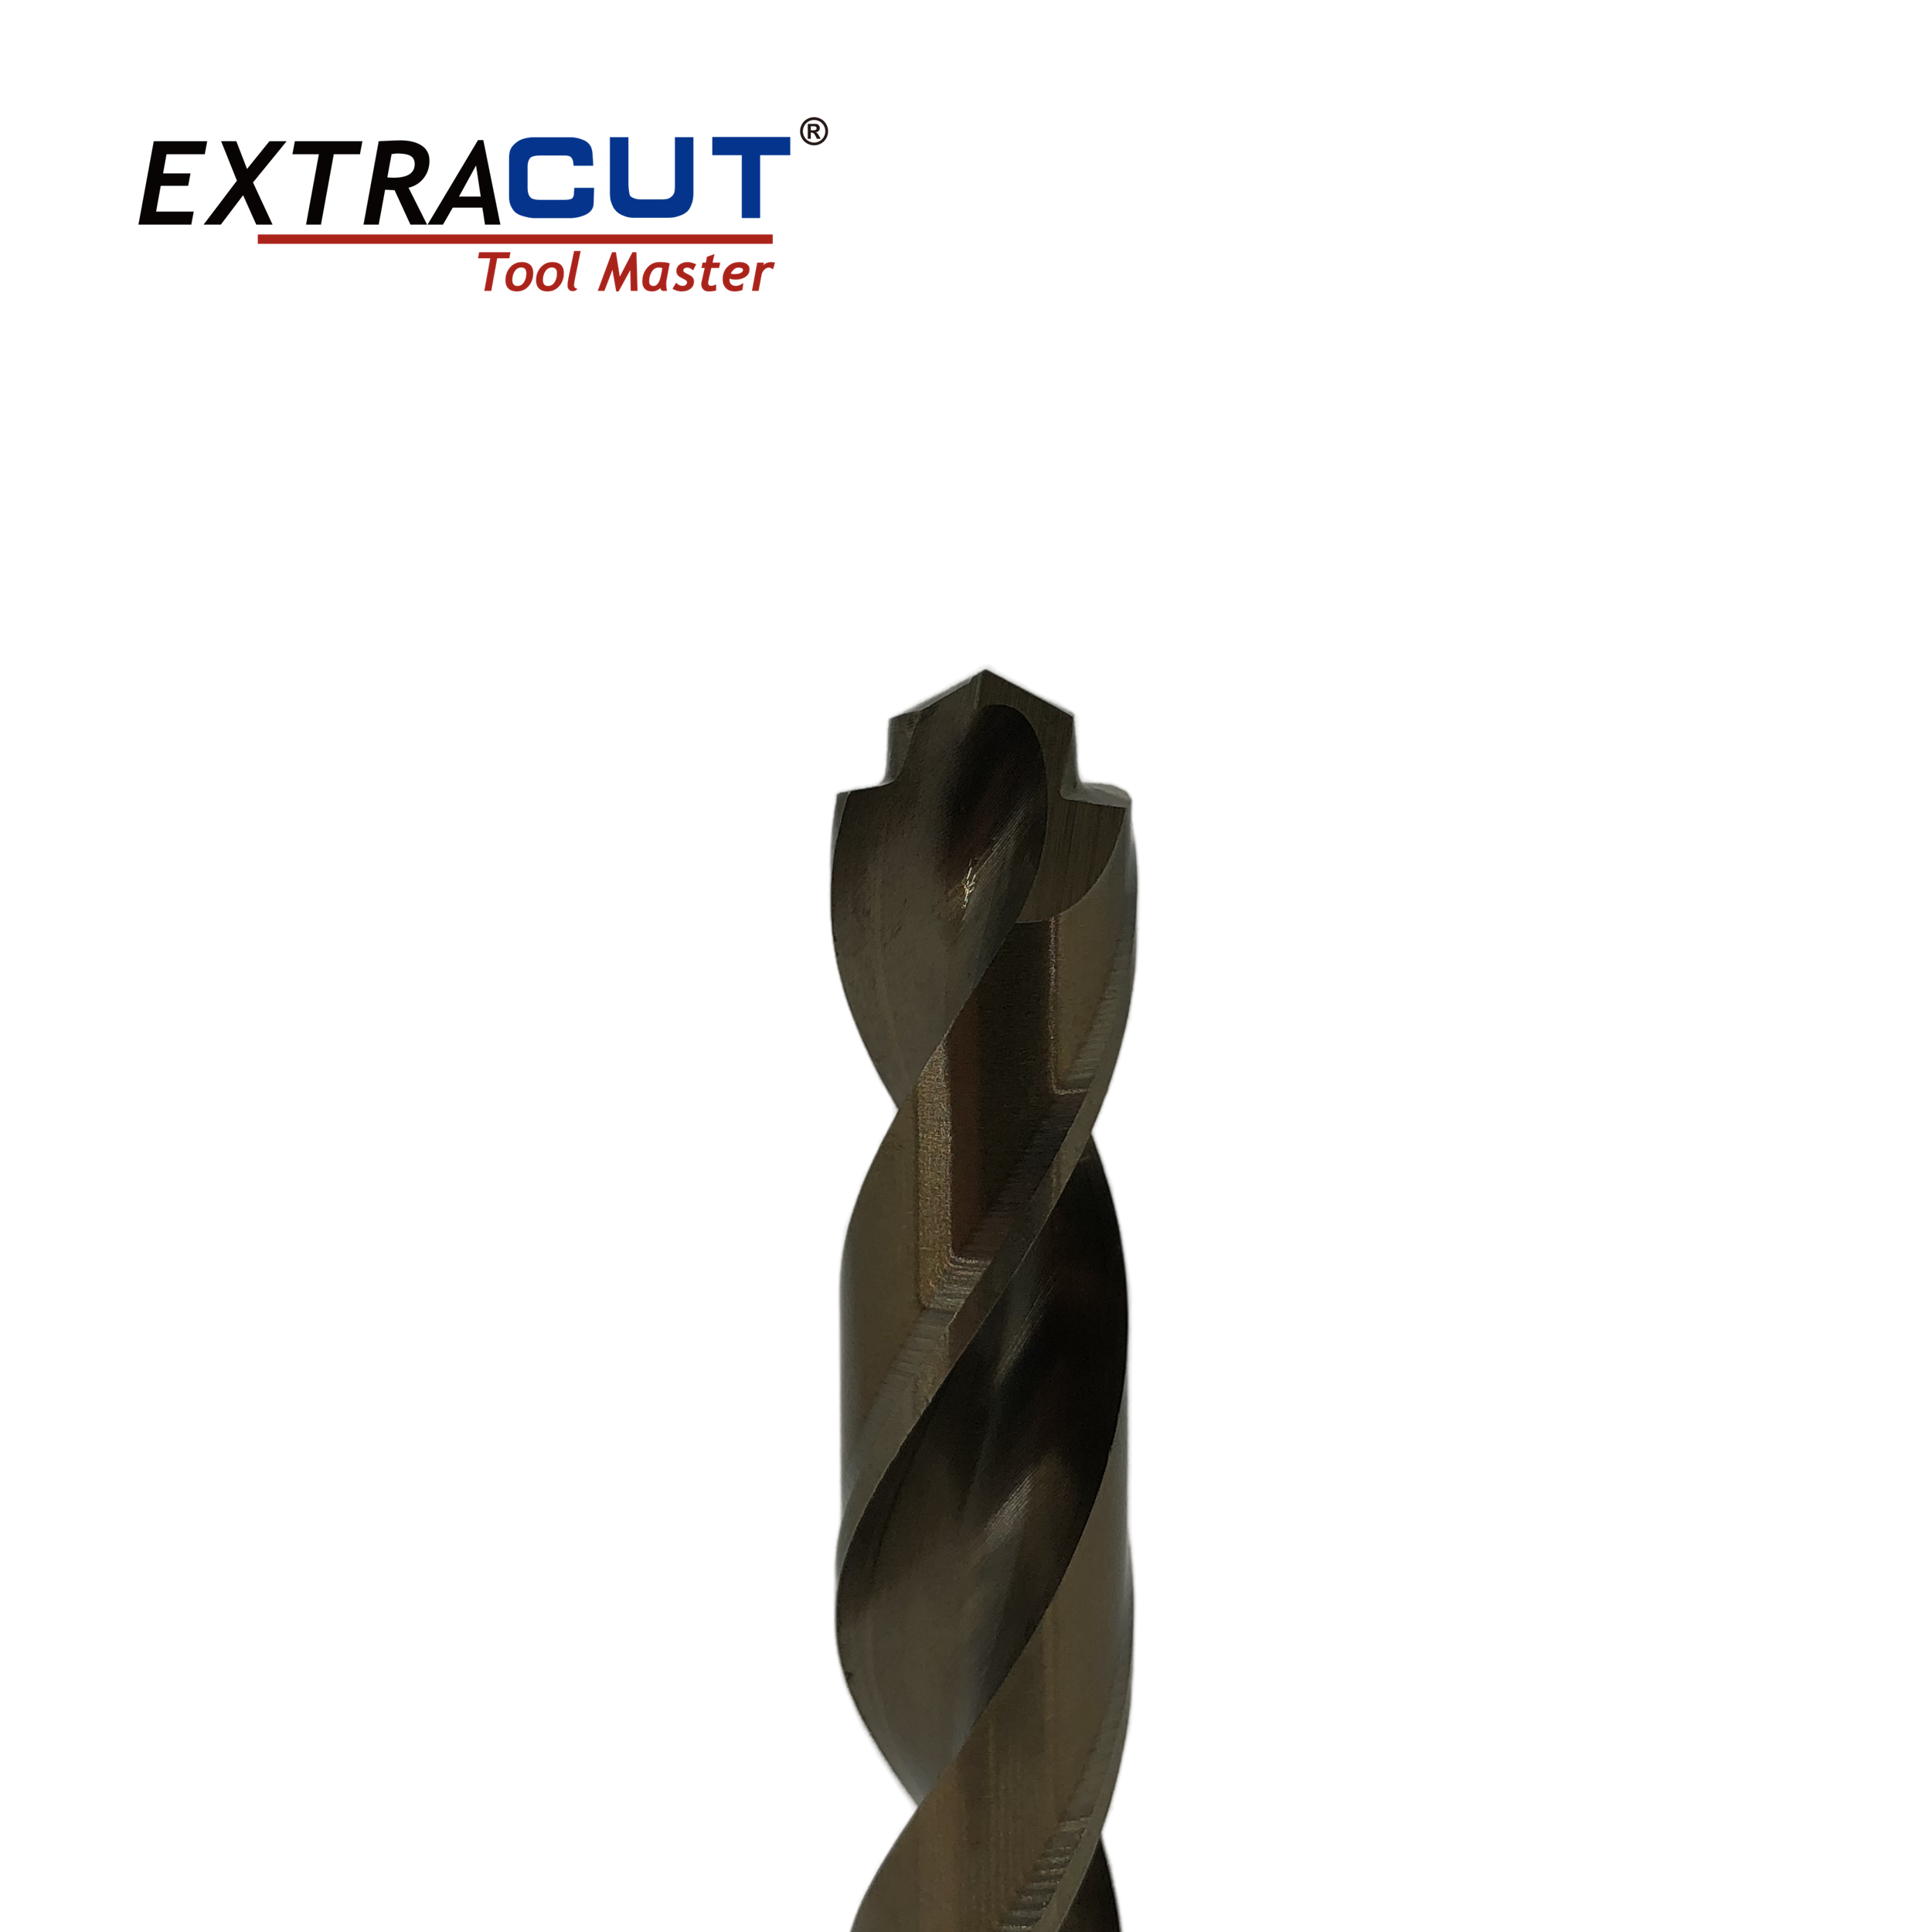
EXTRACUT HSS-Kobalt-Spiralbohrer (Co5 % / Co8 %) die höchste Stufe der konventionellen HSS-Bohrtechnik, speziell ausgelegt für das Bohren zäher, warmfester und zur Kaltverfestigung neigender Werkstoffe, bei denen Standard-HSS-Bohrer vorzeitig versagen. Der Kobaltzusatz verbessert die Warmhärte erheblich, sodass diese Bohrer ihre Schneide bei Temperaturen über 650 °C behalten.
Wesentliche Merkmale
- Kobaltlegierung (5 % / 8 % Co) — Der Kobaltgehalt hebt die Schwelle der Warmhärte auf 650–700 °C und ermöglicht dauerhaftes Schneiden in warmfesten Stählen und gehärteten Werkstoffen.
- Überlegene Warmhärte — Behält bei erhöhten Temperaturen eine Härte von über 60 HRC, wo Standard-M2-HSS erweicht und schnell versagt.
- Für kaltverfestigende Werkstoffe geeignet — Speziell ausgelegt, um austenitische nichtrostende Stähle (304/316), Inconel, Monel und andere kaltverfestigende Legierungen zu durchdringen, ohne dass die Schneide schnell abnutzt.
- Kreuzanschliff 135° — Die aggressive Kreuzanschliff-Geometrie verringert die Vorschubkraft um bis zu 50 % und verhindert das „Verlaufen" auf gewölbten oder unebenen Oberflächen.
- Geschliffene Nutenausführung — Präzisionsgeschliffene Spannuten mit polierter Oberfläche verbessern den Spanfluss und mindern den Wärmeaufbau in der Schneidzone.
- Schwere Ausführung — Dickere Kernstärke und verstärkter Kern bieten zusätzliche Steifigkeit für anspruchsvolle Bohraufgaben.
Anwendungen
Bohren in nichtrostendem Stahl (304, 316, 321), warmfesten Superlegierungen (Inconel, Hastelloy, Waspaloy), gehärteten Stählen bis 35 HRC, Gusseisen und schwer zerspanbaren Legierungen. Unverzichtbar in der Luftfahrtkomponentenfertigung, im Anlagenbau für die Petrochemie, in der Reparatur von Schiffsmotoren und in Spezialbetrieben der Metallbearbeitung.
Technische Daten
| Spezifikation |
Wert |
| Material |
HSS-Co (M35: 5 % Co / M42: 8 % Co) |
| Oberfläche |
Blank / Dampfoxid / TiAlN optional |
| Spitzenwinkel |
135° Kreuzanschliff (Standard) |
| Durchmesserbereich |
Ø1 mm – Ø13 mm (Ø1–20 mm lieferbar) |
| Warmhärte-Temperatur |
650 – 700 °C |
| Härte bei Raumtemperatur |
67 – 69 HRC |
| Schaftausführung |
Zylindrischer Geradschaft |
| Drallwinkel |
28° – 30° (für zähe Werkstoffe optimiert) |
| Schnittgeschwindigkeit (nichtrostender Stahl) |
10 – 18 m/min |
| Schnittgeschwindigkeit (Inconel) |
5 – 12 m/min |
| Kühlung |
Zwingend erforderlich (Hochdruck empfohlen) |