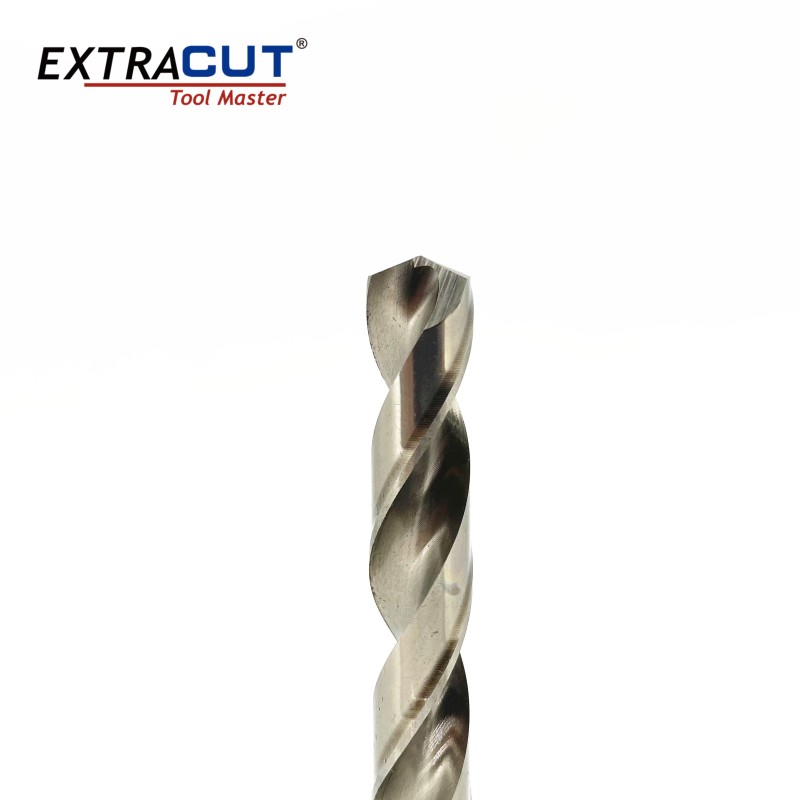
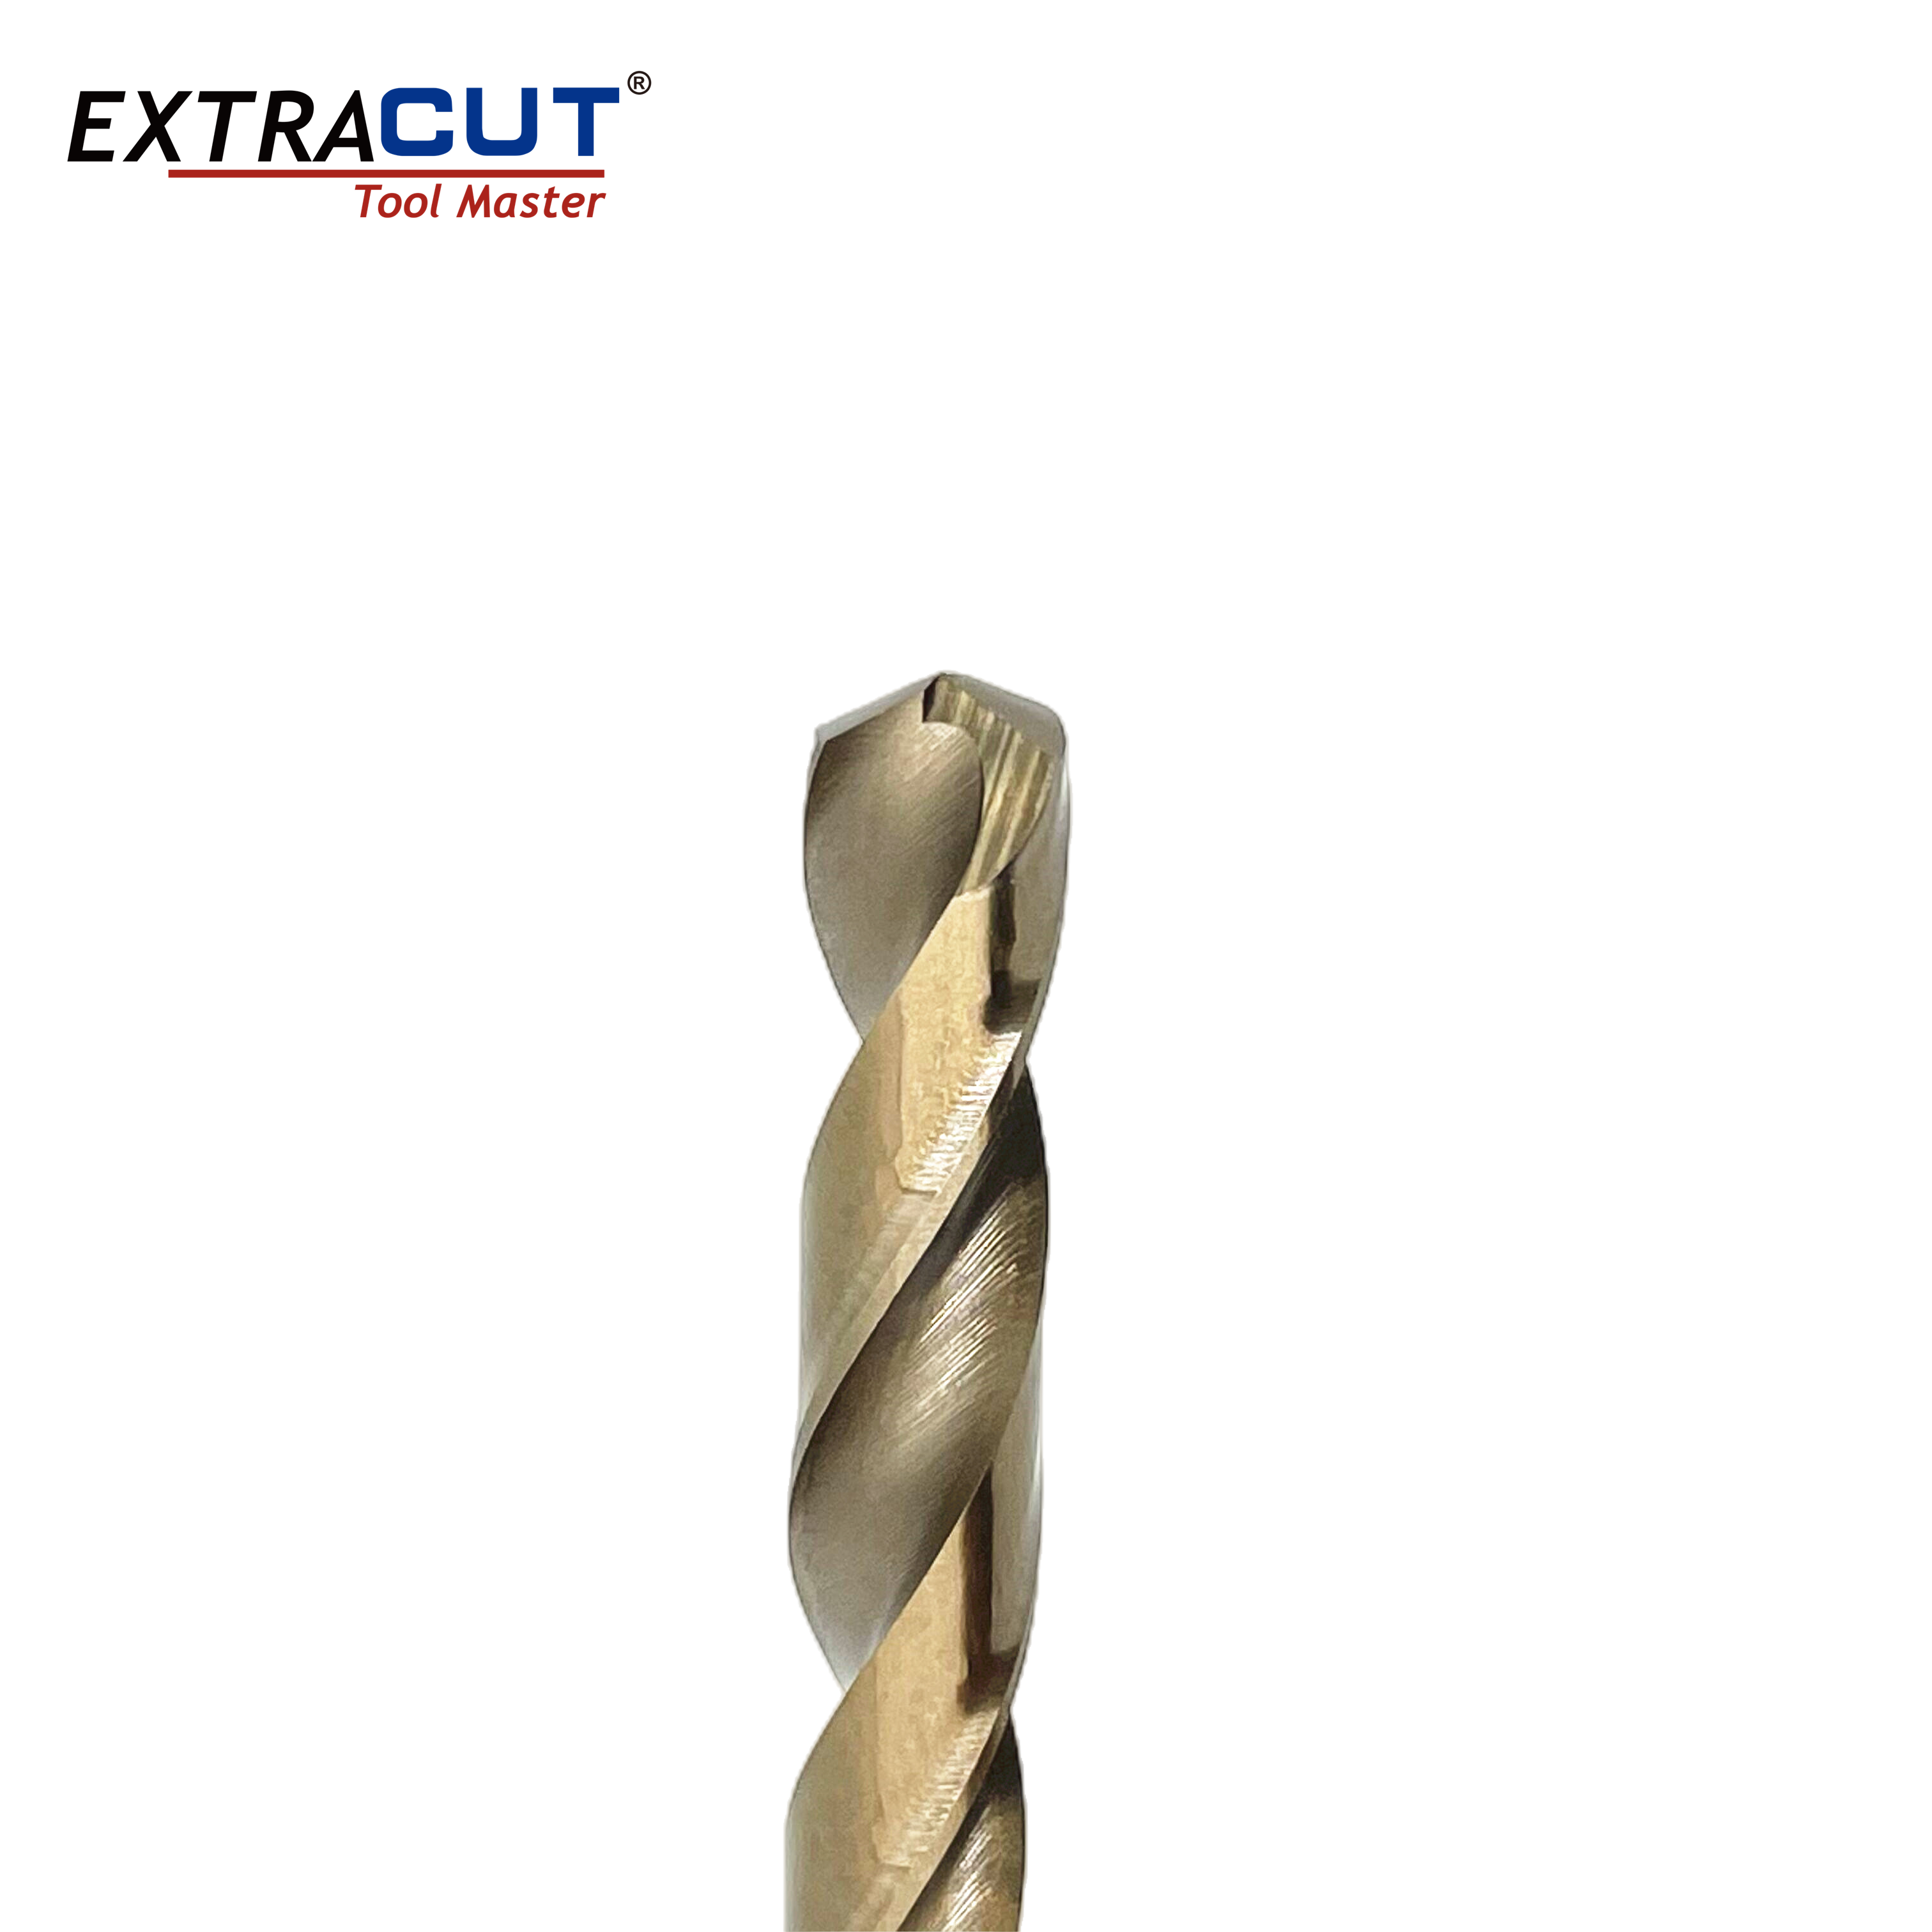
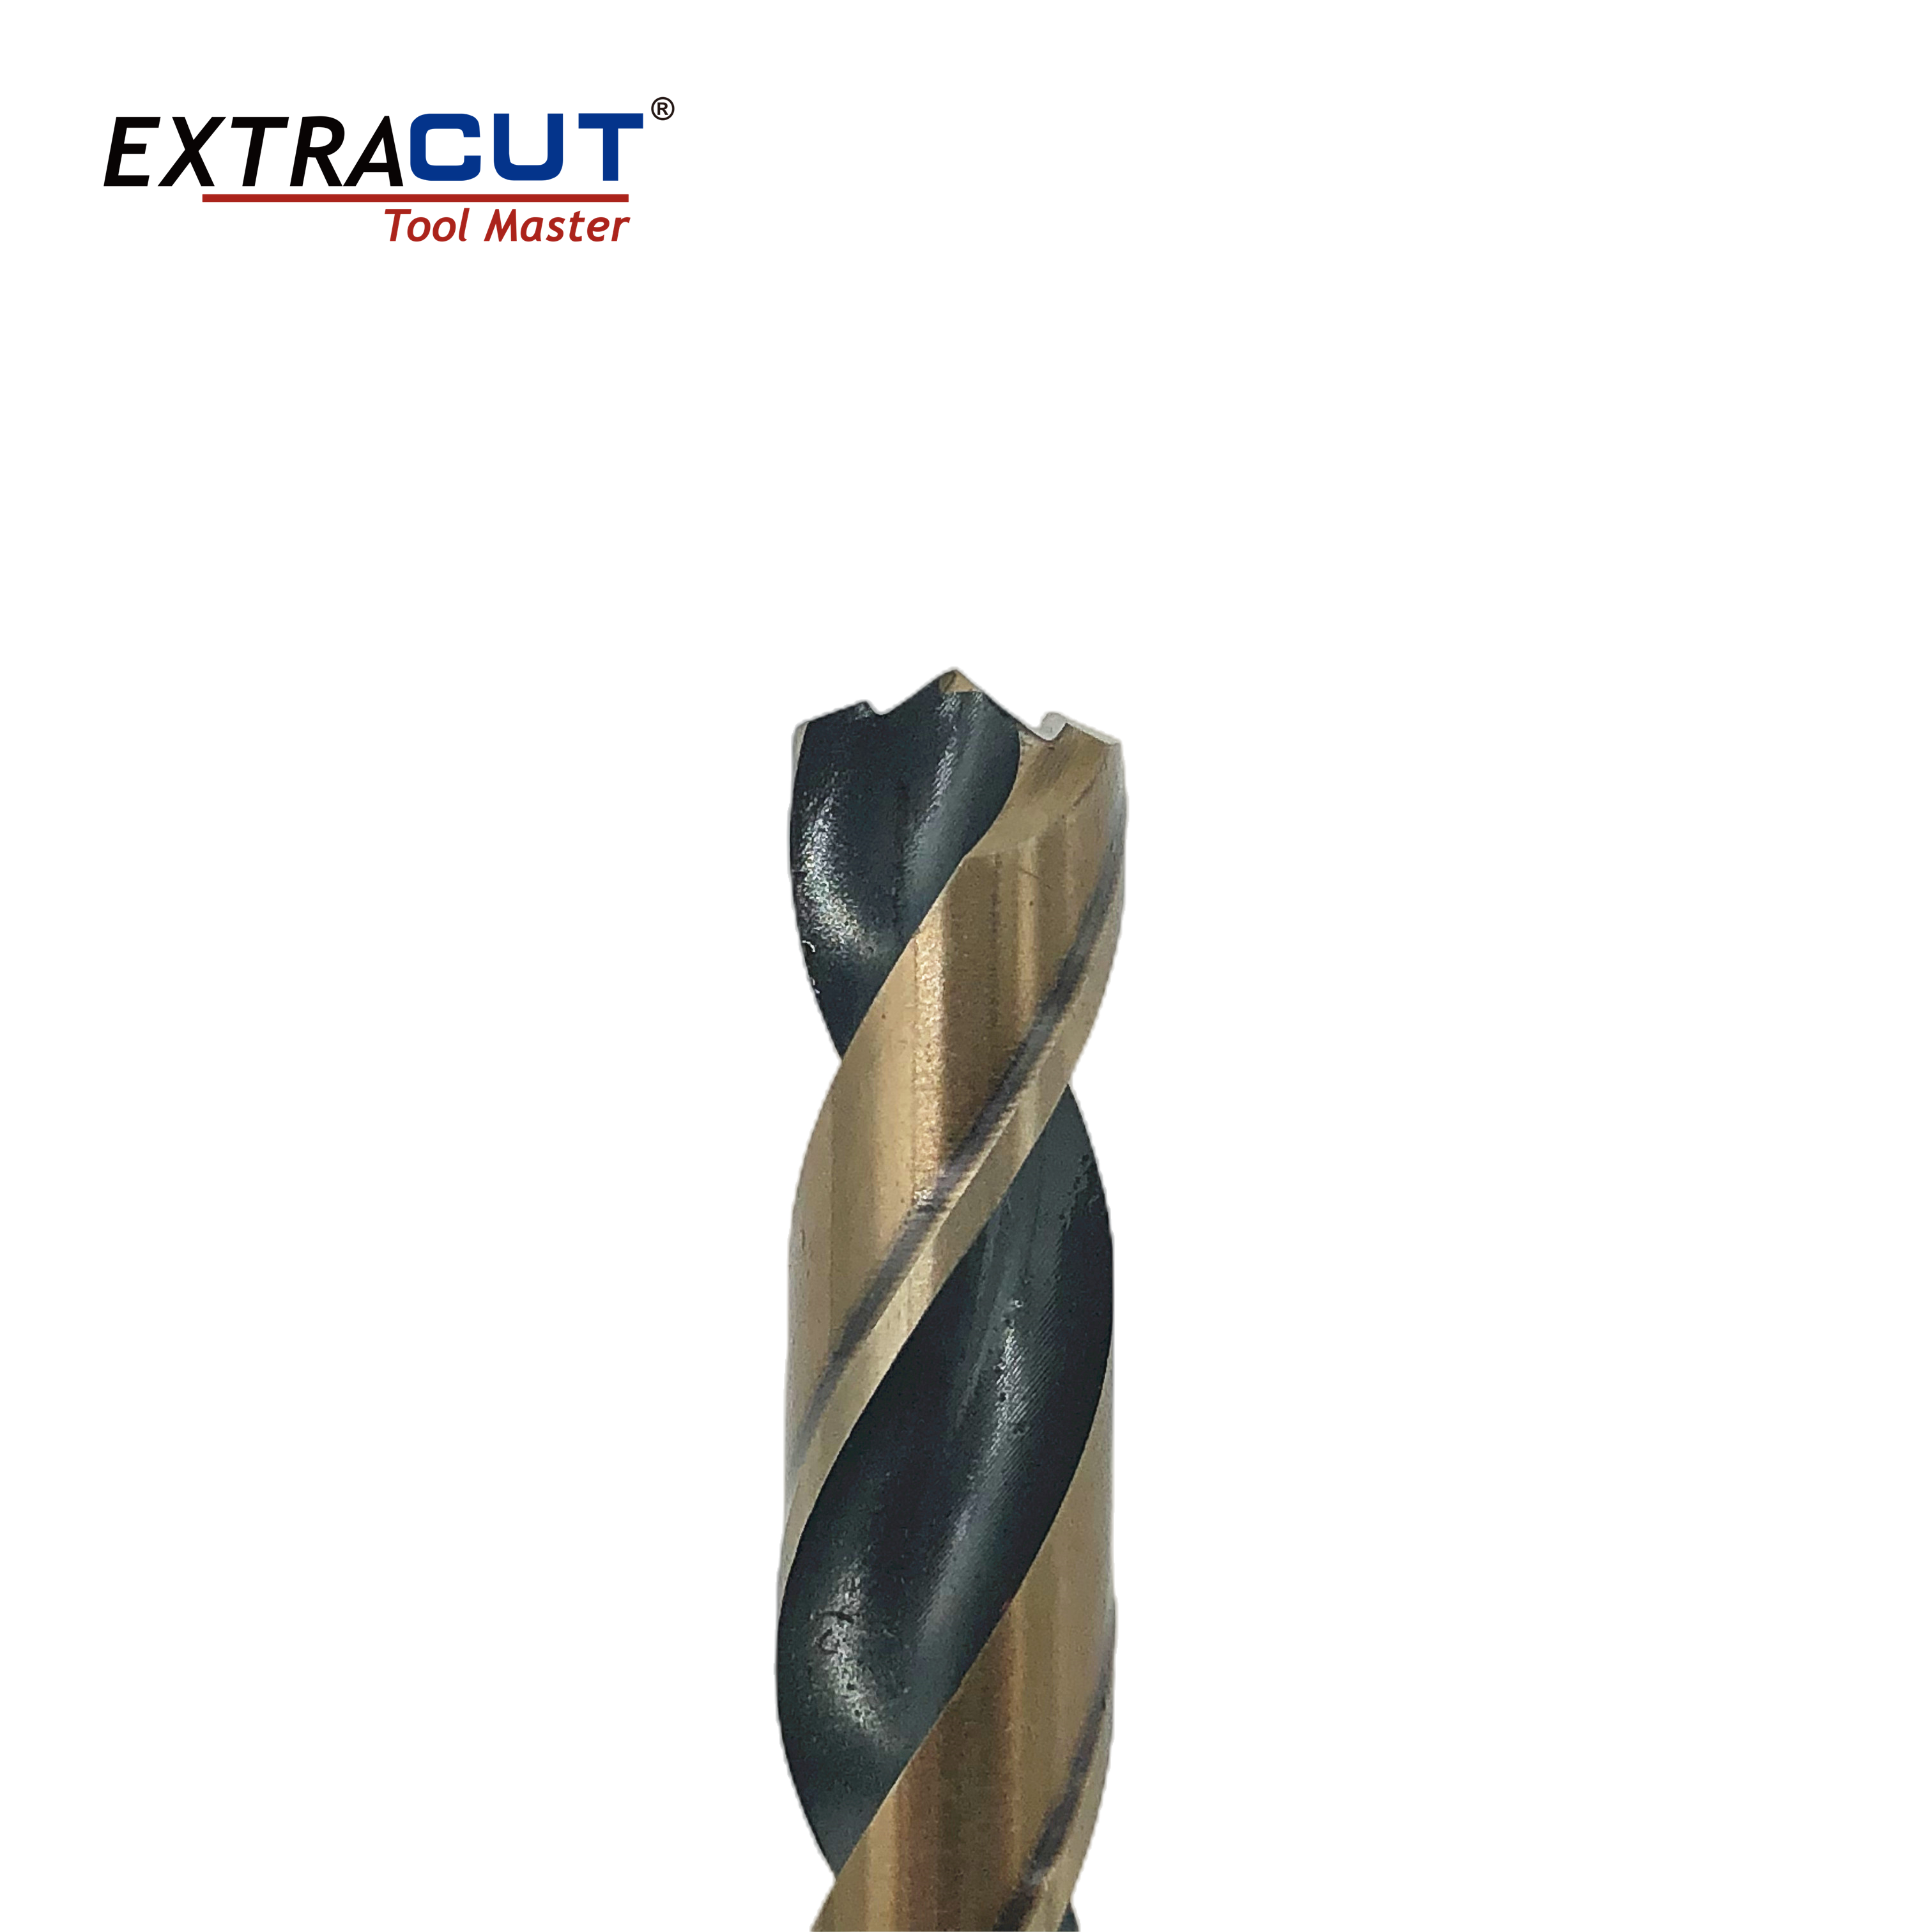
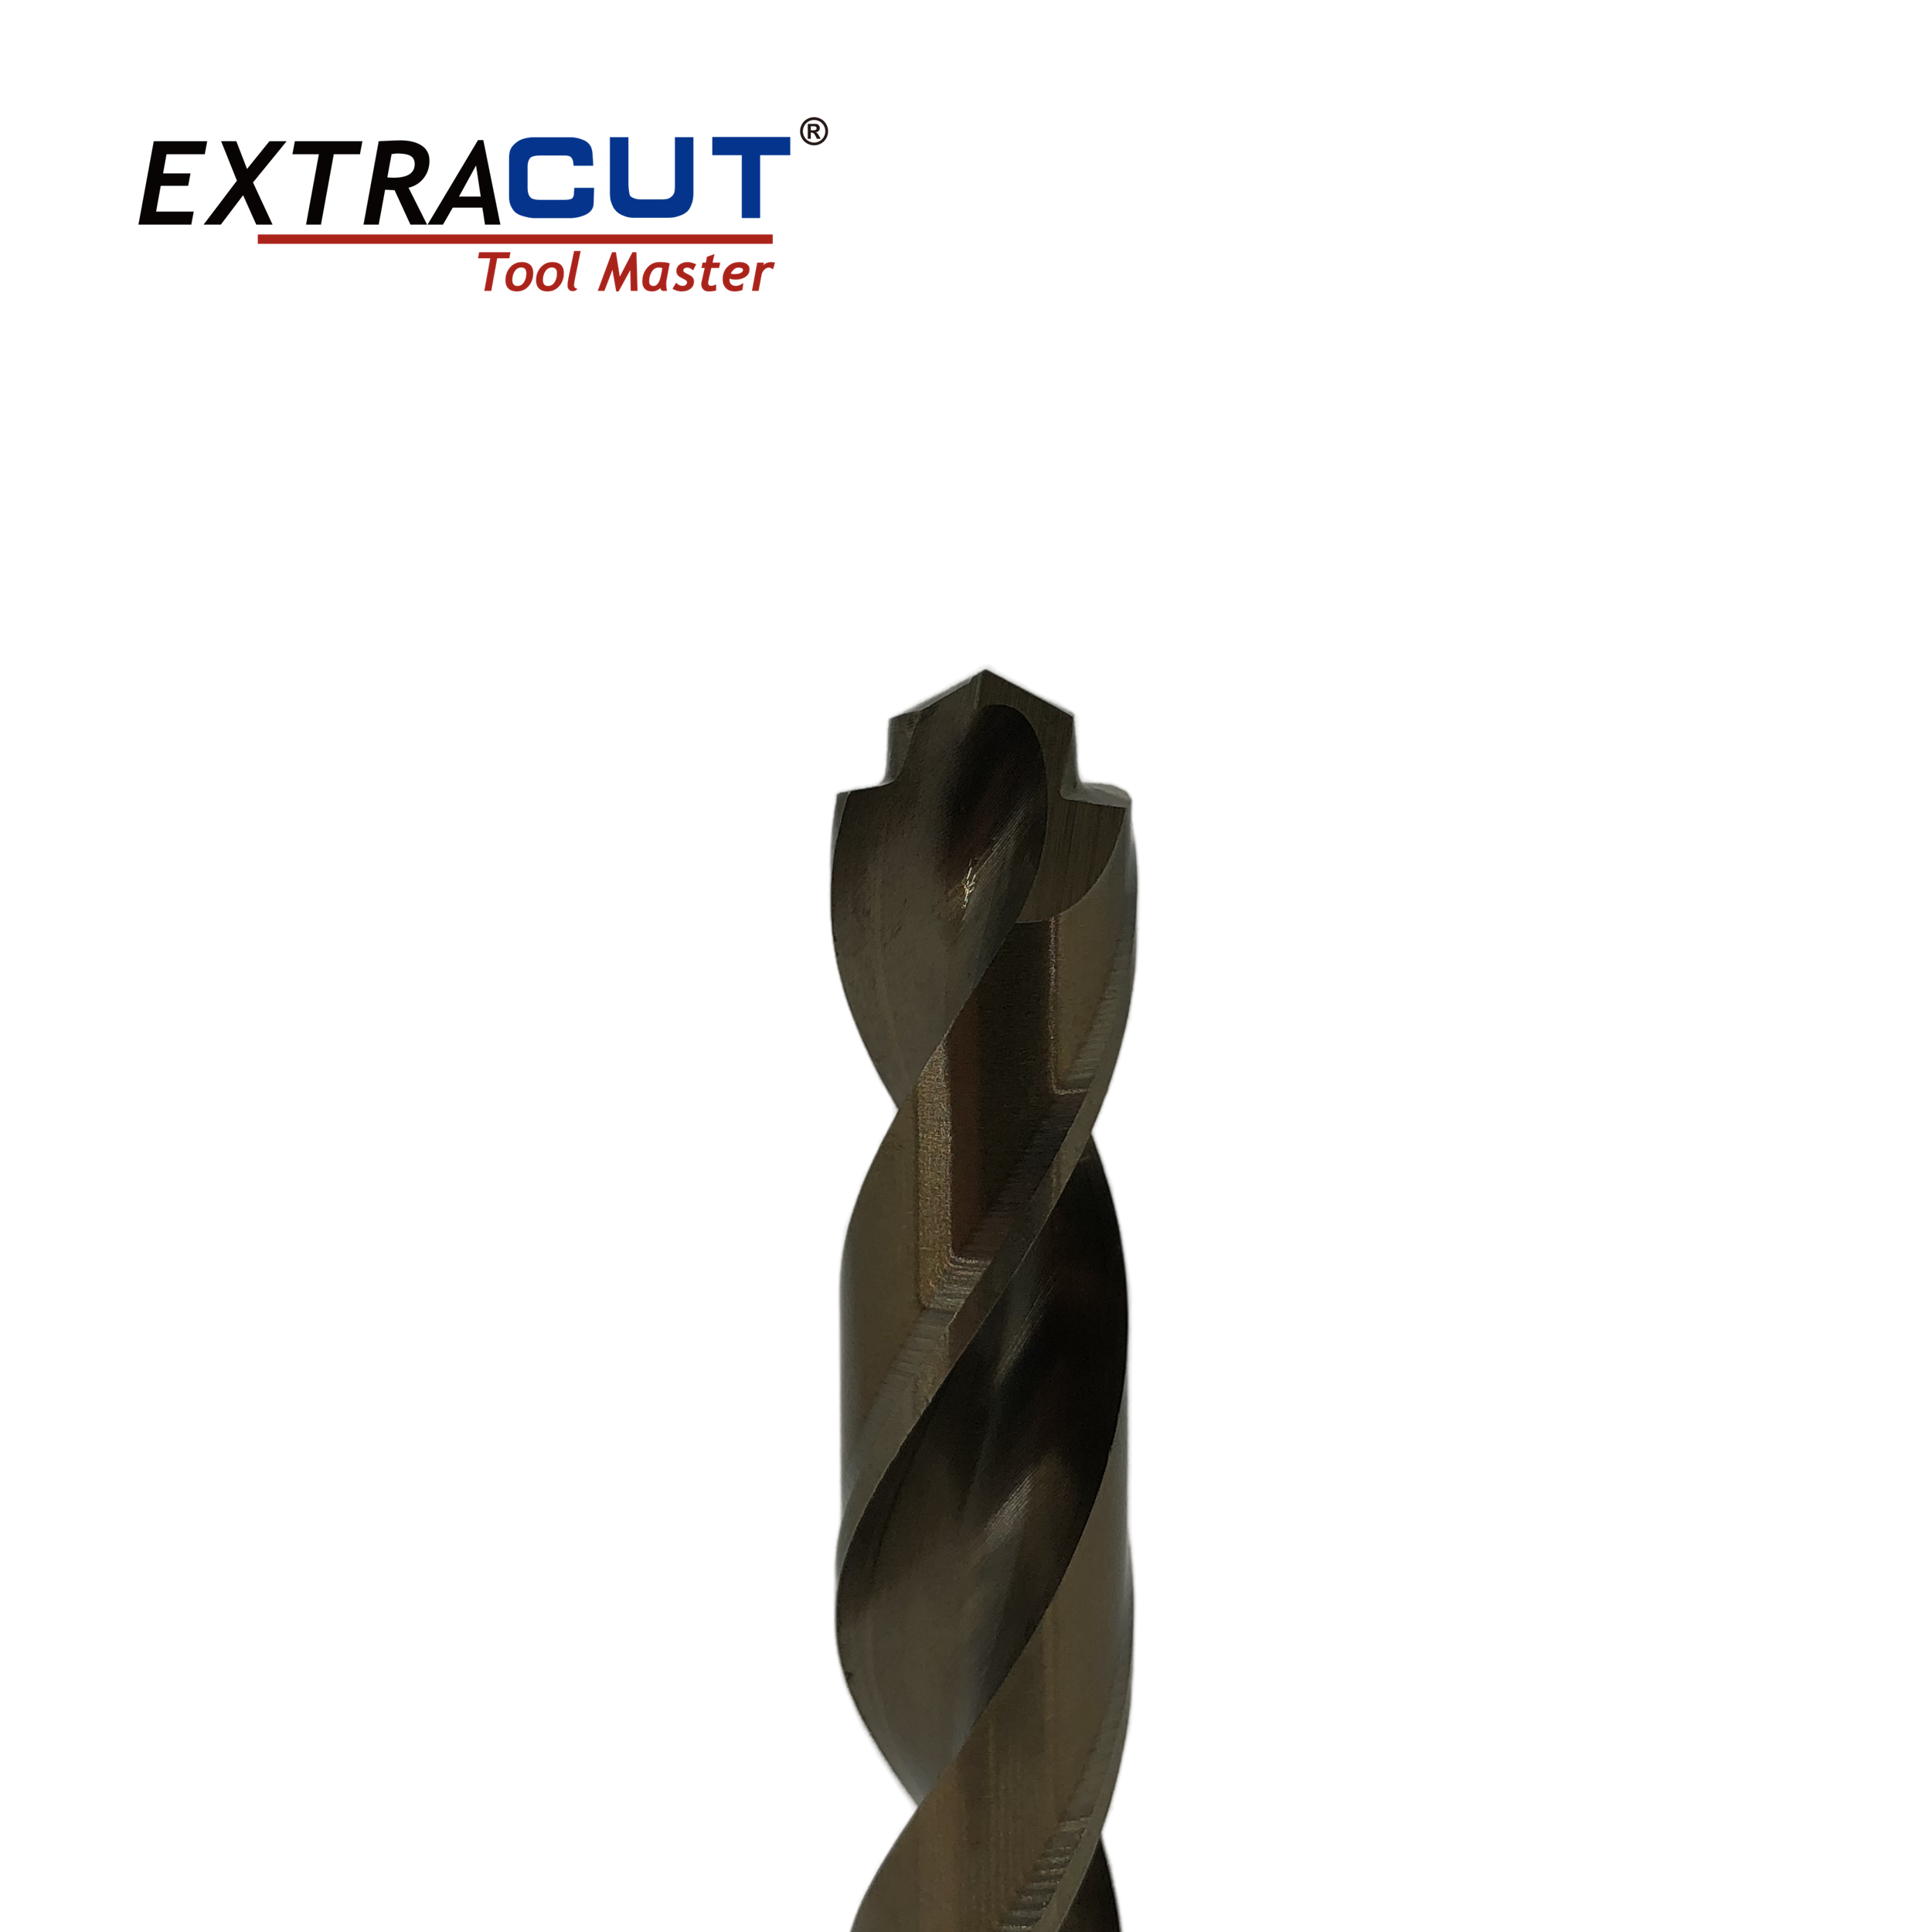
EXTRACUT HSS-Spiralbohrer, titanbeschichtet verbinden die bewährte Zuverlässigkeit von M2-Schnellarbeitsstahl mit einer fortschrittlichen Titan-Nitrid-PVD-Beschichtung (TiN) für deutlich verlängerte Werkzeugstandzeit und verbesserte Schnittleistung. Die charakteristische goldfarbene Oberfläche verringert die Reibung, verhindert Aufbauschneiden und erlaubt höhere Schnittgeschwindigkeiten als bei unbeschichteten blanken Bohrern.
Wesentliche Merkmale
- TiN-Beschichtung (Titannitrid) — Die 2–3 Mikrometer dicke, im PVD-Verfahren aufgebrachte Titannitrid-Beschichtung senkt den Reibungskoeffizienten um 40 % und verlängert die Standzeit um das 3-Fache gegenüber blanken Ausführungen.
- Erhöhte Härte — Die Oberflächenhärte der Beschichtung erreicht 2300 HV und bietet überlegenen Verschleißwiderstand gegen abrasive Werkstückwerkstoffe.
- Reibungsarme Oberfläche — Die goldene TiN-Schicht minimiert die Wärmeentstehung und verhindert MateriaLANhaftung (Aufbauschneide) beim Bohren von klebrigen Werkstoffen wie Aluminium und weichen Stählen.
- M2-HSS-Substrat — Der hochwertige M2-Schnellarbeitsstahl als Basis sorgt für Zähigkeit und Schlagfestigkeit unter der harten Beschichtung.
- Sichtbarer Verschleißindikator — Die charakteristische Goldfarbe verblasst mit fortschreitendem Beschichtungsverschleiß und gibt so einen klaren visuellen Hinweis auf den richtigen Wechselzeitpunkt.
- Breiter Größenbereich — Volle metrische Abdeckung von Ø1 mm bis Ø13 mm, zöllige Größen auf Anfrage.
Anwendungen
Serienfertigung an Aluminiumlegierungen, nichtrostendem Stahl (austenitisch), Messing, Kupfer und Kunststoffen, bei denen lange Standzeit und gleichbleibende Bohrungsqualität entscheidend sind. Ideal für CNC-Bearbeitungszentren, Ständerbohrmaschinen und tragbare Handbohrmaschinen im industriellen wie im professionellen Umfeld.
Technische Daten
| Spezifikation |
Wert |
| Material |
M2-Schnellarbeitsstahl + TiN-Beschichtung |
| Beschichtung |
Titannitrid (TiN), goldfarben |
| Beschichtungsdicke |
2 – 3 Mikrometer (PVD) |
| Spitzenwinkel |
135° Kreuzanschliff |
| Durchmesserbereich |
Ø1 mm – Ø13 mm |
| Schaftausführung |
Zylindrischer Geradschaft |
| Oberflächenhärte |
~2300 HV (beschichtet) |
| Substrathärte |
63–66 HRC |
| Schnittgeschwindigkeit gegenüber blank |
+30 % – 50 % höher |
| Verlängerung der Standzeit |
3× – 5× gegenüber unbeschichtet |
| Max. Arbeitstemperatur |
600 °C (Beschichtung wirksam) |